简体中文
|


DG
HYWELL
8479899990
304/316L/Q235
Хімічні засоби / добрива
так
| Кількість: | |
|---|---|
Загалом існує два типи технологій гранулювання порошку: вологе та сухе гранулювання. Метод сухого гранулятора передбачає екструдування продукту в агломерати або листи без додавання зв’язуючого, а потім подрібнення та просіювання в сухі гранульовані продукти. Вологі методи в основному використовують ролики, диски, плавлення, розпилення та розпилення для гранулювання.
У вологому гранулюванні міцність у вологому стані, створена капілярним ефектом рідкого сполучного, відіграє життєво важливу роль. в
наступна стадія сушіння, хімічна реакція між компонентами та кристалізація розчинених речовин створюють тверді кристалічні містки, які надають форму частинкам. Представницьке обладнання цієї технології включає гранулятор киплячого шару, гранулятор з високим зсувом , ролики, пристрої псевдозрідження тощо.
Технологія сухого екструзійного гранулювання без сполучних є дуже конкурентоспроможною технологією. Загалом, частинки утворюються не за рахунок твердих містків між частинками, а за рахунок міцності частинок, утворених силами між молекулами. Через коротку відстань дії цієї сили частинки повинні бути однаковими за розміром, і потрібен зовнішній тиск. Метод тиску може бути екструзією (пресування матеріалу з отворами з фіксованим діаметром) або екструзією (тисненням обох сторін матеріалу), якщо екструзія відбувається в зазорі між двома протилежно обертовими валками, процес являє собою роликовий гранулятор ущільнення. Роликовий гранулятор серії DG використовує технологію сухого вальцьового пресування для стиснення порошкоподібних матеріалів із вмістом вологи ≤5% у пластівці або блоки, а потім проходить процеси подрібнення, гранулювання та просіювання для перетворення пластівців у грудки. Матеріал стає гранульованим, що відповідає вимогам використання. Машина-гранулятор з роликовим компактором в основному покладається на зовнішній тиск, щоб проштовхнути матеріал через щілину між двома відносно обертовими валками та змусити його стиснутися на шматки. У процесі прокатки фактична щільність матеріалу може бути збільшена в 1,5-3 рази. Щоб досягти певних вимог до міцності частинок.
Роликовий компактор-гранулятор серії DG також називають гранулятором, машиною для виготовлення гіпсових брикетів, машиною для виробництва брикетів, гранулятором сажі, гранулятором сульфату калію та гранулятором хлориду калію відповідно до основної сфери використання.
Роликовий гранулятор серії DG також називають сухим гранулятором, роликовим гранулятором, подвійним роликовим гранулятором, роликовим прес-гранулятором і машиною сухого гранулювання відповідно до його робочих властивостей.
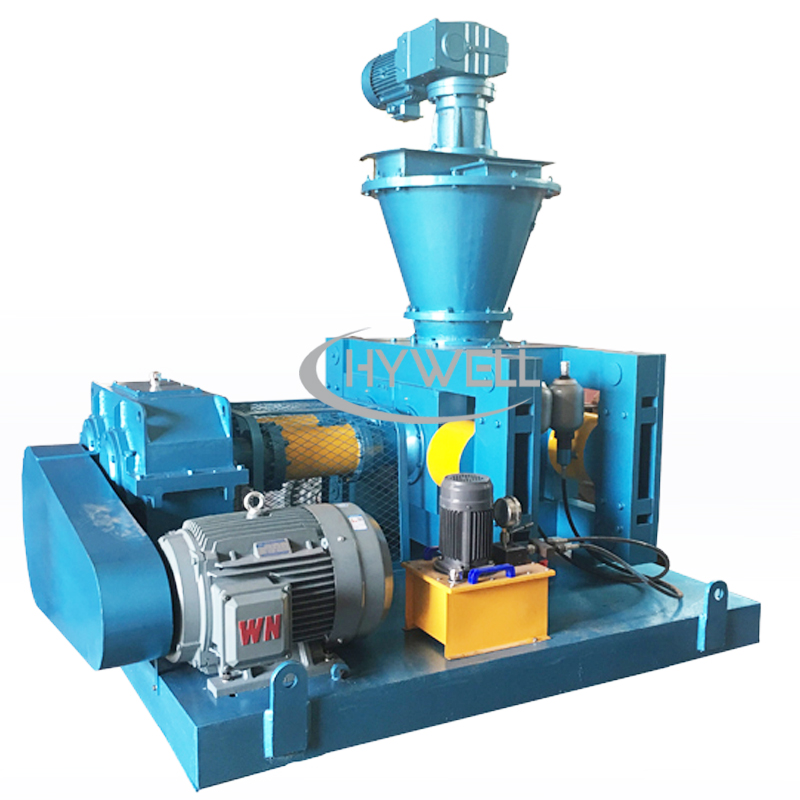
Роликовий гранулятор
Роликовий гранулятор
Гранульоване добриво має хороші фізичні властивості; це може зменшити певну кількість простору та витрати на логістику; не пилить при вантажно-розвантажувальних роботах, не злежується при тривалому зберіганні, має хорошу плинність, легко розсипається при внесенні добрив; він також може відігравати роль повільного вивільнення для покращення якості добрив. Коефіцієнт використання та підвищена ефективність добрив. Крім того, гранульовані добрива різних сортів, але однакового розміру можна безпосередньо змішувати, щоб отримати недороге комплексне добриво з таким самим ефектом удобрення, як і складне добриво.
Однак єдиним недоліком сухого роликового гранулювання хімічних добрив для отримання гранульованих добрив є те, що форма продукту є неправильною формою частинок. Однак неправильна форма частинок не впливає на застосування хімічних добрив, і процес обрізки може бути доданий для подальшого округлення частинок. Добриво, вироблене сухим гранулятором з роликовим ущільнювачем, має достатню міцність, менше пилу, відсутність агломерації, вузький діапазон гранулометричного складу та хорошу текучість. Добрива, отримані шляхом гранулювання вальцьовою екструзією, широко використовуються для механічного внесення добрив за кордоном, доводячи, що форма їх частинок не буде фактором, що впливає на застосування хімічних добрив.
Одиночне добриво в основному відноситься до сульфату калію, хлориду калію, подвійного суперфосфату, фосфоритного порошку, сульфату аміаку, хлориду амонію, нітрату калію та інших порошків. Метою сухого гранулювання є отримання міцних частинок добрива розміром 1~5 або 2~4 мм, придатних для механічного внесення добрив. Тому промисловість добрив також називає гранулятори із сухими роликовими грануляторами: гранулятор сульфату калію, гранулятор хлориду калію, гранулятор сульфату аміаку та гранулятор хлориду амонію.
Якщо тонкість порошку становить від 200 до 400 меш, він містить багато повітря, оскільки порошок занадто дрібний, і менша насипна щільність. Потім двовалковий прес-гранулятор повинен додати дегазаційний пристрій для досягнення успішного гранулювання.
Звичайний процес гранулювання складних добрив використовує вологий метод. Цей метод вимагає спочатку змішування та гранулювання вологої сировини, а потім її сушіння. Енергоспоживання високе. Більша частина енергії використовується в системі сушіння, і лише невелика частина. Підходить для подрібнення та транспортування негабаритних частинок. Для мокрих процесів процес сушіння є дуже критичним, оскільки вологу всередині частинок потрібно висушити. Для виробництва комплексного добрива використовується метод сухого прокатування, що дозволяє уникнути дорогого процесу сушіння. Промисловість добрив також називає гранулятор з роликовим ущільненням гранулятором NPK і гранулятором складних добрив. Його переваги: ① Зниження виробничих витрат і споживання енергії; ② Може бути дуже гнучким для виробництва різноманітних формул складних добрив; ③ Висока міцність частинок.
Принцип виробництва комплексного добрива методом сухого вальцьового пресування приблизно такий же, як і виробництва окремого добрива, але суха грануляція комплексного добрива має свої особливості. Основна причина полягає в тому, що в складі комплексного добрива присутні азотні добрива. Наприклад: сечовина має низьку температуру плавлення і дуже гігроскопічна. Суперфосфат має тенденцію змінюватися під час стресу. Коли вміст цих двох інгредієнтів у складі комплексного добрива великий, це матиме дуже негативний вплив на гранулювання складного добрива. Тому співвідношення змішування азоту, фосфору та калію є дуже важливим фактором у виробничій лінії гранулятора азоту, фосфору та калію.
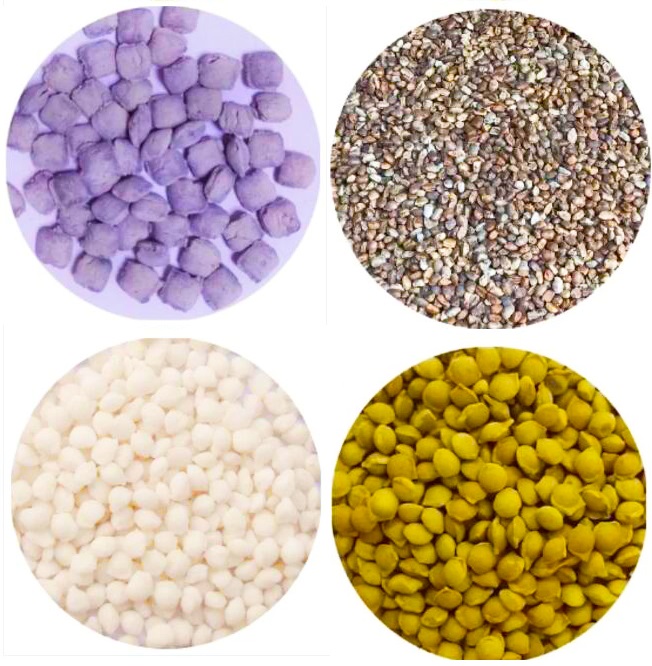
Роликовий компактор гранулювання
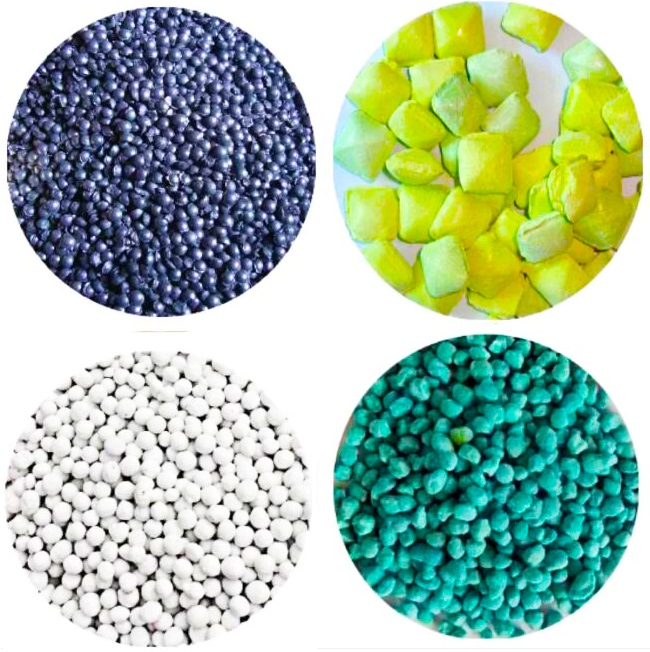
Роликовий компактор гранулювання
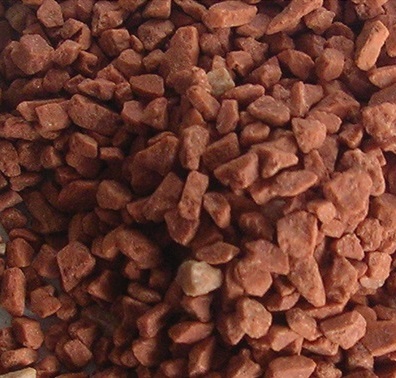
Роликовий компактор гранулювання
Зола-винос - це матеріал вулканічного попелу. Він має такі переваги, як висока потенційна активність, хороша хімічна стабільність мінеральних тіл, дрібні частинки та невелика кількість шкідливих речовин, і може покращити фізичні властивості бетону чи розчину. Завдяки фізичним властивостям вугілля подрібнене вугілля в основному нерозчинне у воді, частинки подрібненого вугілля дуже дрібні, а міжмолекулярна відстань коротка, що дуже ускладнює гранулювання вугільного пилу. Необхідно додати сполучну речовину, а сполучною речовиною для гранулювання пиловугільного вугілля є кам’яновугільна смола.
Гранулятор пиловугільного вугілля в основному виробляє два типи пиловугільного вугілля: 8-50 мм брикети та 2-6 мм активоване вугілля.
Грануляція сухим пресом пресує подрібнене вугілля в фасонне вугілля, а діапазон фасонних вугільних блоків становить 8~50 мм або навіть більше.
Перевага виробництва активованого вугілля шляхом формування вугільної пилу в певний діапазон частинок полягає в тому, що це збільшує пористість і питому поверхню, таким чином значно покращуючи адсорбційну здатність активованого вугілля. Тому ми часто формуємо пилове вугілля в нерегулярні частинки в діапазоні 2~6 мм, а потім активуємо його для виробництва активованого вугілля та використовуємо його як металургійну сировину.
Вимоги до охорони навколишнього середовища стають дедалі вищими. Щоб відповідати вимогам охорони навколишнього середовища, багато хімічних виробничих компаній покращують робоче середовище працівників і зменшують забруднення пилом. У той же час у галузях промисловості, пов’язаних з тонкою хімією, як-от машинобудування, електроніка, автомобілі, будівництво та інформація, тенденцією розвитку промисловості також стало гранулювання хімічних продуктів, таких як різні добавки, антиоксиданти та прискорювачі горіння, виготовлені після широкого використання осушувачів сухого гранулювання, агентів сніготанення та металургійних добавок.
Наприклад, антиоксиданти, ціанід натрію, натрій, ціанурова кислота, оксид цинку, оксид свинцю, карбонат калію, карбонат стронцію, хлорид кальцію, гідрофосфат кальцію, метасилікат натрію, кріоліт, фторид алюмінію, біла сажа, алюмінат кальцію, карналіт, порошок фосфатної породи тощо.
Найменування матеріалів |
Модель машини |
Розмір частинок (мм) |
Продуктивність(кг/год) |
Хлорид калію |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Сульфат калію |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
NPK комплексне добриво |
DG360, DG450, DG650, DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Кріоліт |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Хлористий амоній, сульфат амонію |
DG360, DG450, DG650, DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Оксид цинку |
DG360, DG450, DG650, DG850 |
1,5-2,5 |
300-450 |
Ціанід натрію |
DG360, DG450, DG650, DG850 |
1,5-5 |
800-900 |
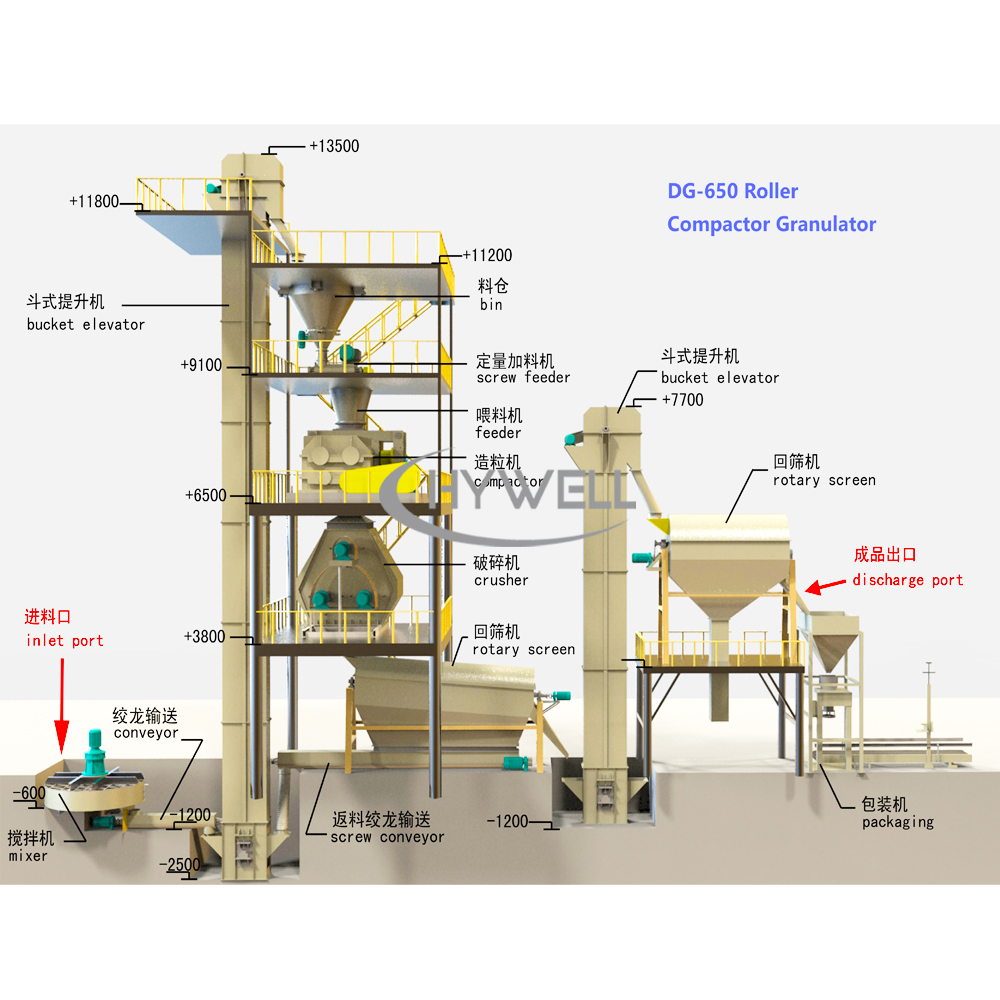
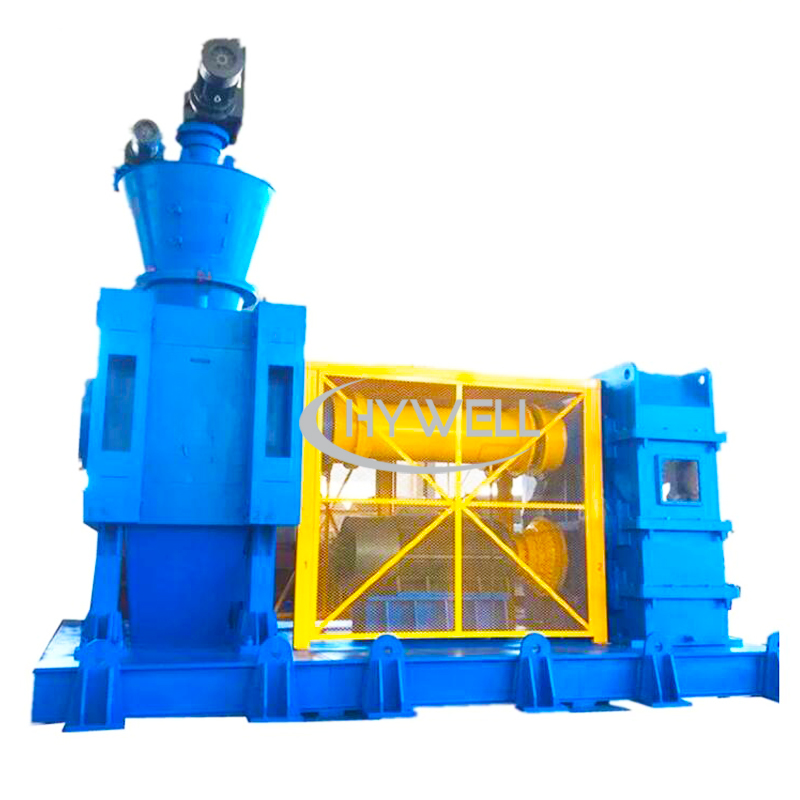
Роликовий гранулятор DG-650
Роликовий гранулятор DG-850
Модель |
DG360 |
DG450 |
DG650 |
DG850 |
Діаметр ролика (мм) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Дійсна корисна ширина (мм) |
170-230 |
200-280 |
300-330 |
400-420 |
Швидкість ролика (об/хв) |
10-25 |
10-25 |
10-25 |
9-16 |
Потужність примусової подачі (кВт) |
7.5 |
11 |
11 |
15 |
Попередній тиск акумулятора (МПа) |
6 |
8-10 |
8-10 |
10-14 |
Максимальна товщина прокату (мм) |
8 |
12 |
16 |
25 |
Продуктивність рулонного листа (т/год) |
1300-2300 |
2500-3500 |
5000-7000 |
12000-15000 |
Вихід готової продукції (т/год) |
1000-1300 |
2000-2500 |
3000-4300 |
5500-7500 |
Розмір гранул (мм) |
2-5 |
2-5 |
2-5 |
2-5 |
Потужність двигуна ролика (кВт) |
37 |
55 |
90 |
220 |
Загальна потужність (кВт) |
55 |
90 |
175 |
400 |
Габаритний розмір (м) (Д*Ш*В) |
2,35x2x2,6 |
2,6х2,2х2,9 |
3,6х2,8х3,2 |
5х3,8х4,1 |
Загальна вага (Т) |
7 |
11 |
20 |
45 |
роликовий
Роликовий гранулятор
роликовий
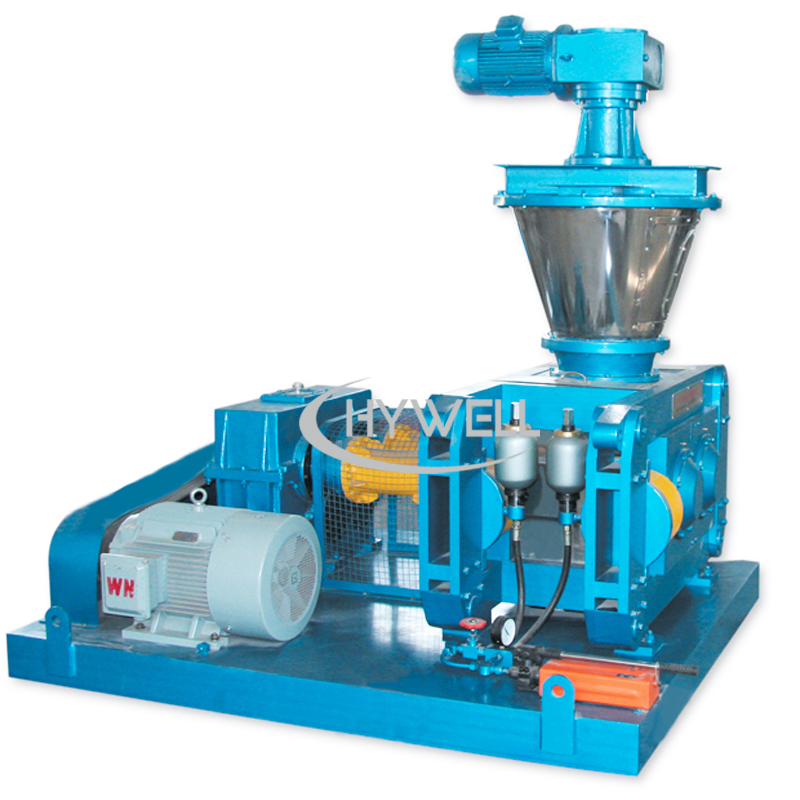
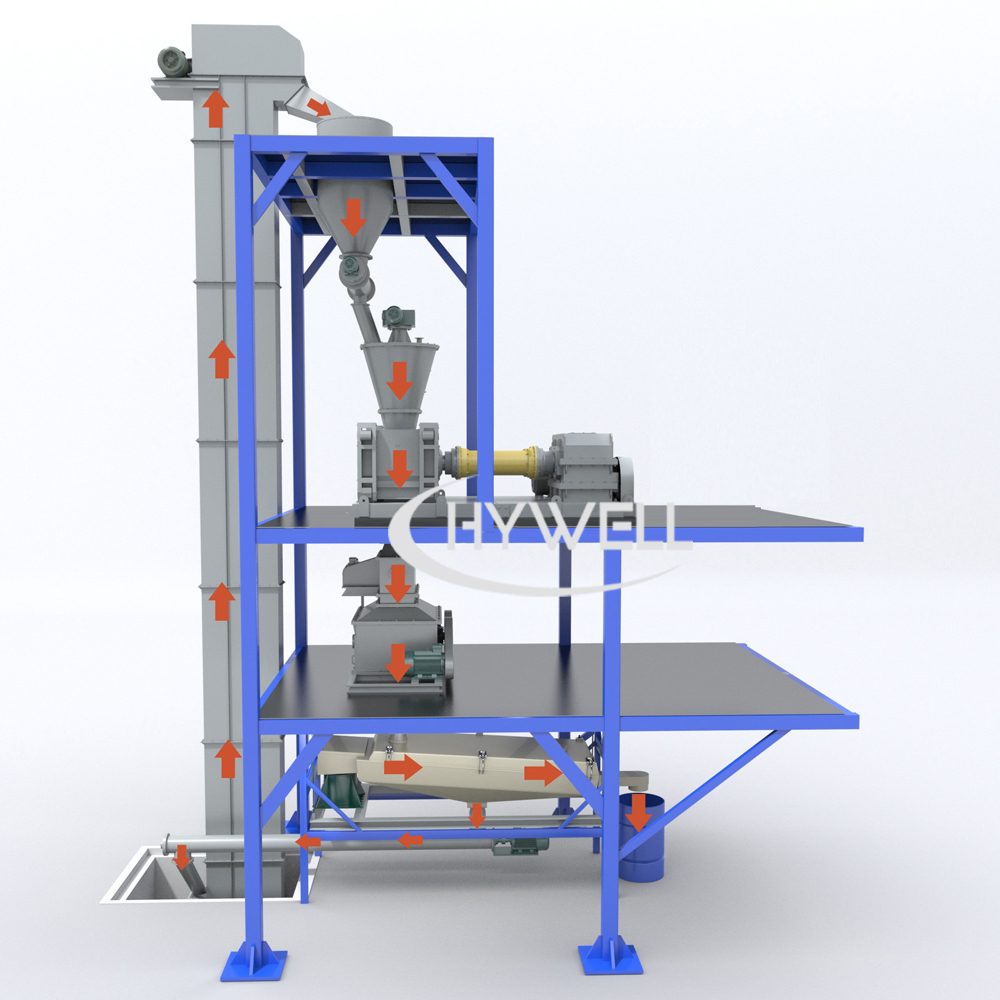
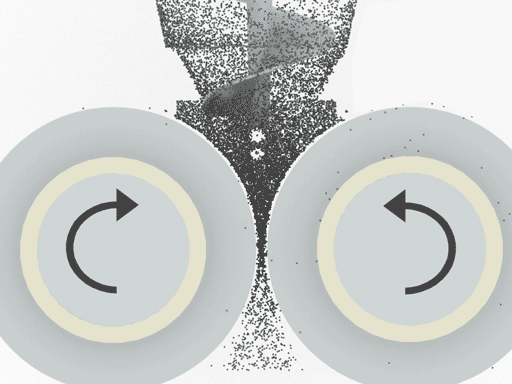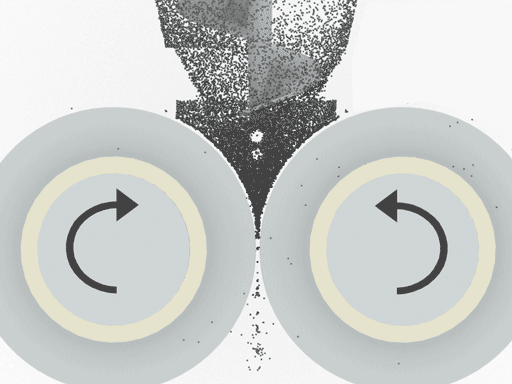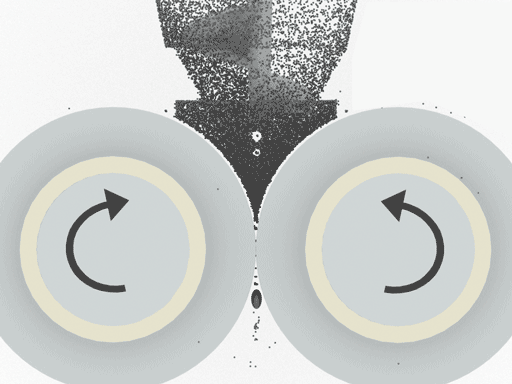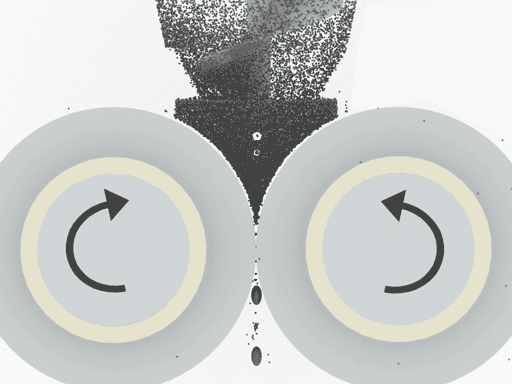
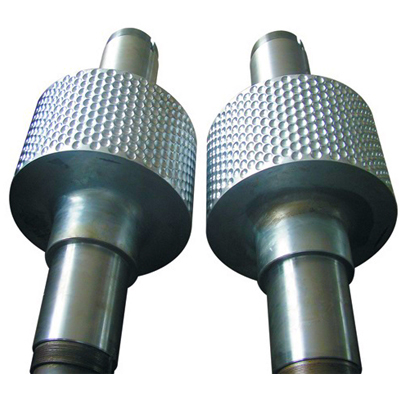
Різні сухі порошкоподібні матеріали рівномірно подаються в живильний бункер через кількісний живильник. Після дегазації та спіралеподібного попереднього тиску вони потрапляють на два рівних ролика. Ролики обертаються один відносно одного, і матеріали витісняються в простір між двома роликами. В машині є один комплект сидінь роликових підшипників. Рама не рухається, в той час як інший комплект посадочних місць роликових підшипників пливе по напрямних рами і притискається один до одного за допомогою гідроциліндрів. На поверхні рулону є багато отворів однакової форми та розміру. У цей час сухий порошкоподібний матеріал надходить між двома валками безперервно та рівномірно зверху двох валків за рахунок власної ваги та примусової подачі. Матеріал спочатку вільно тече, а потім згортається після потрапляння в зону прикусу. При безперервному обертанні валика простір, зайнятий матеріалом, поступово зменшується і поступово стискається, досягаючи максимального тиску формування. Очищені пальцеподібні грудки надходять у гранулятор і подрібнюються обертовим ножем. Подрібнені матеріали надходять у гранулятор і проходять через валковий ніж, так що частинки та деякі порошкоподібні матеріали потрапляють на роторний вібросито для просіву. Кваліфікована продукція по конвеєру відправляється на склад готової продукції. Порошкоподібний матеріал під ситом знову надсилається назад у бункер для сировини через конвеєр для вторинної прокатки. Розмір сили екструзії можна регулювати тиском гідравлічного циліндра відповідно до потреб операції гранулювання.
1. Матеріал примусово стискається та формується механічним тиском без додавання будь-якого змочувача, і чистота продукту гарантується.
2. Сухий порошок безпосередньо гранулюється без подальшого процесу сушіння.
3. Гранули мають високу міцність, а збільшення питомої ваги при укладанні є більш значним, ніж інші методи гранулювання.
4. Він має велику робочу гнучкість і широку адаптивність. Міцність частинок можна регулювати за допомогою гідравлічного тиску.
5. Система працює в замкнутому циклі для досягнення безперервного виробництва.
6. Змінити форму канавки поверхні ролика для отримання листових, стрічкових і плоских сферичних матеріалів.
7. Кругова операція забезпечує безперервне виробництво та високий вихід готової продукції;
8. Компактна структура, зручне обслуговування, проста експлуатація, короткий процес, низьке споживання енергії, висока ефективність і низька частота відмов.
9. Він може контролювати забруднення навколишнього середовища, зменшувати відходи порошку та витрати на упаковку, а також покращувати можливості транспортування продукції.
10. Пристрій для подачі та подачі використовує плавне регулювання частоти. Він має високий ступінь автоматизації та може реалізувати керування кількома машинами однією людиною. Має характеристики низької трудомісткості та тривалої безперервної роботи.
11. Основні компоненти трансмісії виготовлені з високоякісних сплавів. Виробництво матеріалів з нержавіючої сталі та інших поверхневих сплавів значно покращує зносостійкість, стійкість до корозії, стійкість до високих температур і тиску, надаючи машині тривалий термін служби.
У цьому розділі в основному описано технологічний процес двовалкового гранулятора нашої компанії. Насправді ми в основному поділяємо сухий гранулятор на одну технологічну лінію роликового гранулятора та повний проект лінії багатовалкової машини для гранулювання. У наступних статтях ми представляємо різні типи процесів окремо.
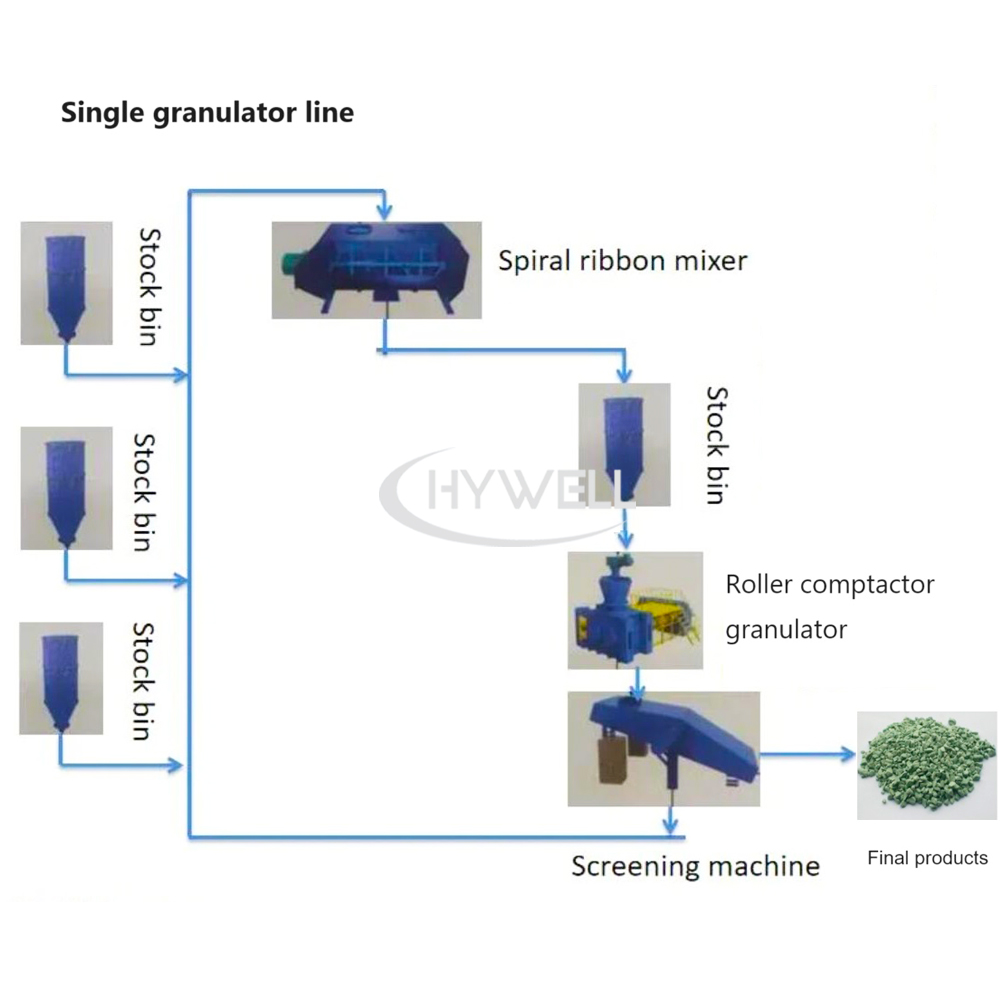
Технологічна лінія одноблокового роликового гранулятора
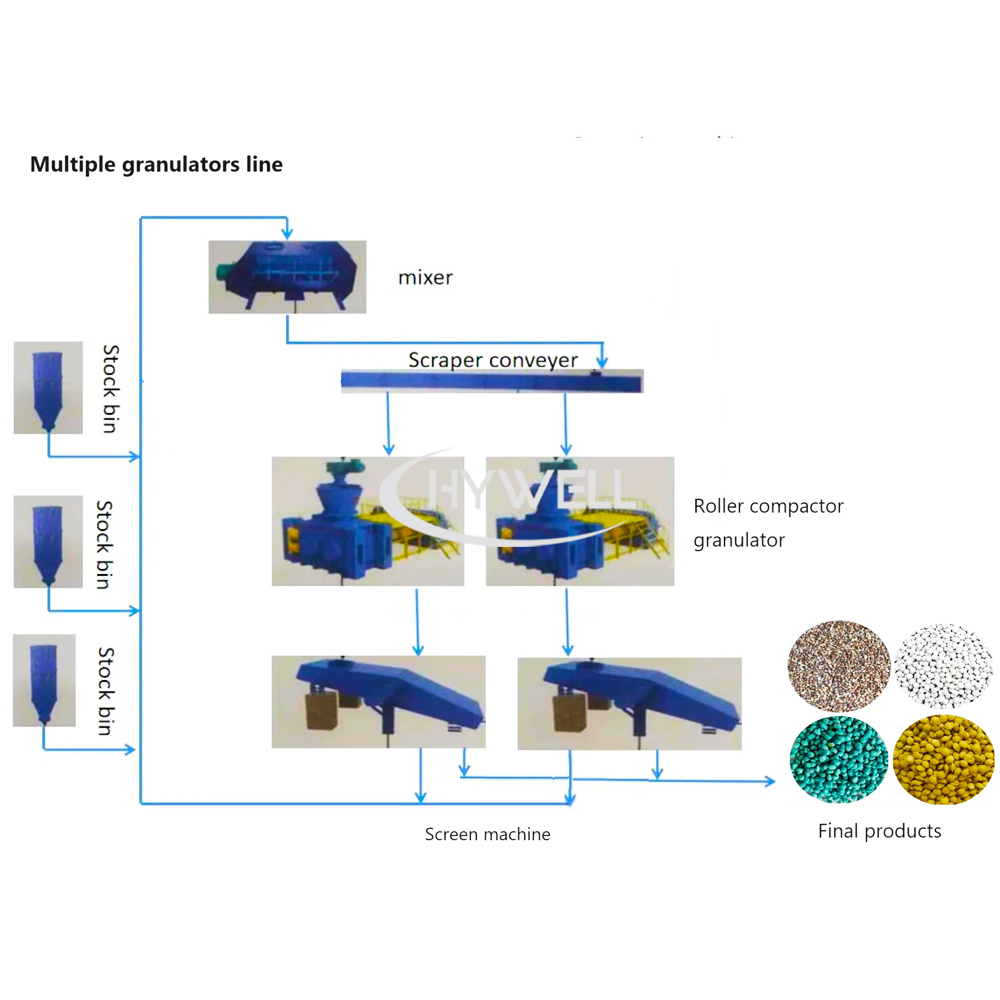
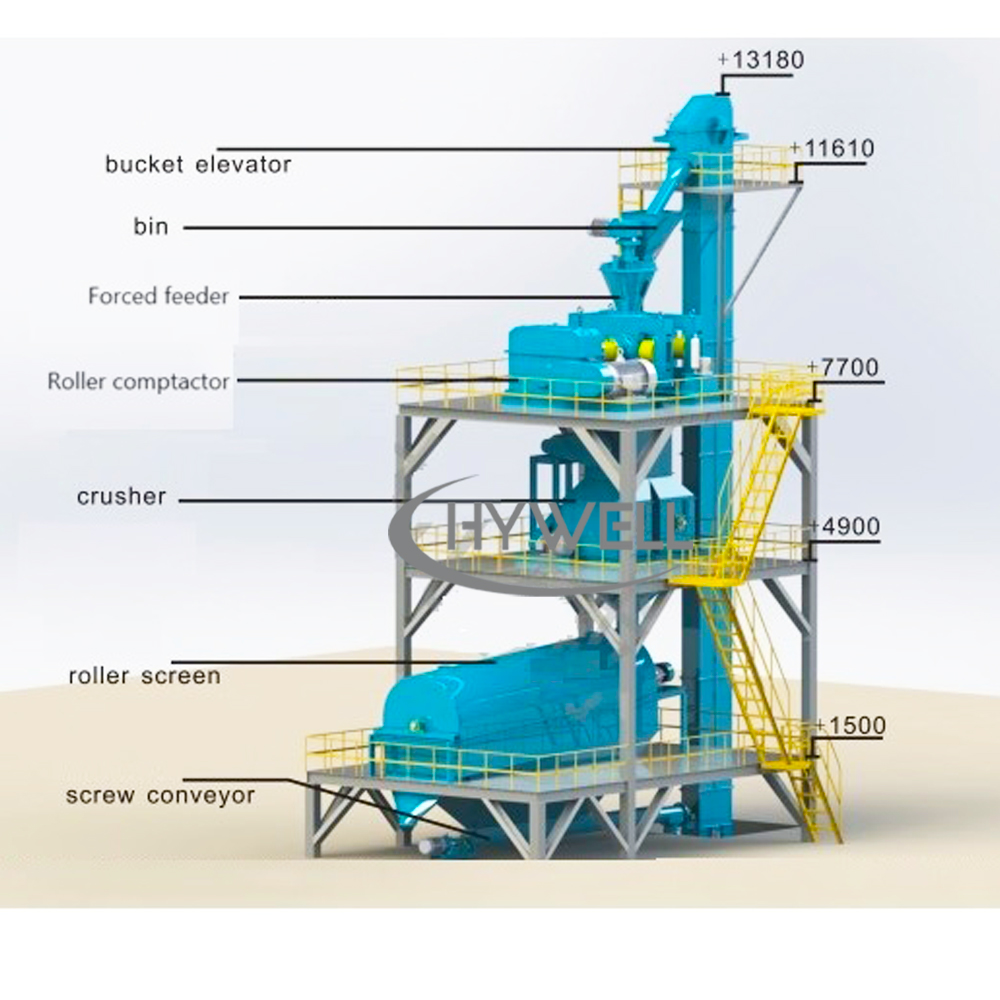
Технологічна лінія багатовалкової машини для гранулювання
Завантажувальний бункер з механічною вібрацією, автоматичним керуванням і вібрацією за часом.
він використовує змінну частоту регулювання швидкості для забезпечення точності годування.
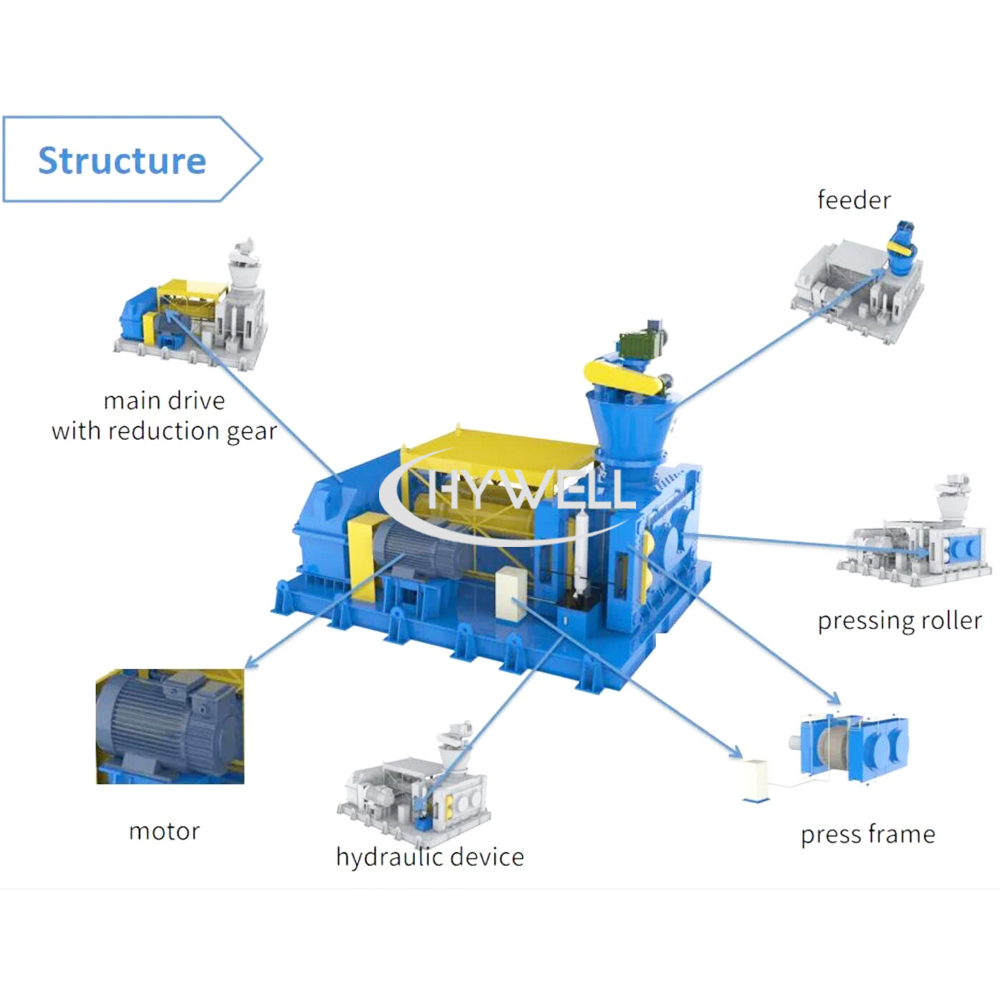
Він складається з двигуна зі змінною частотою обертання, конічної спіралі, конічного бункера з перемішувальними лопатями та комбінації портів подачі. Його функція полягає в подальшому завершенні дегазації та здійсненні подачі під тиском. Дегазація полягає в тому, щоб зробити частинки більш компактними за допомогою машини для гранулювання роликового компактора,
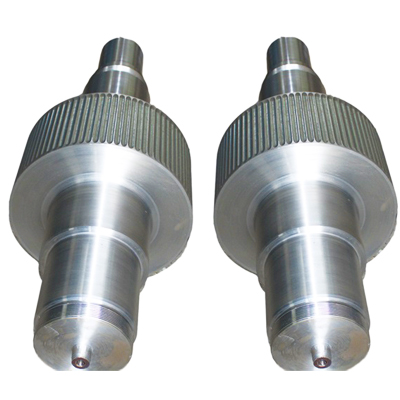
Він складається з лівого і правого нерухомих опорних сідел і ковзаючих сідел підшипників, каркасної конструкції, двох роликів з легованої сталі, двох гідроциліндрів і електричної автоматичної насосної станції, а також спеціального редуктора з твердою поверхнею зубів і головного двигуна.
Камера дроблення та гранулювання гранулятора вальцьового преса сухого типу складається з короба для подрібнення, шпинделя для подрібнення та спеціального обертового леза. Двигун приводить головний вал до обертання на високій швидкості, щоб подрібнити екструдовані матеріали на гранули.
Оснащений пристроєм проти засмічення для полегшення очищення екрана. Розбитий порошок із дробарки просіюється машиною на гранульовані продукти та перероблений порошок.
Некваліфіковані порошкоподібні матеріали транспортуються на живильний елеватор.
Верхня та нижня зірочки мають зібрану конструкцію та використовуються для транспортування матеріалів.
Він складається з електричного блоку керування, регулятора швидкості перетворення частоти, амперметра, вольтметра, світлового індикатора, кнопкового перемикача, перемикача перетворення напруги та інших електричних компонентів. Усі електроприлади контролюються та управляються централізовано.
Виробничий процес повного набору двовалкового екструзійного обладнання для грануляційної лінії зазвичай включає:
Змішування та перемішування сировини → подрібнення - екструзія - просіювання - електронне кількісне пакування.
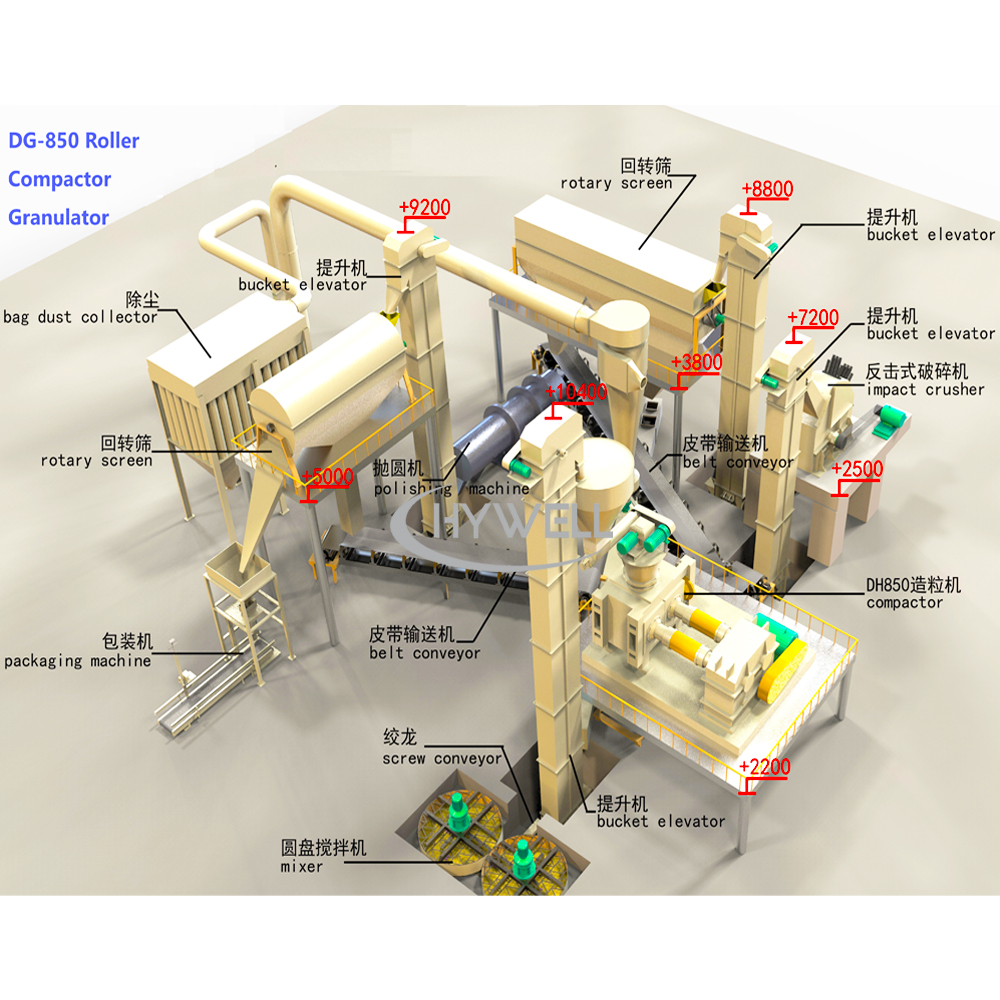
Візьмемо для прикладу лінію виробництва гранульованого сульфату калію з гранулятором DG-650 як ядром.
1. Подайте виробничу лінію відповідно до різних пропорцій матеріалів через стрічкові ваги, спіральні ваги, ваги втрати ваги та інші пристрої дозування;
2. Матеріали, які надходять на виробничу лінію у фіксованій пропорції, надходять у попередньо нагріту барабанну сушарку через конвеєрне обладнання, таке як стрічкові конвеєри, проходять попередню сушку, а потім переходять на наступний етап (цей етап визначається відповідно до вмісту вологи в конкретних матеріалах. Деякі матеріали не потребують цього сушильного обладнання); оскільки змішування різних матеріалів також досягається під час процесу сушіння барабанної сушарки. Якщо вміст вологи в матеріалі низький і процес сушіння не потрібний, потрібно додати змішувач для порошку, щоб рівномірно змішати різні матеріали перед переходом до наступного кроку.
3. Після попереднього сушіння матеріали або матеріали з порошкового змішувача надходять у машину для таблетування сухих роликів через конвеєрне обладнання, таке як скребкові ковшові елеватори для таблетування;
4. Фізична форма матеріалу після надходження на нарізку змінилася. У цей час матеріал надсилається на наступний процес, вібросито, через транспортне обладнання, таке як ковшові елеватори. Після того, як матеріал потрапить на вібросито, порошкоподібний матеріал знову повернеться до пресувальної машини сухого вальця DG650 через зворотний скребок і знову розкриється. При цьому вдало наклеєні матеріали потрапляють в наступний процес;
5. Пластівчасті матеріали, що виходять із вібросита, надходять у ударну дробарку для дроблення;
6. Подрібнені матеріали надсилаються до наступного процесу, грубого ротаційного грохота, через транспортне обладнання, таке як скребки та ковшові елеватори. У цьому процесі виконується попередній відбір, щоб вибрати матеріали відповідного розміру та ввести їх у наступний процес. , у той же час, матеріали з відносно великими розмірами надходять у зворотний скребок, а потім надходять у ударну дробарку для вторинного дроблення;
7. Матеріали з відповідним об’ємом, спочатку просіяні ротаційним ситом, потрапляють на ротаційний сит тонкого сорту через скребок. Завдяки цьому процесу занадто дрібні частинки в матеріалі відсіваються та знову надсилаються до DG650 через зворотний скребок. Повторне наклеювання на машині сухого валкового склеювання;
8. У цей час обсяг матеріалу відносно відповідає розміру, який нам потрібен. Він потрапляє в машину для полірування через стрічки, ковшові елеватори та інше обладнання для полірування поверхні частинок матеріалу;
9. Поліровані частинки (змішані з полірованим порошком у середині) потрапляють на сито для тонкого просіювання. Після проходження процесу тонкого просіювання гранульований матеріал, який виходить, є необхідним гранульованим добривом сульфату калію та одночасно просівається через дрібне сито. Видалений порошок знову потрапляє в передню машину DG-650 із сухим роликовим таблетуванням через зворотний скребок і повторно гранулюється;
10. Зернистий матеріал, що виходить із тонкого сита, є кінцевим продуктом. У цей час він повинен увійти в пакувальну машину для упаковки та шиття мішків;
11. Після того, як сульфат калію упакований, він потрапляє в останній процес роботизованого палетування. За допомогою робота-палетувальника матеріали, вироблені виробничою лінією, акуратно упаковуються на піддон, а потім поміщаються на зберігання за допомогою вилкового навантажувача;
Вищеописаний процес в основному є повністю автоматичною виробничою лінією для гранульованого сульфату калію. Система керування цією виробничою лінією є повністю інтегрованою та рівномірно управляється та контролюється головною системою керування в центральній диспетчерській. Система керування управляється програмованим контролером (PLC), який керує всім процесом і оснащений головним комп’ютером як носієм для обміну між людиною та машиною. У той же час, необхідні ланки процесу оснащені перетворювачами частоти для динамічного регулювання, що в кінцевому підсумку дозволяє всій виробничій лінії досягти оптимальної ефективності виробництва;
Використання збільшеного двовального вихідного спеціального редуктора та муфти барабана може ефективно захистити ролики та корінні підшипники від пошкоджень, підвищити ефективність трансмісії та ще більше збільшити вихід продукції.
Нова рама, розроблена з оптимізованими розрахунками на основі ергономіки, оснащена великою дверною конструкцією впритул до роликів і верхньою робочою платформою, зручною для роботи персоналу, що повністю відповідає вимогам замовника щодо безпеки, надійності обладнання та зручного обслуговування.
Корпус валків машини для гранулювання добрив повністю викуваний з високоякісної легованої сталі та широко адаптується до різних складних матеріалів. У розробці зносостійкого шару на поверхні валика ми освоїли закон глибини великих механічних навантажень, заснований на теорії контакту Герца та теорії чистої пружності, і науково поєднали матеріали шару проти розриву, перехідного шару та зносостійкого шару, а також твердість. Удосконалення процесів узгодження та термічної обробки значно підвищили захист від розтріскування та зносостійкість поверхні валків. Структура поверхні ролика, яка була завершена після повторних випробувань і порівнянь і виграла від технічних удосконалень інших компонентів (таких як пристрій подачі), може зробити кут втягування матеріалу більш збалансованим і стабільним, і в той же час ефективно усунути осьову силу ролика. Зробіть роботу обладнання більш стабільною.
Нещодавно розроблений пристрій для подачі оснащений регулювальною пластиною клапана, яка може легко здійснювати онлайн-регулювання. Додавання повітряної розширювальної камери може плавно випускати повітря, захоплене матеріалом, і покращувати укус матеріалу між роликами. Технічне вдосконалення пристрою подачі також безпосередньо призвело до покращення малюнка поверхні ролика.
У конструкції гідравлічної системи машини для гранулювання сульфату калію Hywell розглядає її не лише як джерело живлення, але й виконує функцію захисту обладнання. Розроблено кілька автоматичних функцій захисту, а оптимізована гідравлічна система робить рухомий ролик більш адаптованим до руху, що може ефективно усунути випадково змішані частини заліза та захистити безпечну роботу обладнання.
Дробарка гранулятора хлориду калію розділена на два етапи, які можуть двічі подрібнювати блокові матеріали, стиснуті листом. Має три камери дроблення, що значно збільшує площу дроблення. Таким чином, дробарка ефективно покращує ефективність дроблення та врожайність.
Перевагами цієї машини є мала вібрація, низький рівень шуму та низькі вимоги до міцності опори. Він поєднує в собі переваги кругового руху, еліптичного руху та зворотно-поступального прямолінійного руху. Він також оснащений пристроєм для очищення поверхні екрану, тому машина має великий вихід і високу ефективність сортування. Високе та низьке енергоспоживання, гнучке встановлення та проста заміна екрана.
Перетворювач частоти, який керує кількісним живильником і вальцьовим пресом, утворює замкнуту систему керування між ними. Таким чином, сама система керування гранулятором контролюватиме та контролюватиме кількісний живильник і валковий прес через PID самого частотного перетворювача. Швидкість основної машини дозволяє обом підтримувати динамічний робочий баланс у найкращому положенні в будь-який час, щоб робочий струм основної машини вальцьового преса завжди підтримувався на встановленому робочому значенні та працював стабільно та рівномірно. У той же час примусове годування також може незначно коригувати швидкість у будь-який момент. В результаті роликовий гранулятор завжди в найкращому робочому стані. У той же час ця система також має взаємне перемикання між режимами ручного та автоматичного керування для досягнення гнучкості та зручності роботи.


 简体中文