简体中文
|


DG
HYWELL
8479899990
304/316L/Q235
Kemikaal / väetis
Jah
| Kogus: | |
|---|---|
Pulbergranuleerimise tehnoloogiaid on üldiselt kahte tüüpi: märg- ja kuivgranuleerimine. Kuivgranulaatori meetod hõlmab toote ekstrudeerimist aglomeraatideks või lehtedeks ilma sideainet lisamata ning seejärel purustamist ja sõelumist kuivadeks granuleeritud toodeteks. Märgmeetodid kasutavad granuleerimiseks peamiselt rulle, kettaid, sulatamist, pihustamist ja pihustamist.
Märggranuleerimisel mängib olulist rolli vedela sideaine kapillaarefekti tekitatud märgtugevus. Aastal
järgnev kuivatamisetapis, komponentide vaheline keemiline reaktsioon ja lahustunud ainete kristalliseerumine tekitavad tahked kristallsillad, mis annavad osakestele kuju. Selle tehnoloogia tüüpiline varustus sisaldab keevkihi granulaator, suure nihkejõuga granulaator , rullid, keevtöötlusseadmed jne.
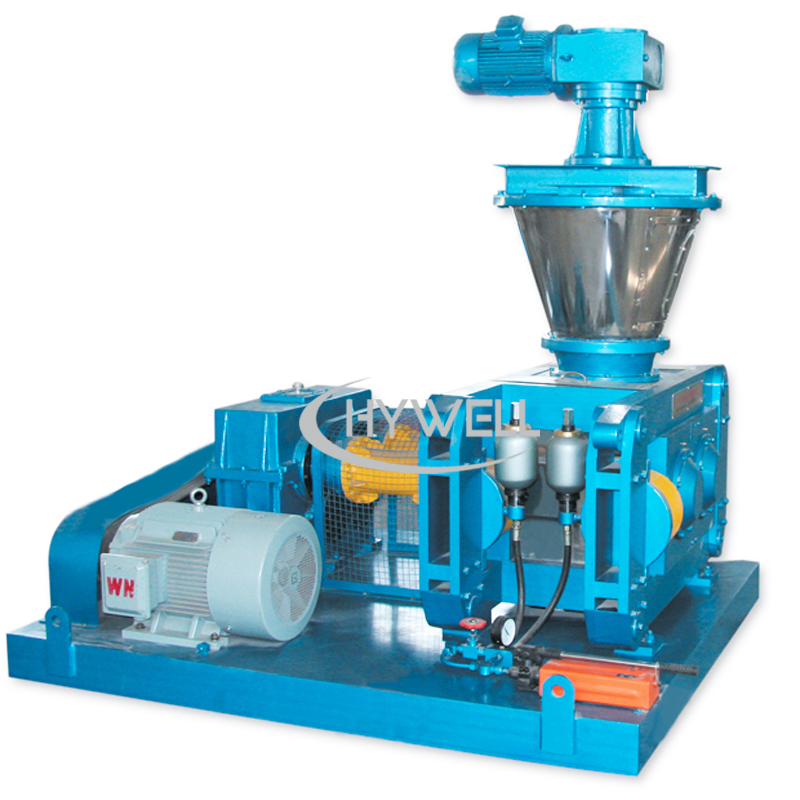
Sideainevaba kuivekstrusioongranuleerimise tehnoloogia on väga konkurentsivõimeline tehnoloogia. Üldjuhul ei moodustu osakesed tahkete sildade kaudu osakeste vahel, vaid osakeste tugevusest, mis moodustuvad molekulidevaheliste jõudude mõjul. Selle jõu lühikese vahemaa tõttu peavad osakesed olema sarnase suurusega ja vajalik on välisrõhk. Survestamise meetodiks võib olla ekstrusioon (materjali pressimine fikseeritud läbimõõduga aukudega) või ekstrusioon (materjali mõlema poole survestamine), kui ekstrusioon toimub kahe vastassuunas pöörleva rulli vahelises pilus, on protsessiks rulltihendusgranulaator. DG-seeria rulltihendaja granulaator kasutab kuivrullipressimise tehnoloogiat, et suruda pulbrilised materjalid niiskusesisaldusega ≤5% helvesteks või plokkideks ning seejärel läbivad need purustamise, granuleerimise ja sõelumisprotsessid, et muuta helbed tükkideks. Materjalist saab teraline materjal, mis vastab kasutusnõuetele. Rulltihendaja granuleerimismasin tugineb peamiselt välisele survele, et suruda materjal läbi kahe suhteliselt pöörleva rulli vahelise pilu ja sundida seda tükkideks kokku suruma. Valtsimisprotsessi käigus saab materjali tegelikku tihedust suurendada 1,5–3 korda. Teatud osakeste tugevuse nõuete saavutamiseks.
DG-seeria rulltihendaja granulaatorit nimetatakse selle peamise kasutusala järgi ka granulaatoriks, kipsbriketimasinaks, briketimasinaks, tahma granulaatoriks, kaaliumsulfaadi granulaatoriks ja kaaliumkloriidi granulaatoriks.
DG-seeria rulltihendaja granulaatorit nimetatakse selle tööomaduste järgi ka kuivgranulaatoriks, rull-granulaatoriks, topeltrull-granulaatoriks, rull-pressi granulaatoriks ja kuivgranulaatoriks.
Rulli tihendusgranulaator
Rulli tihendusgranulaator
Granuleeritud väetis on heade füüsikaliste omadustega; see võib vähendada logistikas teatud ruumi ja kulusid; see ei tekita peale- ja mahalaadimisel tolmu, pikaajalisel ladustamisel ei kleepu, on hea voolavusega, väetamise ajal kergesti leviv; see võib väetise kvaliteedi parandamiseks mängida ka aeglaselt vabanevat rolli. Kasutusmäär ja suurem väetise efektiivsus. Lisaks saab otse kokku segada erinevat sorti, kuid sarnase suurusega granuleeritud väetisi, et saada odav liitväetis, millel on sama väetise efekt kui liitväetisel.
Granuleeritud väetiste tootmiseks kasutatava keemiliste väetiste kuivrull-granuleerimise ainsaks puuduseks on aga see, et toote kuju on ebakorrapärased osakesed. Kuid ebakorrapärane osakeste kuju ei mõjuta keemiliste väetiste kasutamist ja osakeste täiendavaks ümardamiseks saab lisada trimmimisprotsessi. Rulltihendaja kuivgranulaatoriga toodetud väetis on piisava tugevuse, vähem tolmu, aglomeratsioonita, kitsas osakeste suuruse jaotusvahemikus ja hea voolavusega. Rullekstrusioongranuleerimisel toodetud väetisi on välismaal laialdaselt kasutatud mehaanilisel väetamisel, mis tõestab, et nende osakeste kuju ei ole keemiliste väetiste kasutamist mõjutav tegur.
Üksikväetis viitab peamiselt kaaliumsulfaadile, kaaliumkloriidile, topeltsuperfosfaadile, fosfaatkivipulbrile, ammoniaaksulfaadile, ammooniumkloriidile, kaaliumnitraadile ja muudele pulbritele. Kuivgranuleerimise eesmärk on saada 1~5 või 2~4mm tugevaid väetiseosakesi, mis sobivad mehaaniliseks väetamiseks. Seetõttu nimetab väetisetööstus kuivrullgranulaatoreid ka kaaliumsulfaadi granulaatoriks, kaaliumkloriidi granulaatoriks, ammoniaaksulfaadi granulaatoriks ja ammooniumkloriidi granulaatoriks.
Kui pulbri peenus on vahemikus 200–400 sõela, sisaldab see palju õhku, kuna pulber on liiga peen ja seda väiksem on puistetihedus. Seejärel peab topeltrulliga pressgranulaator eduka granuleerimise saavutamiseks lisama degaseerimisseadme.
Tavaline liitväetiste granuleerimisprotsess kasutab märgmeetodit. See meetod nõuab, et märjad üksikud toorained tuleb kõigepealt segada ja granuleerida ning seejärel kuivatada. Energiatarve on suur. Suurem osa energiast kulub ära kuivatussüsteemis ja sellest kulub vaid väike osa. Sobib ülisuurte osakeste purustamiseks ja transportimiseks. Märgprotsesside puhul on kuivatusprotsess väga kriitiline, kuna osakeste sees olev niiskus tuleb välja kuivatada. Kuivvaltsimise meetodit kasutatakse liitväetise tootmiseks, mis väldib kulukat kuivatamisprotsessi. Väetisetööstus nimetab rulltihenduse granulaatorit ka NPK granulaatoriks ja liitväetise granulaatoriks. Selle eelised: ① Tootmiskulude ja energiatarbimise vähendamine; ② Võib olla väga paindlik erinevate valemiga liitväetiste tootmiseks; ③ Suur osakeste tugevus.
Kuivrullpressimise teel liitväetise valmistamise põhimõte on ligikaudu sama, mis ühe väetise valmistamisel, kuid liitväetise kuivgranuleerimisel on oma eripärad. Peamine põhjus on see, et liitväetises on lämmastikväetis. Näiteks: uureal on madal sulamistemperatuur ja see on väga hügroskoopne. Superfosfaat kipub stressi ajal muutuma. Kui nende kahe koostisosa sisaldus liitväetise valemis on suur, mõjutab see väga negatiivselt ühendväetise granuleerimist. Seetõttu on lämmastiku, fosfori ja kaaliumi segamissuhe lämmastiku-, fosfori- ja kaaliumigranulaatori tootmisliinil väga oluline tegur.
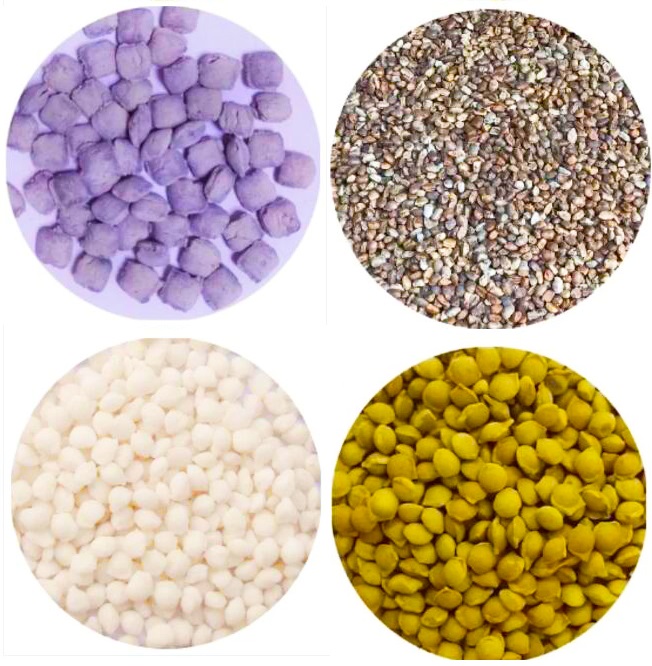
Rulltihendaja granuleerimine
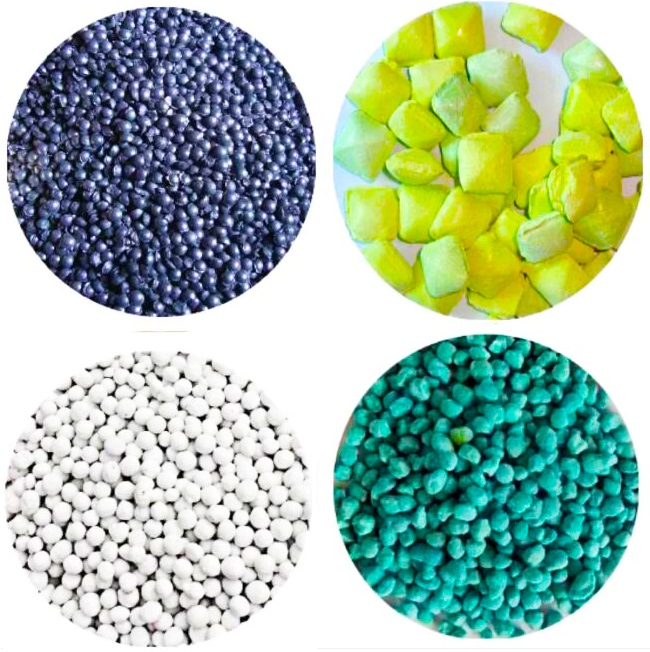
Rulltihendaja granuleerimine
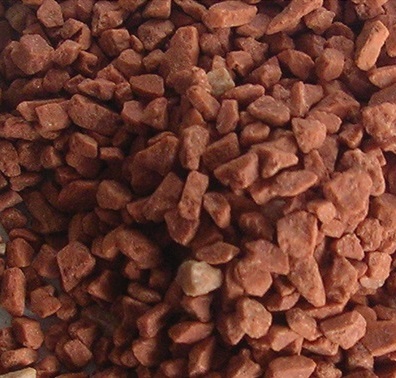
Rulltihendaja granuleerimine
Lendtuhk on vulkaanilise tuha materjal. Selle eeliseks on kõrge potentsiaalne aktiivsus, mineraalkehade hea keemiline stabiilsus, peenosakesed ja vähe kahjulikke aineid ning see võib parandada betooni või mördi füüsikalisi omadusi. Söe füüsikaliste omaduste tõttu on pulbristatud kivisüsi põhimõtteliselt vees lahustumatu ning pulbristatud kivisöe osakesed on väga peened ja molekulidevaheline jõukaugus on lühike, mis muudab söepulbri granuleerimise väga keeruliseks. Sideainet tuleb lisada ja söepulbri granuleerimiseks on sideaine kivisöetõrv.
Tolmsöe granulaator toodab peamiselt kahte tüüpi pulbrilist sütt: 8-50 mm briketti ja 2-6 mm aktiivsütt.
Kuivpressi granuleerimine pressib pulbristatud söe vormitud söeks ja vormitud söeplokkide vahemik on 8–50 mm või isegi suurem.
Aktiivsöe tootmisel pulbristatud kivisöe moodustamisel teatud osakesteks on see, et see suurendab poorsust ja eripinda, parandades seega oluliselt aktiivsöe adsorptsioonivõimet. Seetõttu moodustame pulbrilise kivisöe sageli ebakorrapärasteks osakesteks vahemikus 2–6 mm ja seejärel aktiveerime selle, et toota aktiivsütt ja kasutada seda metallurgia toorainena.
Keskkonnakaitse nõuded lähevad järjest kõrgemaks. Keskkonnakaitsenõuete täitmiseks parandavad paljud keemiatootmisettevõtted töötajate töökeskkonda ja vähendavad tolmureostust. Samal ajal on peenkemikaalidega seotud järgtööstuses, nagu masinad, elektroonika, autod, ehitus ja teave, muutunud tööstuse arengusuundi keemiatoodete, näiteks erinevate lisandite, antioksüdantide ja põlemiskiirenduste granuleerimine, mis on valmistatud pärast seda, kui kuivgranuleerimisel on laialdaselt kasutatud kuivatusaineid, lumesulatusaineid ja metallurgias kasutatavaid lisandeid.
Näiteks antioksüdandid, naatriumtsüaniid, naatrium, tsüanuurhape, tsinkoksiid, pliioksiid, kaaliumkarbonaat, strontsiumkarbonaat, kaltsiumkloriid, kaltsiumvesinikfosfaat, naatriummetasilikaat, krüoliit, alumiiniumfluoriid, valge tahm, kaltsiumaluminaat, karnalliit, pulber, fosfaat jne.
Materjali nimi |
Masina mudel |
Osakeste suurus (mm) |
Väljund (kg/h) |
Kaaliumkloriid |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Kaaliumsulfaat |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
NPK kompleksväetis |
DG360, DG450, DG650, DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Krüoliit |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Ammooniumkloriid, ammooniumsulfaat |
DG360, DG450, DG650, DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Tsinkoksiid |
DG360, DG450, DG650, DG850 |
1,5-2,5 |
300-450 |
Naatriumtsüaniid |
DG360, DG450, DG650, DG850 |
1,5-5 |
800-900 |
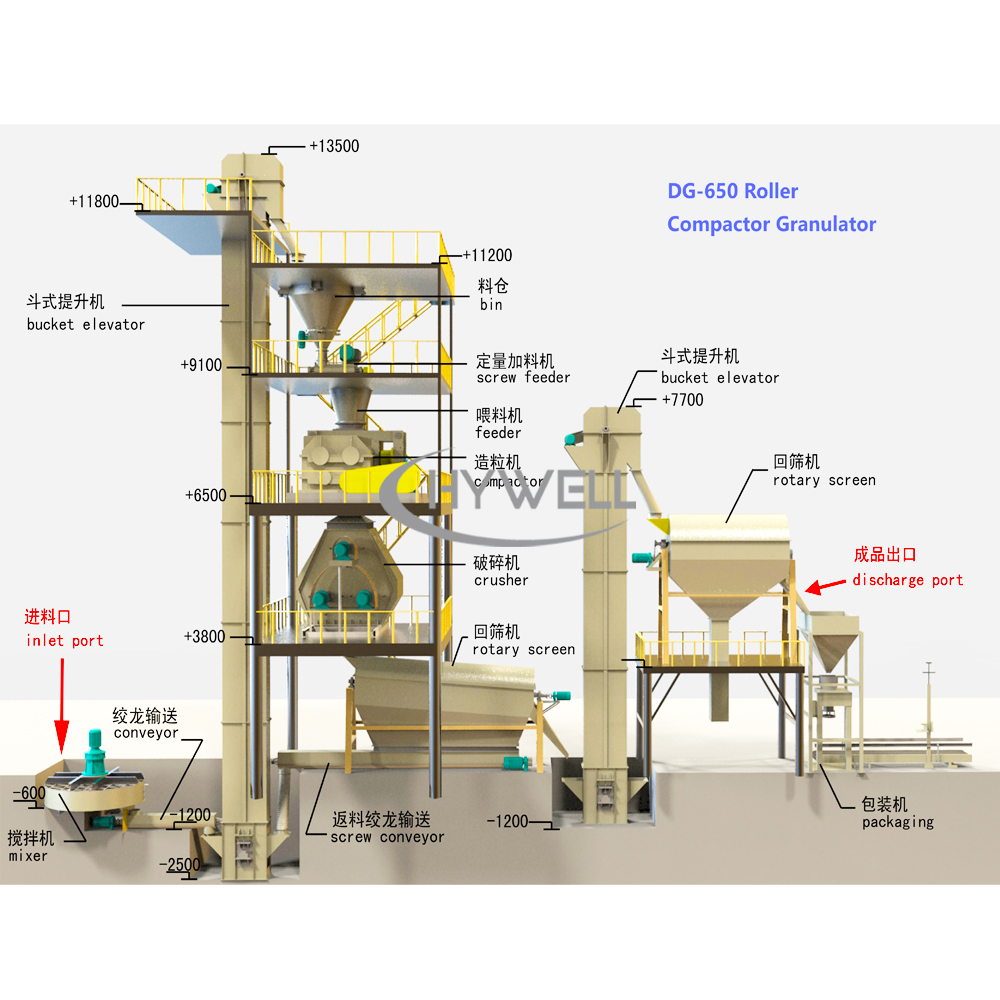
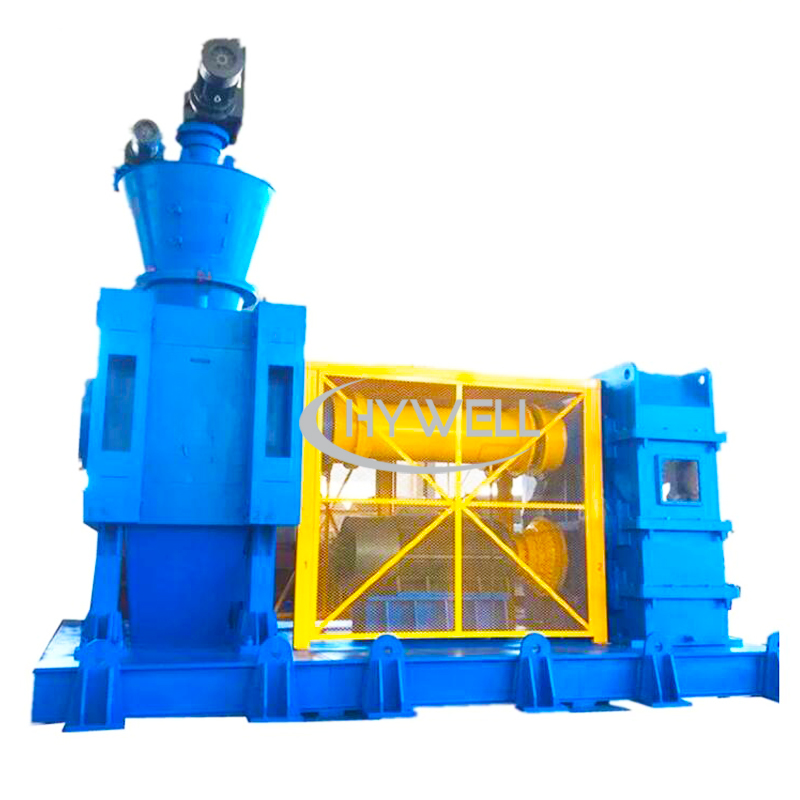
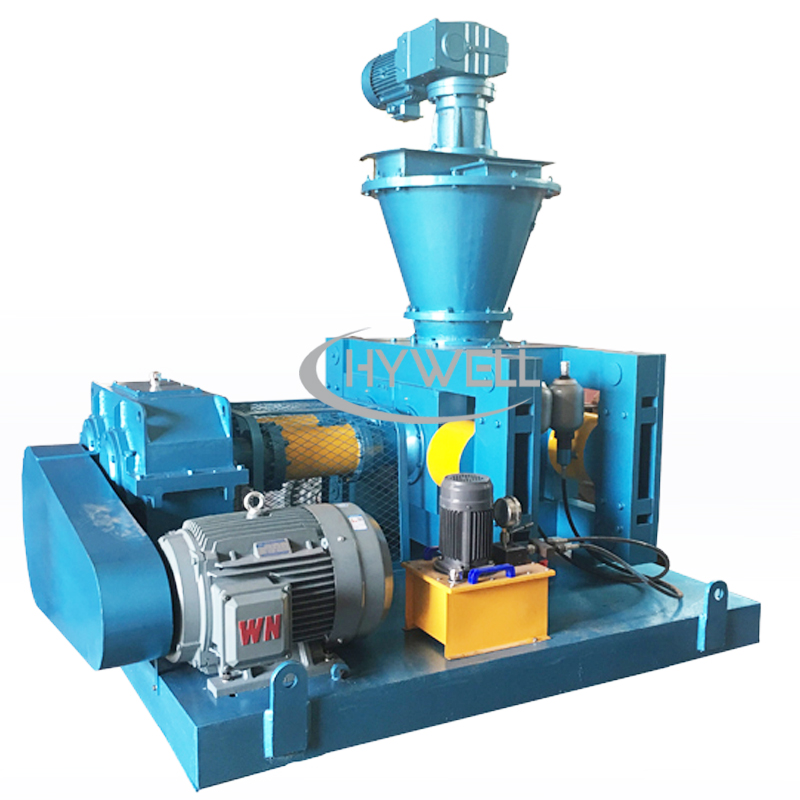
DG-650 rulltihendusgranulaator
DG-850 rulltihendusgranulaator
Mudel |
DG360 |
DG450 |
DG650 |
DG850 |
Rulli läbimõõt (mm) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Kehtiv kasutatav laius (mm) |
170-230 |
200-280 |
300-330 |
400-420 |
Rulli kiirus (r/min) |
10-25 |
10-25 |
10-25 |
9-16 |
Sundsööturi võimsus (kw) |
7.5 |
11 |
11 |
15 |
Aku eelrõhk (Mpa) |
6 |
8-10 |
8-10 |
10-14 |
Maksimaalne valtsitud lehe paksus (mm) |
8 |
12 |
16 |
25 |
Valtsitud lehe väljund (t/h) |
1300-2300 |
2500-3500 |
5000-7000 |
12000-15000 |
Valmistoote väljund (t/h) |
1000-1300 |
2000-2500 |
3000-4300 |
5500-7500 |
Graanulite suurus (mm) |
2-5 |
2-5 |
2-5 |
2-5 |
Rulli mootori võimsus (kw) |
37 |
55 |
90 |
220 |
Koguvõimsus (kw) |
55 |
90 |
175 |
400 |
Mõõtmete suurus (m) (P*L*K) |
2,35x2x2,6 |
2,6x2,2x2,9 |
3,6x2,8x3,2 |
5x3,8x4,1 |
Kogukaal (T) |
7 |
11 |
20 |
45 |
Rull
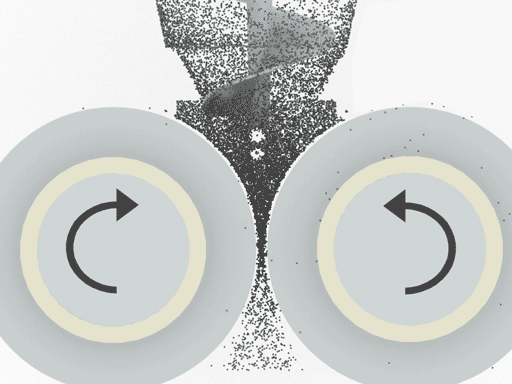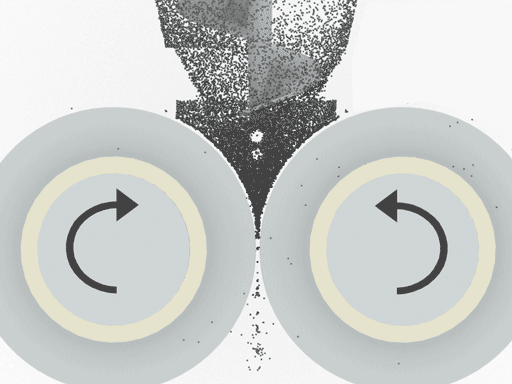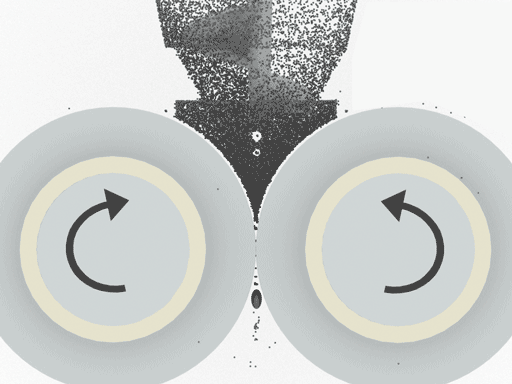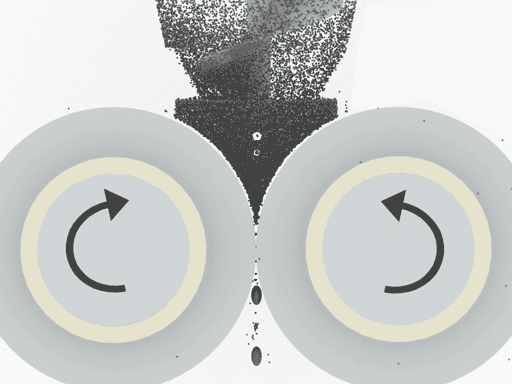
Rullgranulaator
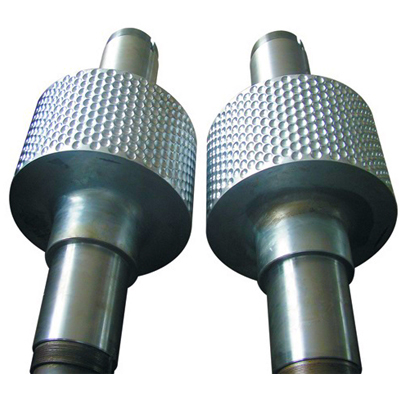
Rull
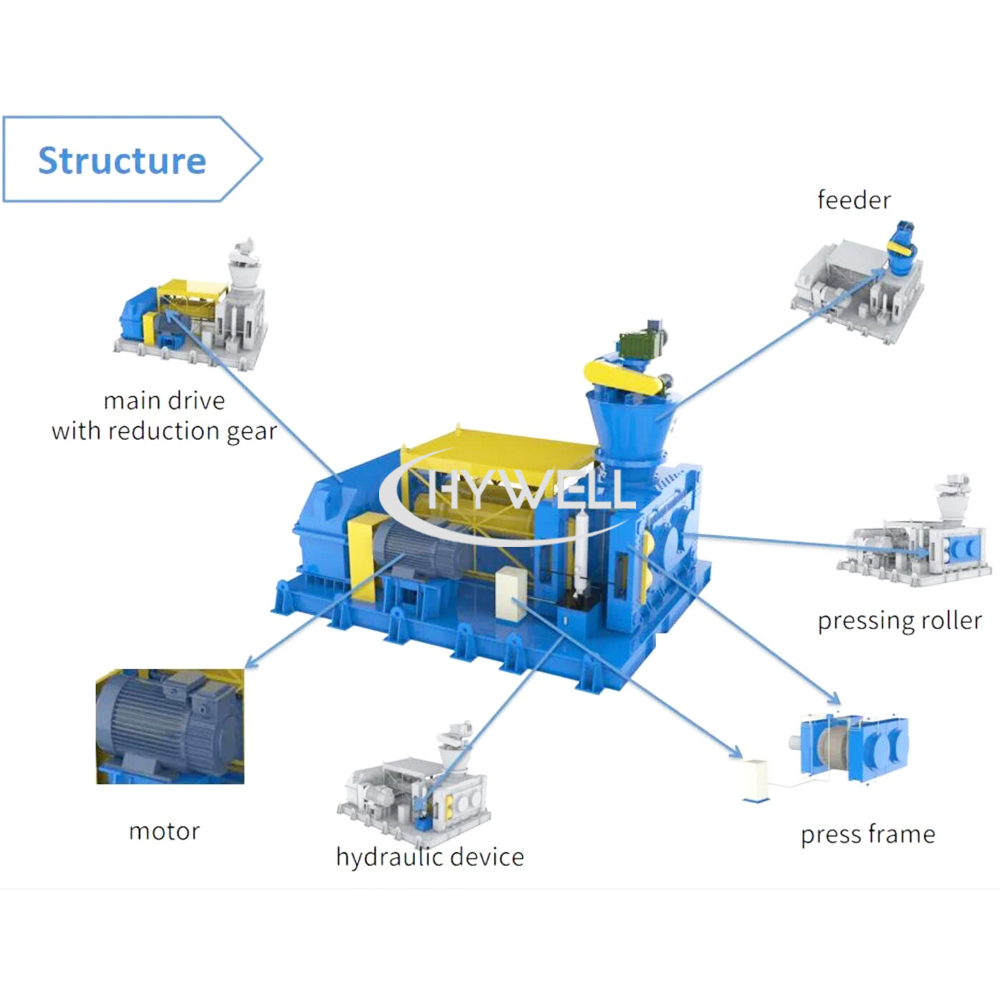
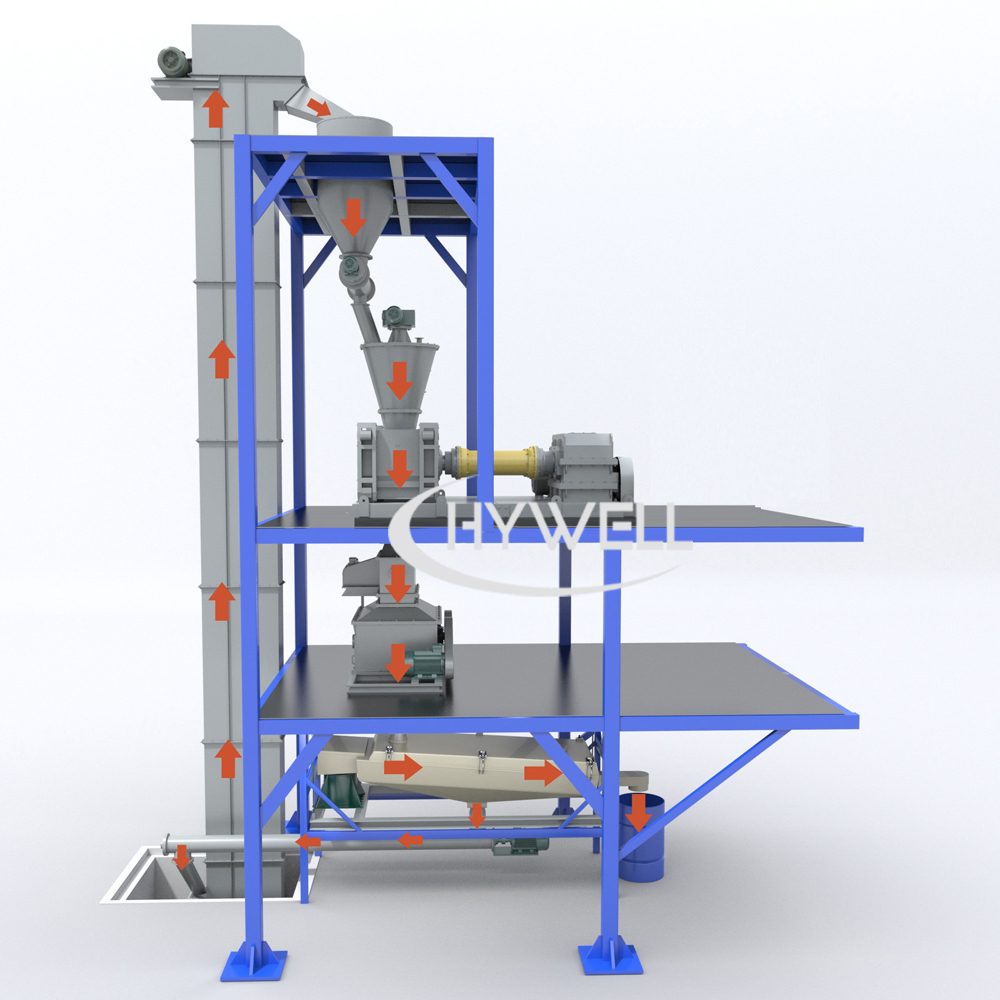
Erinevad kuivpulbri materjalid juhitakse ühtlaselt söötmispunkrisse läbi kvantitatiivse sööturi. Pärast degaseerimist ja eelsurve spiraalimist sisenevad nad kahte võrdsesse rullikusse. Rullid pöörlevad üksteise suhtes ja materjalid surutakse kahe rulli vahelisse ruumi. Üks komplekt rull-laagritega istmeid on masinas. Raam ei liigu, samas kui teine rull-laagriistmete komplekt ujub raami juhtsiinidel ja surutakse hüdrosilindrite abil üksteise vastu. Rulli pinnale on korrapäraselt paigutatud palju sama kuju ja suurusega auke. Sel ajal siseneb kuiv pulbriline materjal kahe rulli vahelt pidevalt ja ühtlaselt kahe rulli kohalt oma raskuse ja sundsöötmisega. Materjal voolab kõigepealt vabalt ja seejärel pärast hammustuspiirkonda sisenemist rullitakse. Rulli pideva pöörlemise korral väheneb materjali poolt hõivatud ruum järk-järgult ja surutakse järk-järgult kokku, saavutades maksimaalse vormimisrõhu. Eemaldatud sõrmekujulised tükid sisenevad granulaatorisse ja purustatakse pöörleva noaga. Purustatud materjalid sisenevad granulaatorisse ja läbivad rullnoa, nii et osakesed ja mõned pulbrilised materjalid sisenevad sõelumiseks pöörlevasse vibreerivasse sõela. Kvalifitseeritud tooted saadetakse valmistoodete lattu konveieri kaudu. Sõela all olev pulbriline materjal saadetakse konveieri kaudu uuesti toorme mahutisse sekundaarseks valtsimiseks. Ekstrusioonijõu suurust saab reguleerida hüdrosilindri rõhuga vastavalt granuleerimisoperatsiooni vajadustele.
1. Materjal surutakse kokku ja vormitakse mehaanilise survega ilma märgavat ainet lisamata ning toote puhtus on garanteeritud.
2. Kuivpulber granuleeritakse otse ilma järgneva kuivatamiseta.
3. Graanulitel on suur tugevus ja virnastamise erikaal on olulisem kui teistel granuleerimismeetoditel.
4. Sellel on suur tööpaindlikkus ja lai kohanemisvõime. Osakeste tugevust saab reguleerida hüdraulilise rõhu abil.
5. Süsteem töötab pideva tootmise saavutamiseks suletud tsüklis.
6. Leht-, riba- ja lamedate sfääriliste materjalide saamiseks muutke rulli pinna soone kuju.
7. Ringtöö võimaldab pidevat tootmist ja suurt valmistoodete toodangut;
8. Kompaktne struktuur, mugav hooldus, lihtne töö, lühike protsessivoog, madal energiatarve, kõrge efektiivsus ja madal rikete määr.
9. See suudab kontrollida keskkonnareostust, vähendada pulbrijäätmete ja pakendikulusid ning parandada toote transpordivõimalusi.
10. Söötmis- ja söötmisseade võtab vastu muutuva sagedusega astmeteta reguleerimise juhtimist. Sellel on kõrge automatiseerituse tase ja see suudab teostada mitme masina juhtimist ühe inimese poolt. Sellel on madala töömahukuse ja pikaajalise pideva töö omadused.
11. Peamised jõuülekande komponendid on valmistatud kvaliteetsetest legeermaterjalidest. Roostevabast terasest materjalide ja muude pinnasulamite tootmine parandab oluliselt kulumiskindlust, korrosioonikindlust, vastupidavust kõrgele temperatuurile ja survekindlusele, andes masinale pika kasutusea.
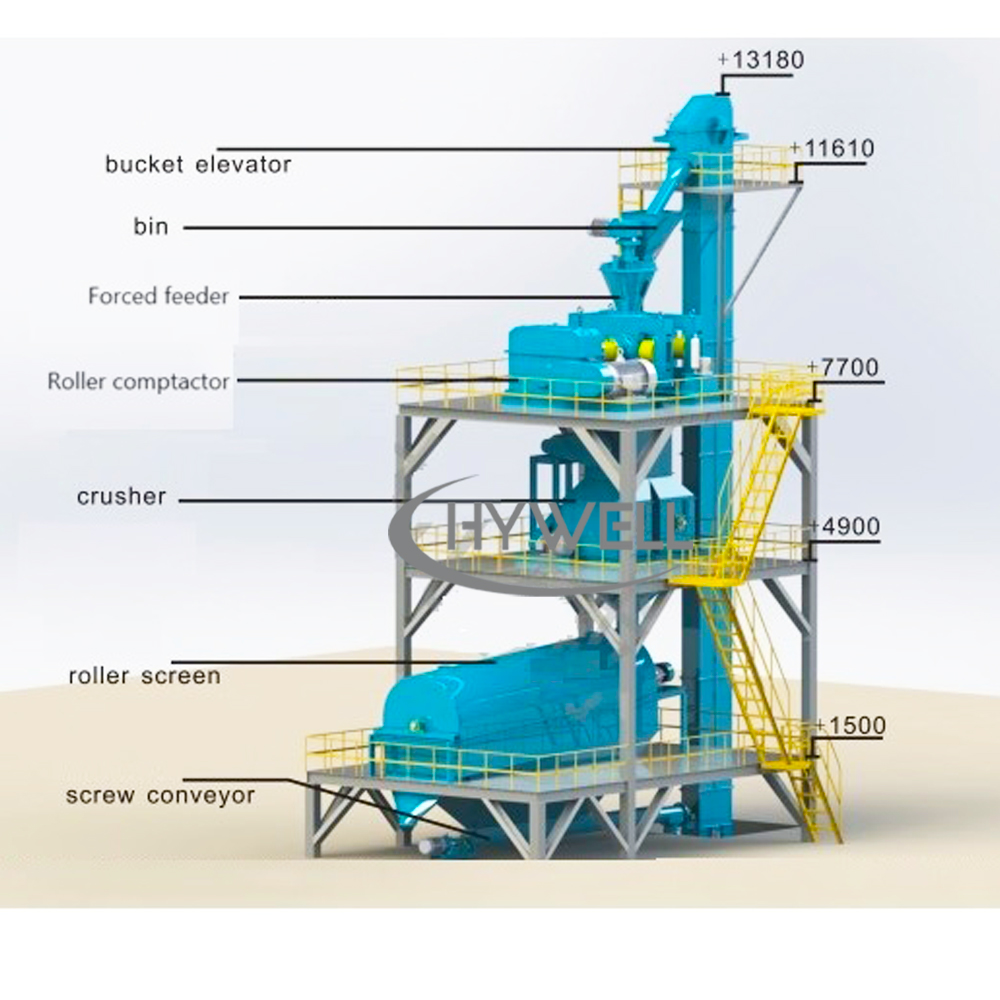
See peatükk tutvustab peamiselt meie ettevõtte kaherullilise granulaatori protsessivoogu. Tegelikult jagame kuivgranulaatori peamiselt üheks rull-granulaatori protsessiliiniks ja mitme rulliga granuleerimismasina täielikuks liiniprojektiks. Järgmistes artiklites tutvustame erinevat tüüpi protsessivooge eraldi.
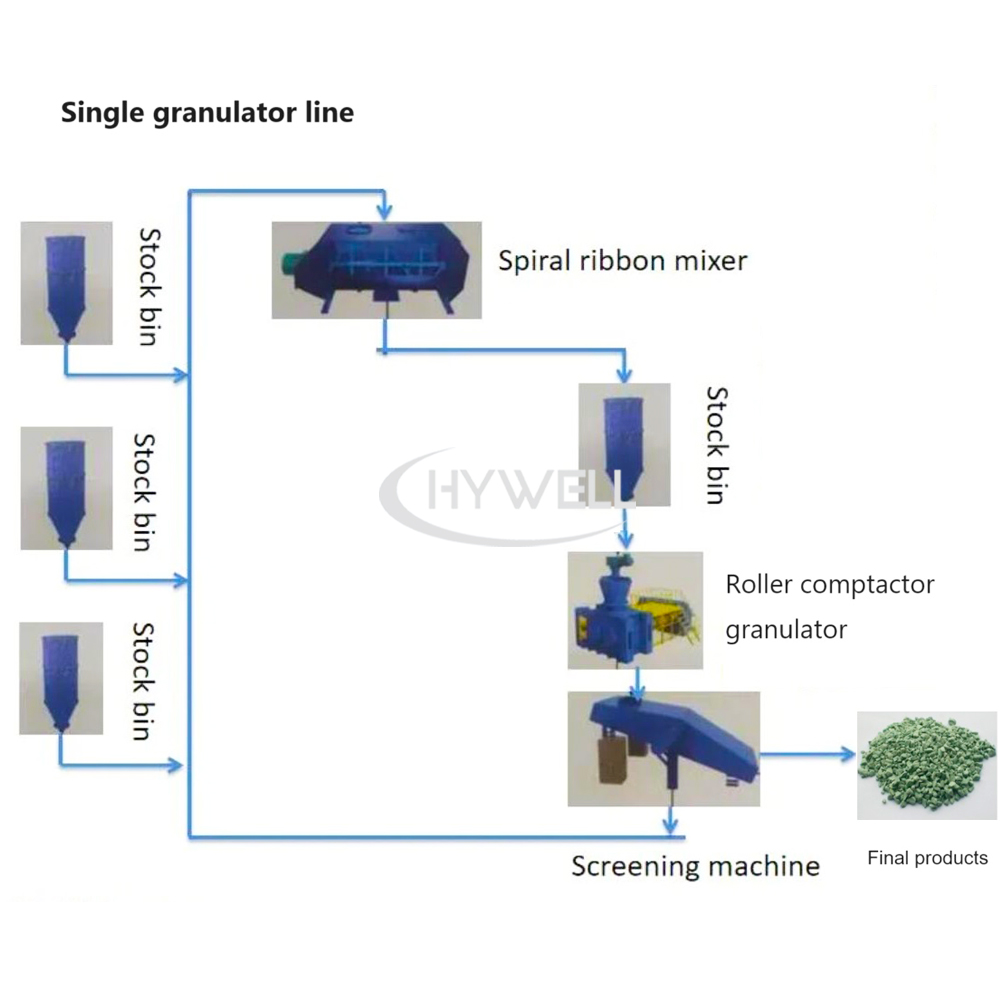
Üheosaline rull-granulaatori protsessiliin
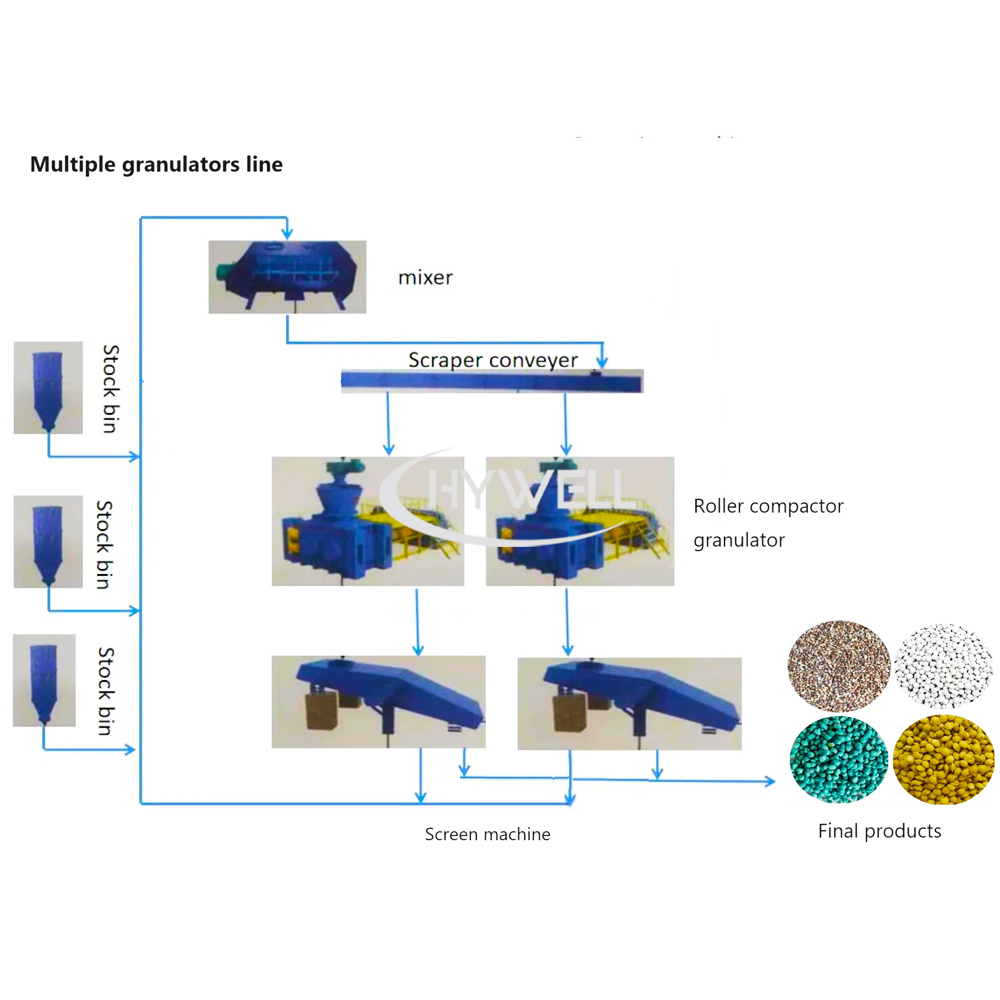
Mitme rulliga granuleerimismasina protsessiliin
Mehaanilise vibratsiooni, automaatse juhtimise ja ajastusvibratsiooniga söötmispunker.
see võtab söötmise täpsuse tagamiseks vastu muutuva sagedusega kiiruse reguleerimise.
See koosneb muutuva sagedusega mootorist, koonusekujulisest spiraalist, segamislabadega koonilisest punkrist ja toitepordi kombinatsioonist. Selle ülesanne on degaseerimise edasine lõpuleviimine ja survesöötmine. Degaseerimine on mõeldud osakeste kompaktsemaks muutmiseks rulltihendaja granuleerimismasina abil,
See koosneb vasakpoolsest ja paremast fikseeritud laagripesadest ja liuglaagripesadest, raami konstruktsioonist, kahest legeerterasest rullist, kahest hüdrosilindrist ja elektrilisest automaatsest pumbajaamast, samuti spetsiaalsest kõva hambapinnaga reduktorist ja peamisest mootoriplokist.
Kuivtüüpi rullpressi granulaatori purustamis- ja granuleerimiskamber koosneb tükeldamiskastist, tükeldamise spindlist ja spetsiaalsest pöörlevast labast. Mootor paneb peavõlli suurel kiirusel pöörlema, et purustada ekstrudeeritud materjalid graanuliteks.
Varustatud ummistusvastase seadmega, mis hõlbustab ekraani puhastamist. Purustist saadud purustatud pulber sõelutakse masinaga granuleeritud toodeteks ja taaskasutatud pulbriks.
Kvalifitseerimata pulbrilised materjalid transporditakse söötmise lifti.
Ülemisel ja alumisel ketirattal on kokkupandud struktuur ja neid kasutatakse materjalide transportimiseks.
See koosneb elektrilisest juhtkarbist, sagedusmuunduri kiiruse regulaatorist, ampermeetrist, voltmeetrist, märgutulest, nupplülitist, pingemuunduri lülitist ja muudest elektrikomponentidest. Kõik elektriseadmed on tsentraalselt juhitavad ja juhitavad.
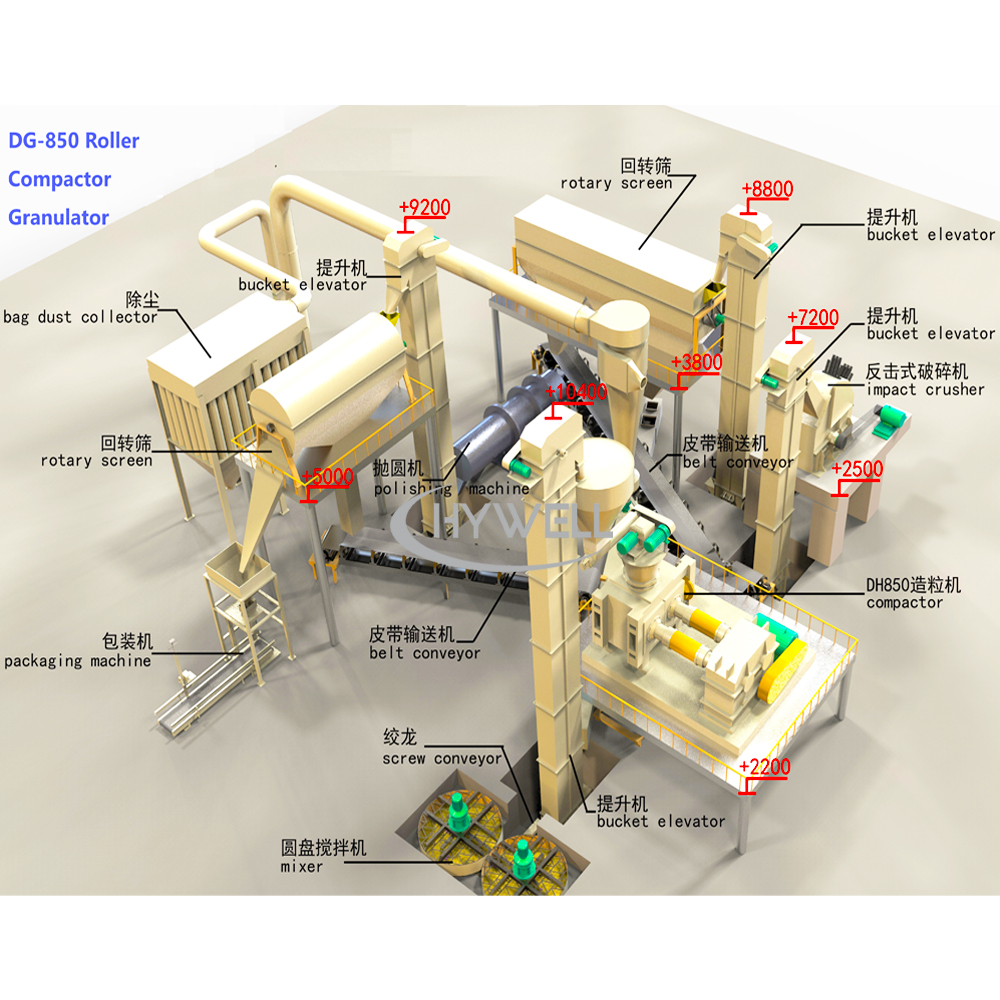
Topeltrulliga ekstrusioonigranuleerimise tootmisliini seadmete komplekti tootmisprotsess hõlmab üldiselt:
Toorainete segamine ja segamine → purustamine - ekstrusioon - sõelumine - elektrooniline kvantitatiivne pakendamine.
Võtke näiteks granuleeritud kaaliumsulfaadi tootmisliin, mille südamikuks on granulaator DG-650.
1. Sööda tootmisliin vastavalt erinevatele materjalide proportsioonidele läbi lintvoolukaalude, spiraalvoolukaalude, kaalukaotuse kaalude ja muude partiiseadmete;
2. Tootmisliinile kindlas vahekorras sisenevad materjalid sisenevad eelsoojendatud trummelkuivatisse konveierseadmete (nt lintkonveierid) kaudu, läbivad eelkuivatuse ja sisenevad seejärel järgmisse etappi (see etapp määratakse konkreetsete materjalide niiskusesisalduse järgi. Mõned materjalid ei vaja seda kuivatusseadet); sest erinevate materjalide segamine saavutatakse ka trummelkuivati kuivatusprotsessi käigus. Kui materjali niiskusesisaldus on madal ja kuivatusprotsess ei ole vajalik, tuleb enne järgmise sammuga jätkamist lisada pulbrisegisti, et segada erinevad materjalid ühtlaselt.
3. Pärast esialgset kuivatamist sisenevad pulbrisegistist pärinevad materjalid kuivrull-tablettimismasinasse konveierseadmete, näiteks tabletimiseks mõeldud kaabitsa-kopatõstukite kaudu;
4. Materjali füüsiline vorm pärast viilutamist on muutunud. Sel ajal saadetakse materjal edastusseadmete, näiteks kopliftide kaudu järgmisse protsessi, vibreerivasse ekraani. Pärast materjali sisenemist vibreerivale sõelale suunatakse pulbriline materjal uuesti läbi tagastuskaabitsa DG650 kuivrullipressimismasinasse ja kantakse uuesti lehtedele. Samal ajal sisenevad edukalt kleebitud materjalid järgmisse protsessi;
5. Vibreerivast sõelast väljuvad helbed materjalid sisenevad purustamiseks löökpurustisse;
6. Purustatud materjalid saadetakse järgmisse protsessi, jämedasse pöörlevasse sõela, läbi transpordiseadmete, nagu kaabitsad ja koppliftid. Selle protsessi käigus viiakse läbi eelsõeluuringud, et valida sobiva suurusega materjalid ja siseneda järgmisesse protsessi. , samal ajal sisenevad suhteliselt suurte mõõtmetega materjalid tagasivoolu kaabitsasse ja seejärel löökpurustisse sekundaarseks purustamiseks;
7. Pöörleva sõelaga algselt sõelutud sobiva mahuga materjalid sisenevad läbi kaabitsa peenrasse. Selle protsessi käigus sõelutakse materjalis olevad liiga väikesed osakesed välja ja saadetakse läbi tagastuskaabitsa uuesti DG650-sse. Kuivrulli liimimismasinas uuesti ribastamine;
8. Praegu on materjali mahu suurus suhteliselt kooskõlas meile vajaliku suurusega. See siseneb ülekandepoleerimismasinasse läbi lintide, kopptõstukite ja muude seadmete, et poleerida materjaliosakeste pinda;
9. Poleeritud osakesed (segatud keskelt poleeritud pulbriga) sisenevad peeneks sõelumiseks sõela. Pärast peensõelumise protsessi läbimist on granuleeritud materjal, mis väljub, vajalik granuleeritud kaaliumsulfaatväetis ja sõelutakse samal ajal peensõelaga. Eemaldatud pulber siseneb tagastuskaabitsa kaudu uuesti esiotsa DG-650 kuivrulliga tableteerimismasinasse ja granuleeritakse uuesti;
10. Peensõelast väljuv granuleeritud materjal on lõpptoode. Sel ajal peab see sisestama kottide pakendamiseks ja õmblemiseks pakkemasina;
11. Pärast kaaliumsulfaadi pakendamist siseneb see viimasesse roboti kaubaaluste protsessi. Kaubaaluste paigutamise roboti kaudu pakitakse tootmisliini toodetud materjalid korralikult alusele ja asetatakse seejärel tõstukiga lattu;
Ülaltoodud protsess on põhimõtteliselt granuleeritud kaaliumsulfaatväetise täisautomaatne tootmisliin. Selle tootmisliini juhtimissüsteem on täielikult integreeritud ning seda juhitakse ühtlaselt ja juhitakse keskjuhtimisruumi peajuhtimissüsteemiga. Juhtimissüsteemi juhib programmeeritav kontroller (PLC) juhib kogu protsessi ja on varustatud hostarvutiga, mis on inimese ja masina vahetuse kandjaks. Samal ajal on vajalikud protsessilülid varustatud sagedusmuunduritega dünaamiliseks reguleerimiseks, võimaldades lõppkokkuvõttes kogu tootmisliinil saavutada optimaalset tootmistõhusust;
Suurendatud kahevõllilise väljundi spetsiaalse reduktori ja trummelühenduse kasutamine võib tõhusalt kaitsta rulle ja põhilaagreid kahjustuste eest, parandada ülekande efektiivsust ja veelgi suurendada toote väljundit.
Uus raam, mis on konstrueeritud optimeeritud ergonoomikal põhinevate arvutustega, on varustatud suure rullikute lähedal asuva uksekonstruktsiooniga ja ülemise tööplatvormiga, mis on töötajatele mugav kasutada ning vastab täielikult klientide nõuetele seadmete ohutuse, töökindluse ja mugava hoolduse osas.
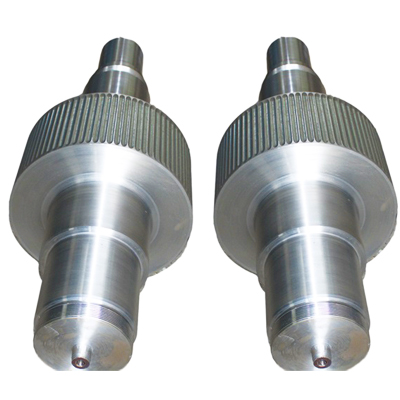
Väetise granuleerimismasina rullkorpus on integraalselt sepistatud kvaliteetsest legeerterasest ja on laialdaselt kohandatav erinevate keeruliste materjalitingimustega. Rullipinnale kulumiskindla kihi projekteerimisel omandasime Hertsi kontakti teoorial ja puhta elastsuse teoorial põhineva suure mehaanilise pinge sügavuse seaduse ning ühendasime teaduslikult rebenemisvastase kihi, üleminekukihi ja kulumiskindla kihi materjalid ning kõvaduse. Sobitamis- ja kuumtöötlemisprotsesside paranemine on oluliselt parandanud pinna pragunemisvastast ja kulumisvastast vastupidavust. Pärast korduvaid katseid ja võrdlusi viimistletud rullipinna muster, mis sai kasu muude komponentide (nt etteandeseadme) tehnilistest täiustustest, võib muuta materjali sissetõmbenurga tasakaalustatumaks ja stabiilsemaks ning samal ajal tõhusalt kõrvaldada rulli aksiaaljõu. Muutke seadmete töö stabiilsemaks.
Uue disainiga söötmisseade on varustatud reguleerimisventiili plaadiga, mis võimaldab hõlpsasti võrgus reguleerimist. Õhupaisutamiskambri lisamine võib sujuvalt materjalist kaasa haaratud õhu välja lasta ja parandada materjali hambumust rullide vahel. Toiteseadme tehniline täiustamine on otseselt viinud ka rulli pinnamustri paranemiseni.
Kaaliumsulfaadi granuleerimismasina hüdrosüsteemi projekteerimisel ei pea Hywell seda mitte ainult toiteallikaks, vaid paneb selle ülesandeks ka seadmeid kaitsma. Kavandatud on mitu automaatset kaitsefunktsiooni ja optimeeritud hüdrosüsteem muudab liikuva rulli liikumisega paremini kohanemisvõimeliseks, mis võib tõhusalt kõrvaldada juhuslikult segunenud rauatükid ja kaitsta seadme ohutut töötamist.
Kaaliumkloriidi granulaatori purustaja on jagatud kaheks etapiks, mis võivad purustada lehe poolt pressitud plokkmaterjalid kaks korda. Sellel on kolm purustuskambrit, mis suurendab oluliselt purustamisala. Seetõttu parandab purusti tõhusalt purustamise efektiivsust ja saagikust.
Selle masina eelisteks on väike vibratsioon, madal müratase ja madalad nõuded toe tugevusele. See ühendab ringikujulise liikumise, elliptilise liikumise ja edasi-tagasi sirgjoonelise liikumise eelised. See on varustatud ka ekraani pinna puhastusseadmega, nii et masinal on suur väljund ja kõrge sõelumise efektiivsus. Suur, madal energiatarve, paindlik paigaldus ja lihtne ekraani vahetamine.
Sagedusmuundur, mis juhib kvantitatiivset sööturit ja rullpressi, moodustab nende vahele suletud ahelaga juhtimissüsteemi. Sel viisil jälgib ja juhib granulaatori juhtimissüsteem ise kvantitatiivset sööturit ja rullpressi läbi sagedusmuunduri enda PID-i. Põhimasina kiirus võimaldab neil kahel säilitada dünaamilist töötasakaalu kogu aeg parimas asendis, nii et rullpressi põhimasina töövool püsib alati seatud tööväärtusel ning töötab stabiilselt ja ühtlaselt. Samal ajal saab sundsöötmise abil kiirust igal ajal veidi reguleerida. Tänu sellele on rullgranulaator alati parimas töökorras. Samal ajal on sellel süsteemil ka vastastikune ümberlülitamine käsitsijuhtimise ja automaatse juhtimisrežiimi vahel, et saavutada paindlik ja mugav töö.


 简体中文