简体中文
|


DG
HYWELL
8479899990
304/316L/Q235
Chimic / îngrășământ
Da
| Cantitate: | |
|---|---|
Există, în general, două tipuri de tehnologii de granulare a pulberii: granulare umedă și uscată. Metoda de granulare uscată implică extrudarea produsului în aglomerate sau foi fără a adăuga un liant și apoi zdrobirea și cernuirea acestuia în produse granulare uscate. Metodele umede folosesc în principal role, discuri, topire, pulverizare și pulverizare pentru a granula.
În granularea umedă, rezistența umedă generată de efectul capilar al liantului lichid joacă un rol vital. În
etapa ulterioară de uscare, reacția chimică dintre componente și cristalizarea substanțelor dizolvate produc solide, punți de cristal care dau formă particulelor. Echipamentele reprezentative ale acestei tehnologii includ granulator cu pat fluidizat, granulator cu forfecare mare , role, dispozitive de fluidizare etc.
Tehnologia de granulare prin extrudare uscată fără liant este o tehnologie foarte competitivă. În general, particulele nu sunt formate de punți solide între particule, ci de rezistența particulelor formate de forțele dintre molecule. Datorită distanței scurte a acestei forțe, particulele trebuie să aibă dimensiuni similare și este necesară presiunea externă. Metoda de presurizare poate fi extrudarea (presarea materialului cu găuri cu diametru fix) sau extrudarea (presurizarea ambelor părți ale materialului), dacă extrudarea are loc în golul dintre două role contrarotative, procesul este un granulator de compactare cu role. Granulatorul compactor cu role din seria DG folosește tehnologia de presare cu role uscate pentru a comprima materialele pulverulente cu un conținut de umiditate ≤5% în fulgi sau blocuri și apoi este supus proceselor de zdrobire, granulare și cernere pentru a transforma fulgii în bulgări. Materialul devine material granular care îndeplinește cerințele de utilizare. Mașina de granulare compactor cu role se bazează în principal pe presiunea externă pentru a forța materialul să treacă prin golul dintre două role relativ rotative și a forța să fie comprimat în bucăți. În timpul procesului de laminare, densitatea reală a materialului poate fi mărită de 1,5 până la 3 ori. Pentru a atinge anumite cerințe de rezistență a particulelor.
Granulatorul compactor cu role din seria DG se mai numește granulator, mașină de brichetă de gips, mașină de brichetă, granulator de negru de fum, granulator de sulfat de potasiu și granulator de clorură de potasiu în funcție de domeniul său principal de utilizare.
Granulatorul compactor cu role din seria DG este, de asemenea, numit granulator uscat, granulator cu role, granulator cu role dublu, granulator presat cu role și mașină de granulare uscată în funcție de proprietățile sale de lucru.
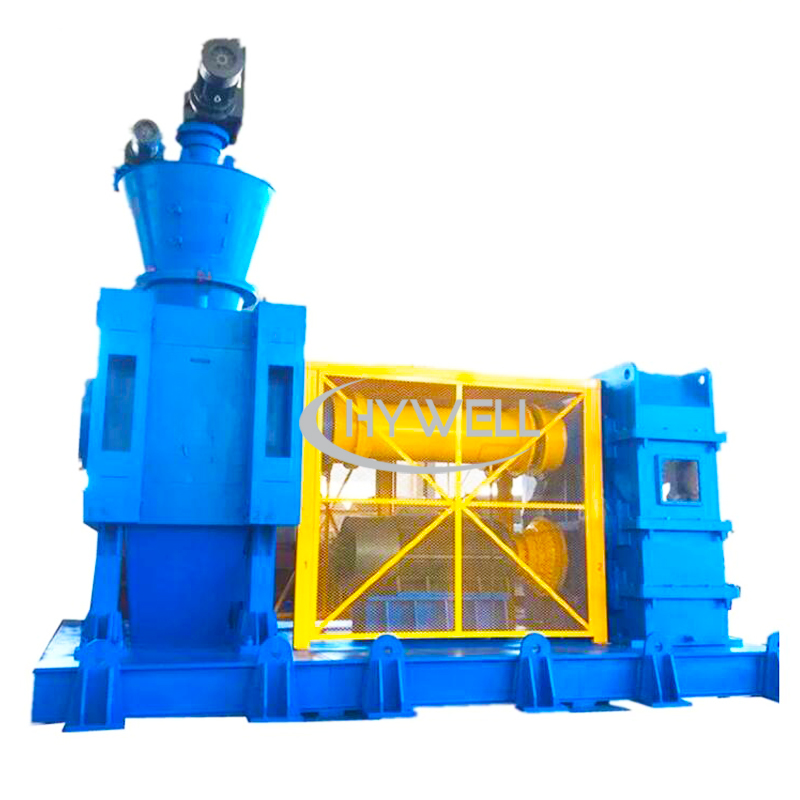
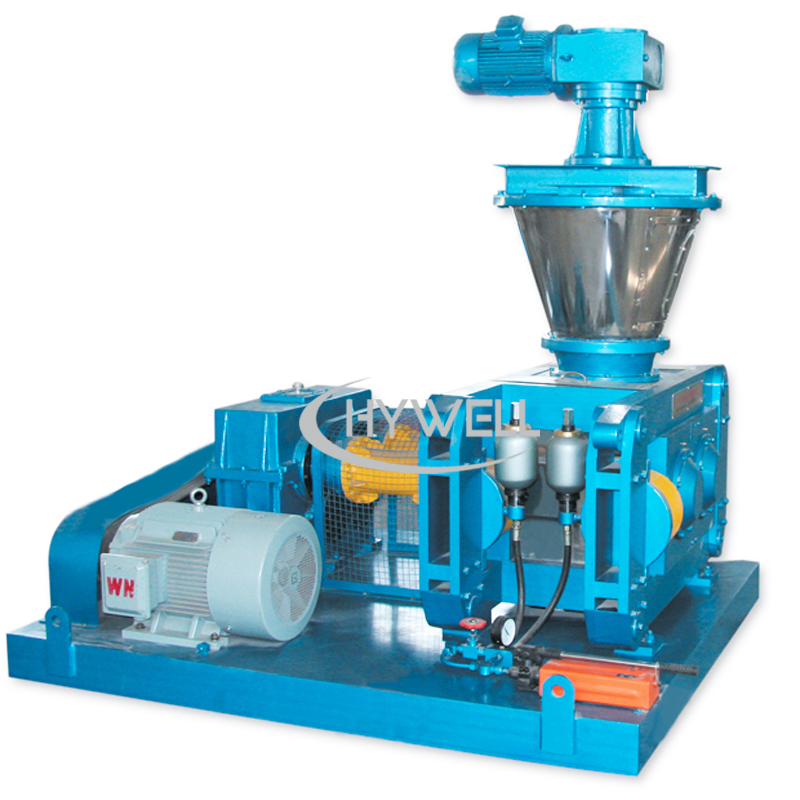
Granulator compactor cu role
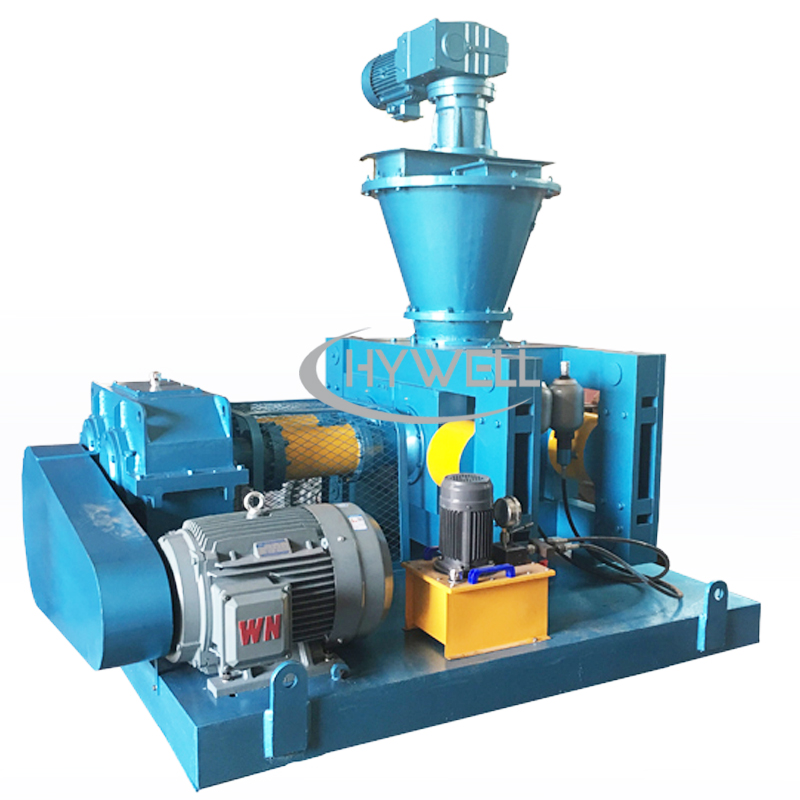
Granulator compactor cu role
Îngrășământul granulat are proprietăți fizice bune; poate reduce o anumită cantitate de spațiu și costuri în logistică; nu produce praf la încărcare și descărcare, nu se aglomerează în timpul depozitării pe termen lung, are o fluiditate bună și se împrăștie ușor în timpul fertilizării; poate juca, de asemenea, un rol cu eliberare lentă pentru a îmbunătăți calitatea îngrășământului. Rata de utilizare și eficiență sporită a îngrășămintelor. În plus, îngrășămintele granulare de diferite soiuri, dar dimensiuni similare pot fi amestecate direct pentru a obține un îngrășământ compus ieftin, cu același efect de îngrășământ ca și îngrășământul compus.
Cu toate acestea, singurul dezavantaj al granulării cu role uscate a îngrășămintelor chimice pentru a produce îngrășăminte granulare este că forma produsului este particule neregulate. Cu toate acestea, forma neregulată a particulelor nu are niciun impact asupra aplicării îngrășămintelor chimice, iar procesul de tundere poate fi adăugat pentru a rotunji în continuare particulele. Îngrășământul produs de granulatorul uscat cu compactor cu role are o rezistență suficientă, mai puțin praf, fără aglomerare, un interval îngust de distribuție a dimensiunii particulelor și o fluiditate bună. Îngrășământul produs prin granulare prin extrudare cu role a fost utilizat pe scară largă în fertilizarea mecanică în străinătate, dovedind că forma particulelor lor nu va fi un factor care afectează aplicarea îngrășămintelor chimice.
Îngrășământul unic se referă în principal la sulfat de potasiu, clorură de potasiu, superfosfat dublu, pulbere de rocă fosfatică, sulfat de amoniac, clorură de amoniu, azotat de potasiu și alte pulberi. Scopul granulării uscate este de a obține particule de îngrășământ puternice de 1~5 sau 2~4 mm care sunt potrivite pentru fertilizare mecanică. Prin urmare, industria îngrășămintelor numește și granulatoare cu role uscate granulator de sulfat de potasiu, granulator de clorură de potasiu, granulator de sulfat de amoniac și granulator de clorură de amoniu.
Dacă finețea pulberii este între 200 și 400 de ochiuri, aceasta conține mult aer deoarece pulberea este prea fină, iar densitatea în vrac este mai mică. Apoi, granulatorul cu presă cu role duble trebuie să adauge un dispozitiv de degazare pentru a obține o granulare cu succes.
Procesul convențional de granulare a îngrășămintelor compuse adoptă metoda umedă. Această metodă necesită ca materiile prime umede să fie mai întâi amestecate și granulate și apoi uscate. Consumul de energie este mare. Cea mai mare parte a energiei este utilizată în sistemul de uscare și este folosită doar o mică parte. Potrivit pentru zdrobirea și transportul particulelor supradimensionate. Pentru procesele umede, procesul de uscare este foarte critic, deoarece umiditatea din interiorul particulelor trebuie să fie uscată. Metoda de laminare uscată este utilizată pentru a produce îngrășământ compus, care evită procesul costisitor de uscare. Industria îngrășămintelor numește, de asemenea, granulatorul de compactare cu role un granulator NPK și un granulator de îngrășământ compus. Avantajele sale: ① Reducerea costurilor de producție și a consumului de energie; ② Poate fi foarte flexibil pentru a produce diferite îngrășăminte compuse cu formulă; ③ Rezistență mare a particulelor.
Principiul producerii îngrășământului compus prin presare uscată cu role este aproximativ același cu cel al producerii unui singur îngrășământ, dar granularea uscată a îngrășământului compus are particularitățile sale. Motivul principal este că există îngrășământ cu azot în îngrășământul compus. De exemplu: Ureea are un punct de topire scăzut și este foarte higroscopică. Superfosfatul tinde să se schimbe atunci când este stresat. Când conținutul acestor două ingrediente în formula de îngrășământ compus este mare, acesta va avea un impact foarte negativ asupra granulării îngrășământului compus. Prin urmare, raportul de amestec de azot, fosfor și potasiu este un factor foarte important în linia de producție a granulatoarelor de azot, fosfor și potasiu.
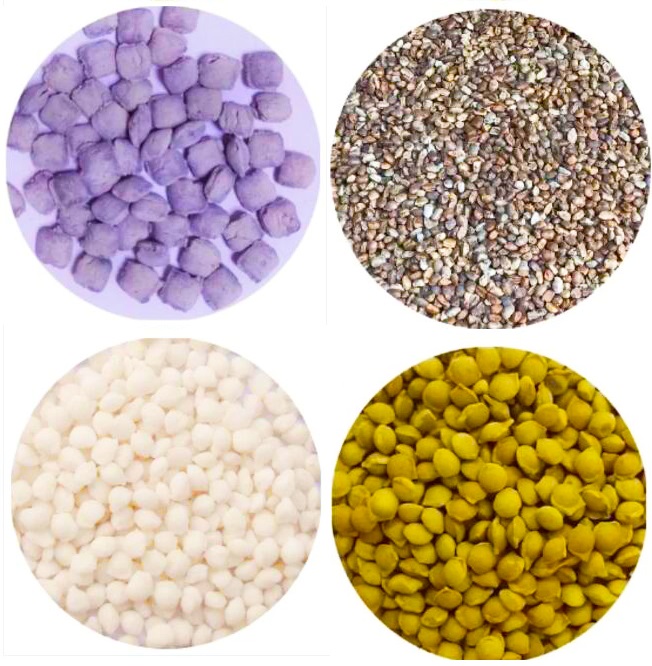
Granulare compactor cu role
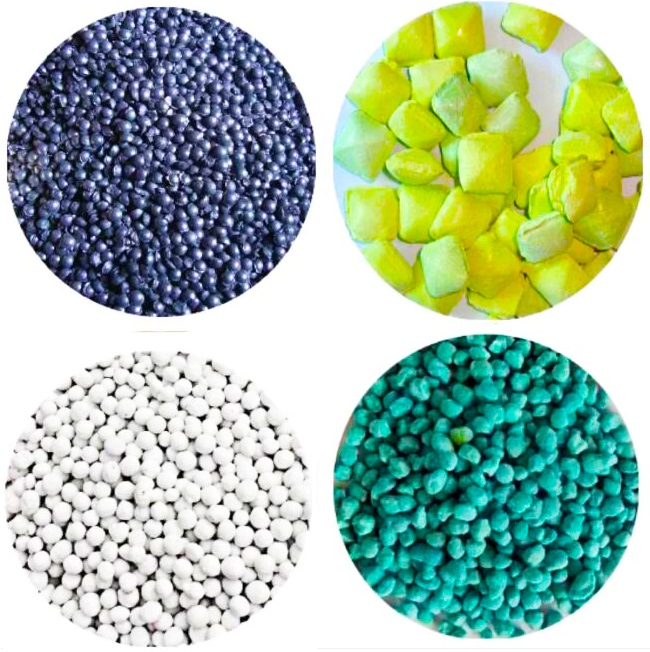
Granulare compactor cu role
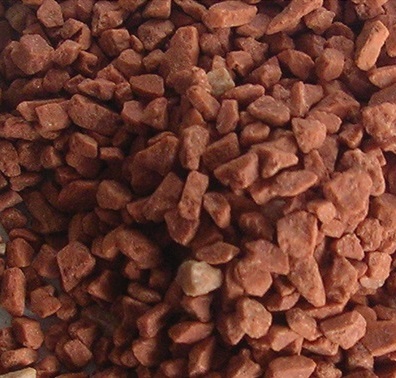
Granulare compactor cu role
Cenușa zburătoare este un material de cenușă vulcanică. Are avantajele unei activități cu potențial ridicat, stabilității chimice bune a corpurilor minerale, particule fine și puține substanțe nocive și poate îmbunătăți proprietățile fizice ale betonului sau mortarului. Datorită proprietăților fizice ale cărbunelui, cărbunele pulverizat este practic insolubil în apă, iar particulele de cărbune pulverizat sunt foarte fine, iar distanța forței intermoleculare este scurtă, ceea ce face ca granularea cărbunelui pulverizat să fie foarte dificilă. Trebuie adăugat un liant, iar liantul pentru granularea cărbunelui pulverizat este gudronul de cărbune.
Granulatorul de cărbune pulverizat produce în principal două tipuri de cărbune pulverizat: brichete de 8-50 mm și cărbune activ de 2-6 mm.
Granularea prin presare uscată presează cărbunele pulverizat în cărbune în formă, iar intervalul blocurilor de cărbune în formă este de 8 ~ 50 mm sau chiar mai mare.
Avantajul producerii cărbunelui activ prin formarea cărbunelui pulverizat într-o anumită gamă de particule este că crește porozitatea și suprafața specifică, îmbunătățind astfel foarte mult capacitatea de adsorbție a cărbunelui activat. Prin urmare, formăm adesea cărbunele pulverizat în particule neregulate în intervalul de 2 ~ 6 mm și apoi îl activăm pentru a produce cărbune activ și îl folosim ca materii prime metalurgice.
Cerințele de protecție a mediului sunt din ce în ce mai mari. Pentru a îndeplini cerințele de protecție a mediului, multe companii de producție chimică îmbunătățesc mediul de operare al lucrătorilor și reduc poluarea cu praf. În același timp, în industriile din aval legate de chimicalele fine, cum ar fi mașinile, electronicele, automobile, construcțiile și informațiile, a devenit, de asemenea, o tendință de dezvoltare a industriei de a granula produse chimice, cum ar fi diverși aditivi, antioxidanți și acceleranți de ardere fabricați după ce au fost utilizați pe scară largă desicanții de granulație uscată, agenți de topire a zăpezii și aditivi metalurgici.
De exemplu, antioxidanți, cianura de sodiu, sodiu, acid cianuric, oxid de zinc, oxid de plumb, carbonat de potasiu, carbonat de stronțiu, clorură de calciu, hidrogenofosfat de calciu, metasilicat de sodiu, criolit, fluorură de aluminiu, negru de fum alb, aluminat de calciu, carnalit, pulbere de rocă fosfatică etc.
Denumirea materialelor |
Model de mașină |
Dimensiunea particulelor (mm) |
Producție (Kg/h) |
Clorura de potasiu |
DG360,DG450,DG650,DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Sulfat de potasiu |
DG360,DG450,DG650,DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
Îngrășământ compus NPK |
DG360,DG450,DG650,DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Criolitul |
DG360,DG450,DG650,DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Clorura de amoniu, sulfat de amoniu |
DG360,DG450,DG650,DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Oxid de zinc |
DG360,DG450,DG650,DG850 |
1,5-2,5 |
300-450 |
Cianură de sodiu |
DG360,DG450,DG650,DG850 |
1,5-5 |
800-900 |
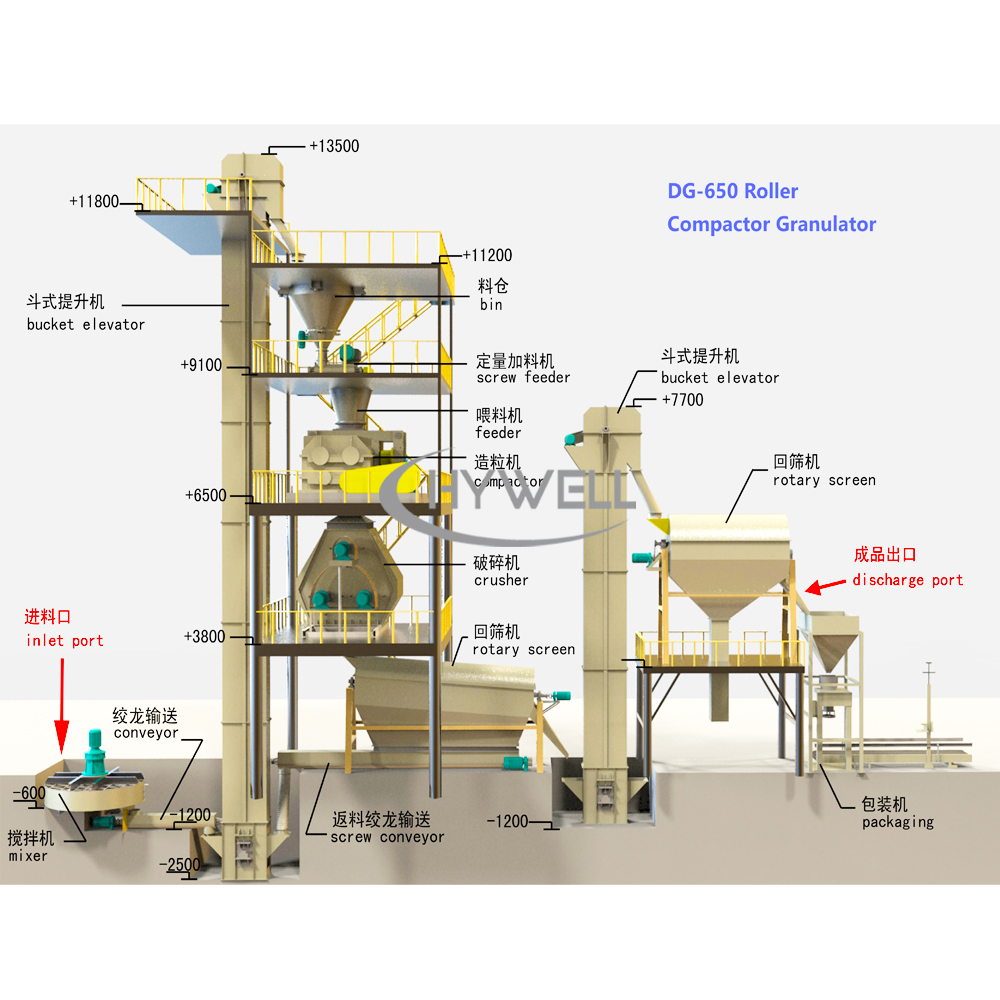
Granulator compactor cu role DG-650
Granulator compactor cu role DG-850
Model |
DG360 |
DG450 |
DG650 |
DG850 |
Diametrul rolei (mm) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Latime utilizabila valabila (mm) |
170-230 |
200-280 |
300-330 |
400-420 |
Viteza rolei (r/min) |
10-25 |
10-25 |
10-25 |
9-16 |
Putere de alimentare forțată (kw) |
7.5 |
11 |
11 |
15 |
Prepresiune acumulator (Mpa) |
6 |
8-10 |
8-10 |
10-14 |
Grosimea maximă a tablei laminate (mm) |
8 |
12 |
16 |
25 |
Ieșire de tablă laminată (t/h) |
1300-2300 |
2500-3500 |
5000-7000 |
12000-15000 |
Productie produs finit (t/h) |
1000-1300 |
2000-2500 |
3000-4300 |
5500-7500 |
Dimensiune granulară (mm) |
2-5 |
2-5 |
2-5 |
2-5 |
Puterea motorului rolei (kw) |
37 |
55 |
90 |
220 |
Putere totala (kw) |
55 |
90 |
175 |
400 |
Dimensiunea (m) (L*W*H) |
2,35x2x2,6 |
2,6x2,2x2,9 |
3,6x2,8x3,2 |
5x3,8x4,1 |
Greutate totală (T) |
7 |
11 |
20 |
45 |
Rolă
Granulator cu role
Rolă
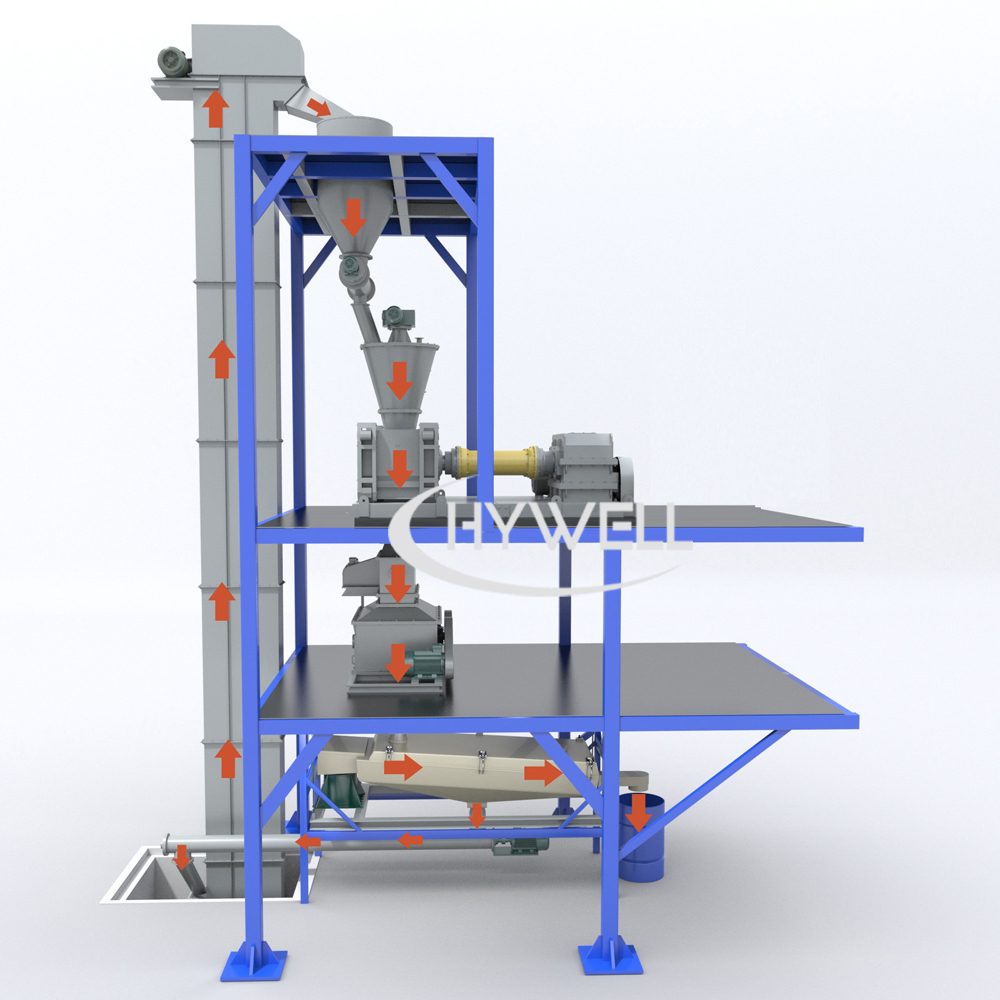
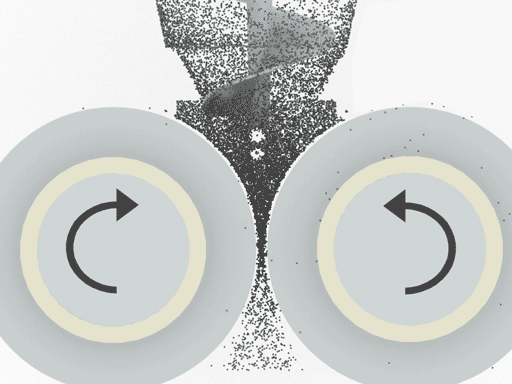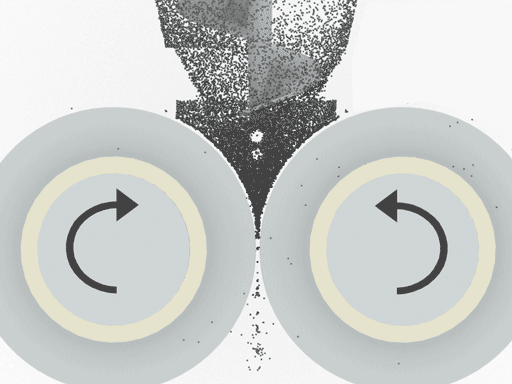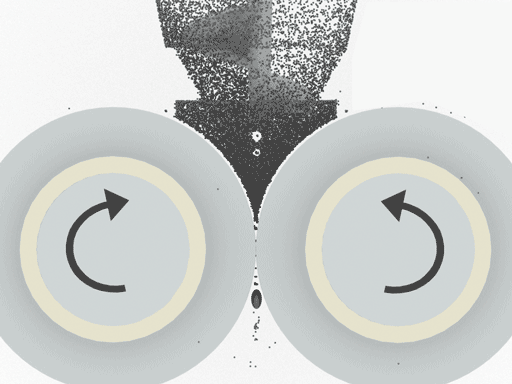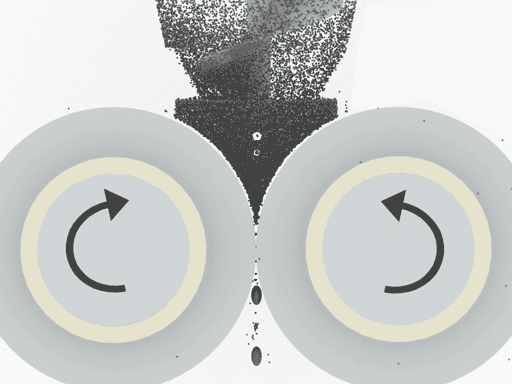
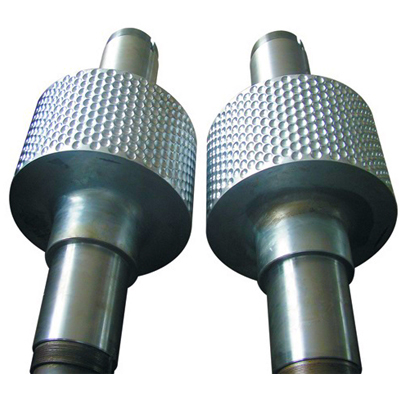
Diverse materiale de pulbere uscată sunt introduse uniform în buncărul de alimentare prin alimentatorul cantitativ. După degazare și prepresiune în spirală, acestea intră în două role egale. Rolele se rotesc una față de alta și materialele sunt forțate în spațiul dintre cele două role. Un set de scaune cu rulmenți este în mașină. Cadrul nu se mișcă, în timp ce celălalt set de scaune cu rulmenți înoată pe șinele de ghidare a cadrului și este presat unul împotriva celuilalt cu ajutorul cilindrilor hidraulici. Există multe găuri de aceeași formă și dimensiune dispuse regulat pe suprafața rolei. În acest moment, materialul pulverulent uscat intră între cele două role în mod continuu și uniform de deasupra celor două role prin propria greutate și alimentare forțată. Materialul curge mai întâi liber, apoi este rulat după ce intră în zona mușcăturii. Odată cu rotirea continuă a rolei, spațiul ocupat de material scade treptat și se comprimă treptat, ajungând la presiunea maximă de formare. Aglomerările decupate în formă de deget intră în granulator și sunt zdrobite de cuțitul rotativ. Materialele zdrobite intră în granulator și trec prin cuțitul de rulare, astfel încât particulele și unele materiale pulverulente intră în sita vibrantă rotativă pentru cernere. Produsele calificate sunt trimise la depozitul de produse finite prin intermediul unui transportor. Materialul sub formă de pulbere de sub sită este trimis înapoi la recipientul de materie primă din nou prin transportor pentru laminare secundară. Mărimea forței de extrudare poate fi ajustată prin presiunea cilindrului hidraulic în funcție de necesitățile operației de granulare.
1. Materialul este forțat să fie comprimat și turnat prin presiune mecanică fără a adăuga vreun agent de umectare, iar puritatea produsului este garantată.
2. Pulberea uscată este granulată direct fără un proces de uscare ulterior.
3. Granulele au rezistență ridicată și creșterea greutății specifice de stivuire este mai semnificativă decât alte metode de granulare.
4. Are o mare flexibilitate de operare și o mare adaptabilitate. Rezistența particulelor poate fi ajustată prin presiune hidraulică.
5. Sistemul funcționează într-un ciclu închis pentru a obține o producție continuă.
6. Schimbați forma canelurii suprafeței rolei pentru a obține foi, benzi și materiale sferice plate.
7. Funcționarea circulară permite producția continuă și producția ridicată a produselor finite;
8. Structură compactă, întreținere convenabilă, operare simplă, debit scurt al procesului, consum redus de energie, eficiență ridicată și rată scăzută de eșec.
9. Poate controla poluarea mediului, poate reduce deșeurile de pulbere și costurile de ambalare și poate îmbunătăți capacitățile de transport al produselor.
10. Dispozitivul de hrănire și hrănire adoptă controlul de reglare continuu a frecvenței variabile. Are un grad ridicat de automatizare și poate realiza controlul cu mai multe mașini de către o singură persoană. Are caracteristicile unei intensități scăzute a muncii și o funcționare continuă pe termen lung.
11. Componentele principale ale transmisiei sunt realizate din materiale aliaje de înaltă calitate. Producția de materiale din oțel inoxidabil și alte aliaje de suprafață îmbunătățește considerabil rezistența la uzură, rezistența la coroziune, rezistența la temperaturi ridicate și rezistența la presiune, oferind mașinii o durată de viață lungă.
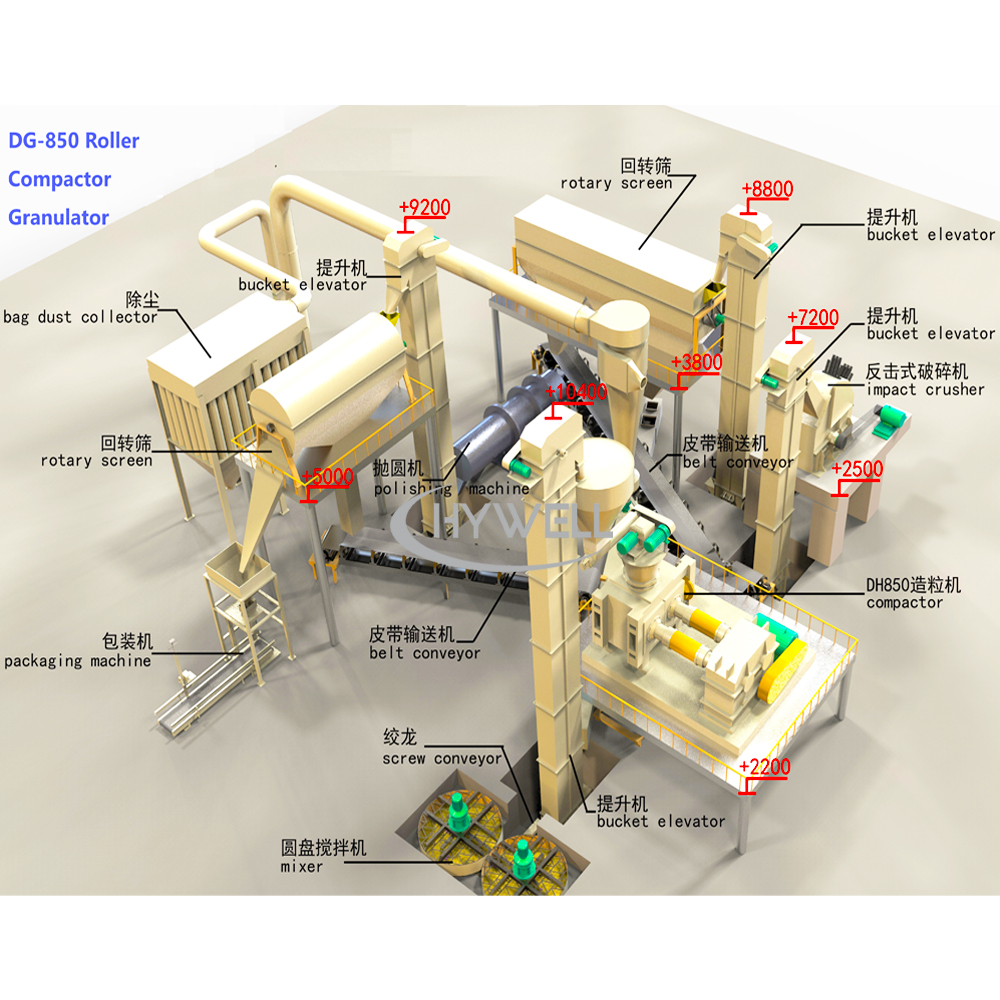
Acest capitol prezintă în principal fluxul de proces al granulatorului cu două role al companiei noastre. De fapt, împărțim în principal granulatorul uscat într-o singură unitate de procesare a granulatorului cu role și un proiect de linie completă de mașină de granulare cu role multiple. În articolele următoare, introducem diferite tipuri de fluxuri de proces separat.
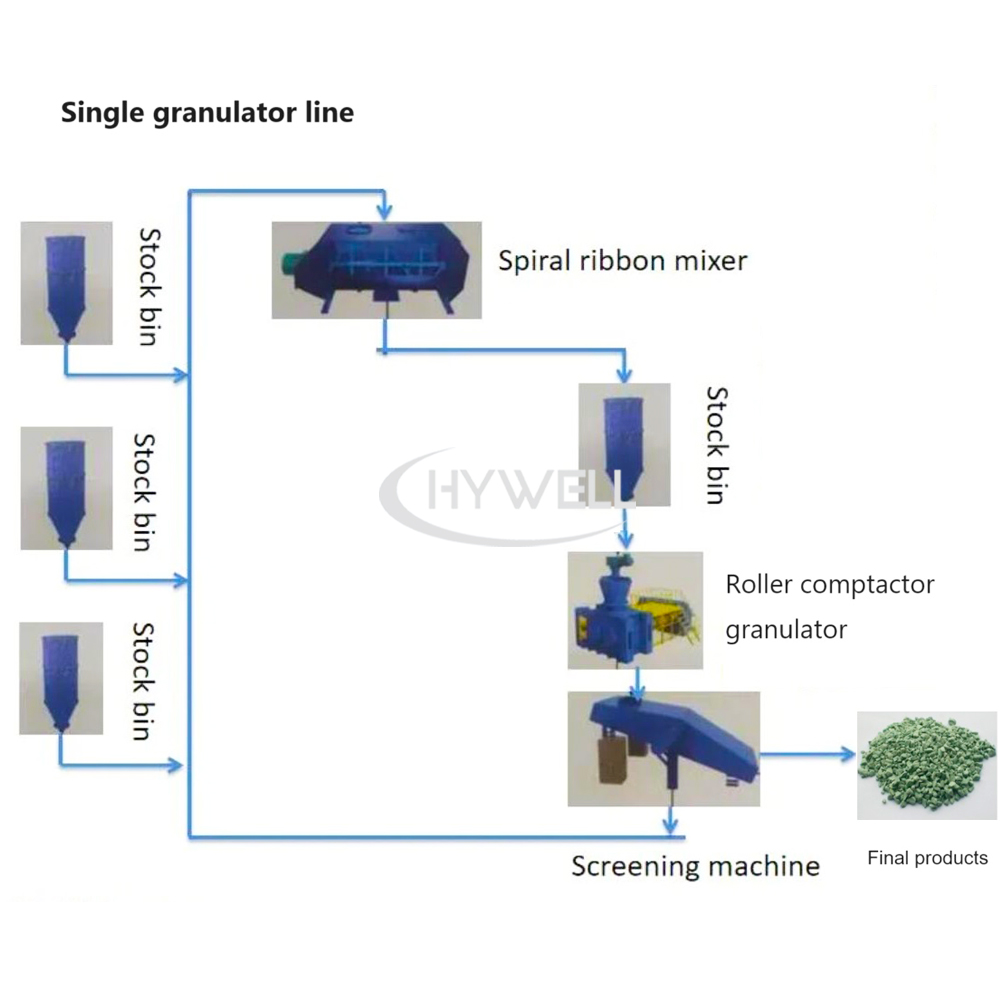
Linie de procesare cu granulatoare cu role cu o singură unitate
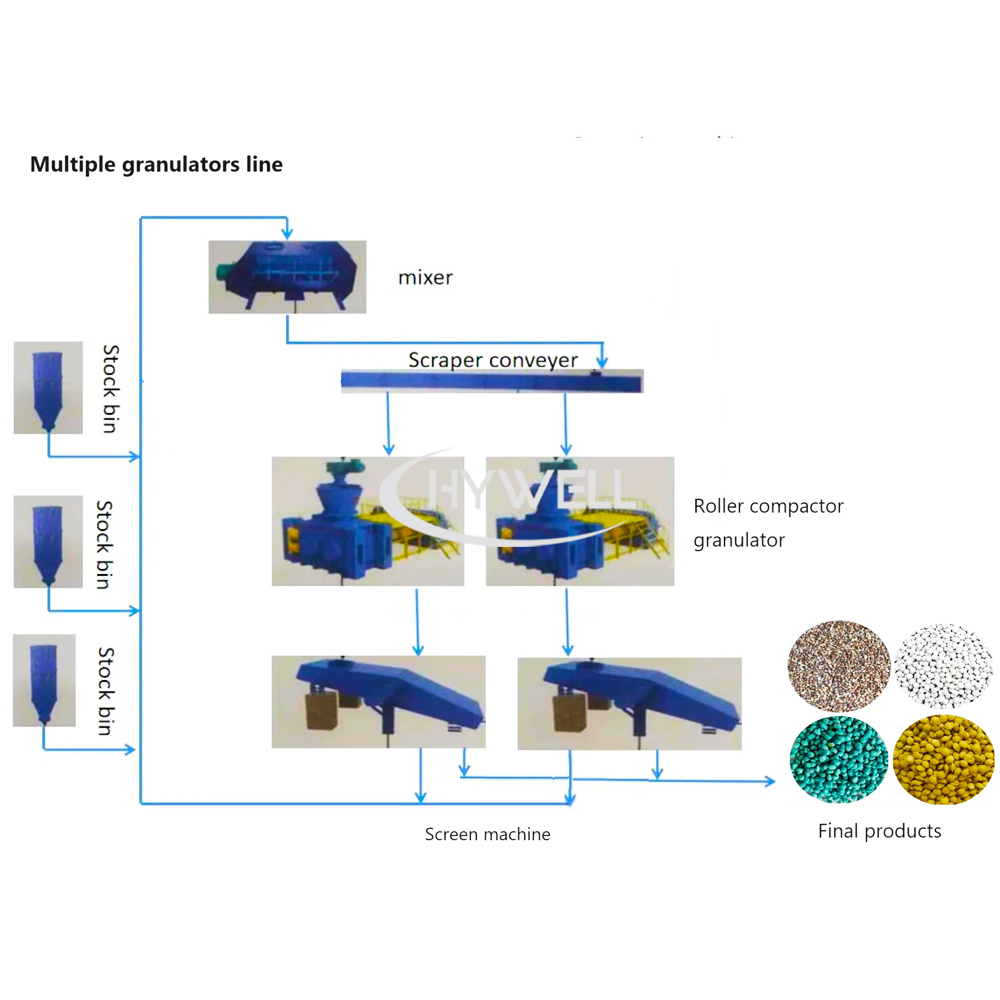
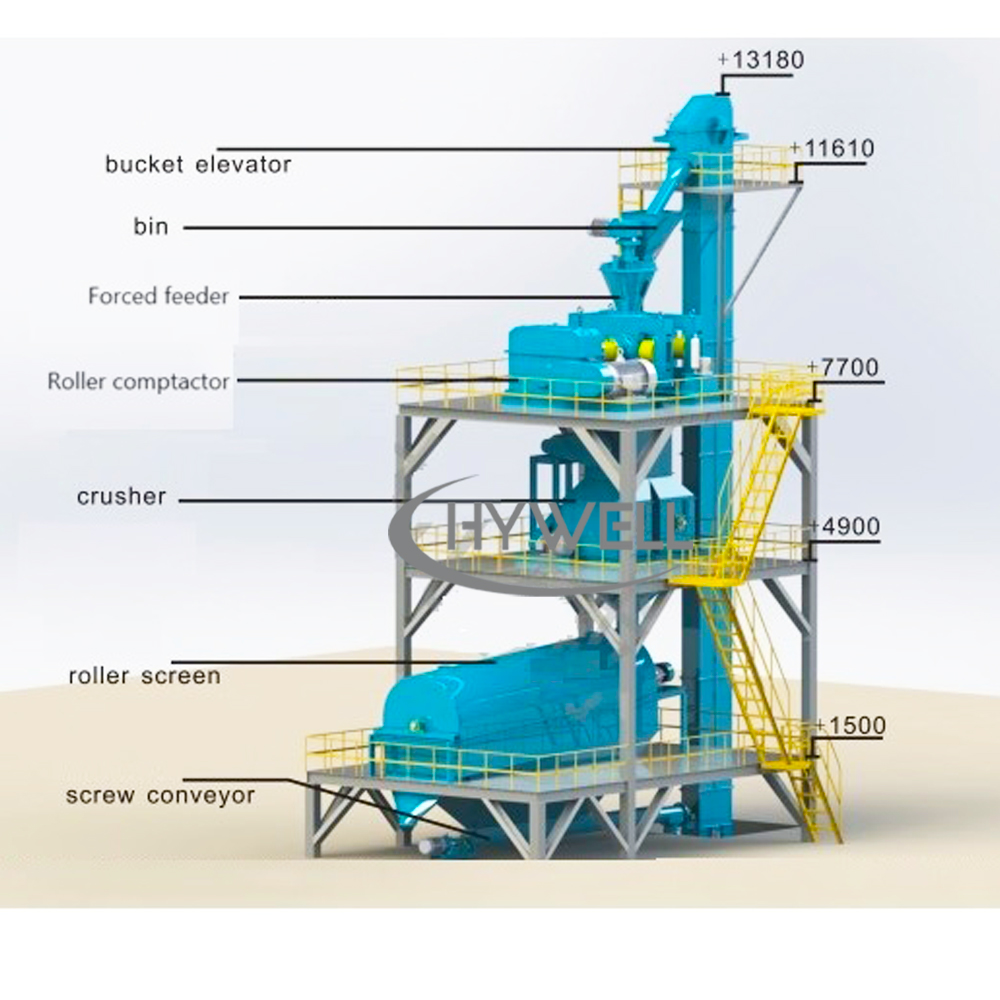
Linie de procesare a mașinii de granulare cu role multiple
Un buncăr de alimentare cu vibrații mecanice, control automat și vibrații de sincronizare.
adoptă reglarea vitezei cu frecvență variabilă pentru a asigura precizia alimentării.
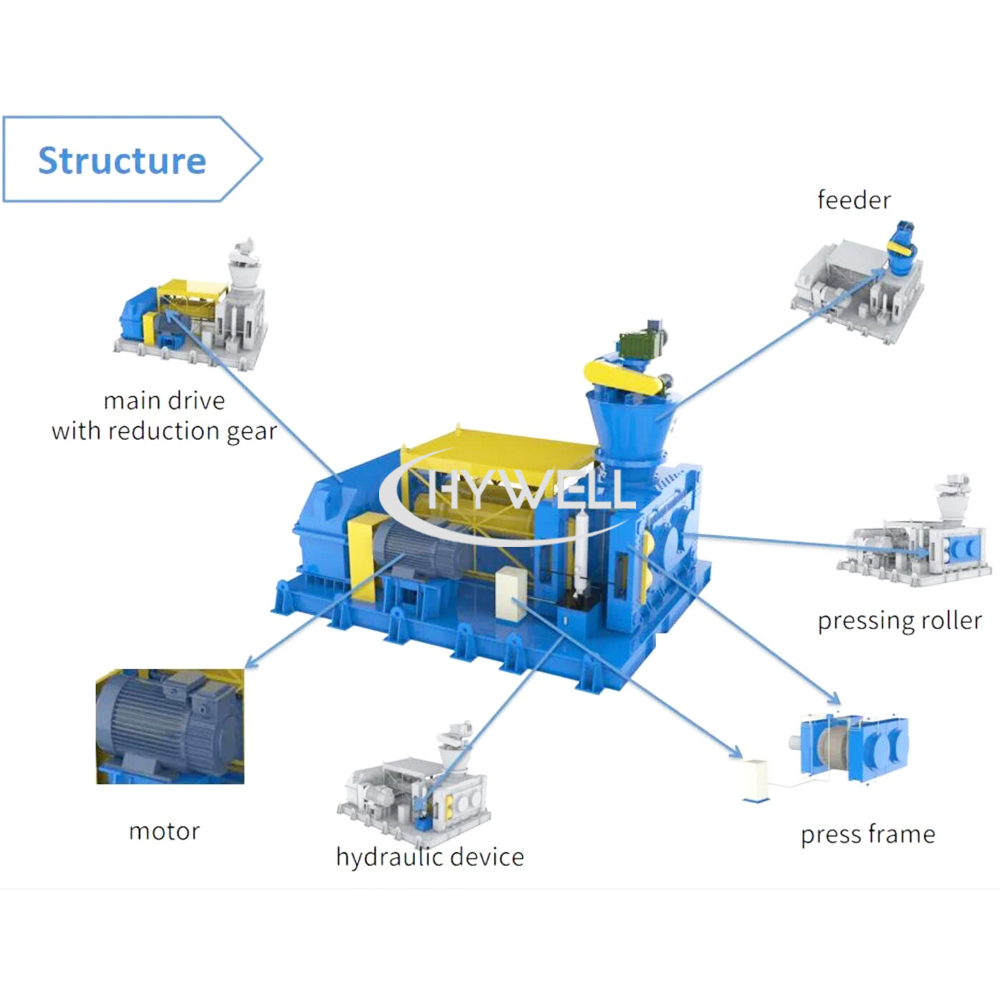
Este compus dintr-un motor cu viteză de frecvență variabilă, o spirală conică, un buncăr conic cu lame de agitare și o combinație de orificii de alimentare. Funcția sa este de a finaliza în continuare degazarea și de a efectua alimentarea sub presiune. Degazarea este de a face particulele mai compacte de către mașina de granulare a compactorului cu role,
Este alcătuit din scaune de rulmenți fixe din stânga și dreapta și scaune de lagăre glisante, structură de cadru, două role de oțel aliat, doi cilindri hidraulici și o stație de pompare automată electrică, precum și un reductor special cu suprafața dinților duri și unitatea principală a motorului.
Camera de zdrobire și granulare a unui granulator de presare cu role de tip uscat este compusă dintr-o cutie de tocare, un ax de tocare și o lamă rotativă specială. Motorul antrenează arborele principal să se rotească la o viteză mare pentru a zdrobi materialele extrudate în granule.
Echipat cu dispozitiv anti-infundare pentru a facilita curatarea ecranului. Pulberea spartă din concasor este cernută de mașină în produse granulare și pulbere reciclată.
Materialele pulverulente necalificate sunt transportate la liftul de alimentare.
Pinionii superioare și inferioare adoptă o structură asamblată și sunt folosite pentru transportul materialelor.
Este compus dintr-o cutie de control electric, un regulator de viteză de conversie a frecvenței, un ampermetru, un voltmetru, un indicator luminos, un comutator cu buton, un comutator de conversie a tensiunii și alte componente electrice. Toate aparatele electrice sunt controlate și operate central.
Procesul de producție al unui set complet de echipamente de linie de producție pentru granulare prin extrudare cu role duble include, în general:
Amestecarea și agitarea materiilor prime → zdrobire - extrudare - cernure - ambalare cantitativă electronică.
Luați ca exemplu linia de producție a sulfatului de potasiu granular cu granulatorul DG-650 ca miez.
1. Alimentați linia de producție în funcție de diferite proporții de materiale prin cântare de curgere cu bandă, cântare cu curgere în spirală, cântare cu pierdere în greutate și alte dispozitive de dozare;
2. Materialele care intră în linia de producție într-o proporție fixă intră în uscătorul cu tambur preîncălzit prin echipamente transportoare, cum ar fi transportoare cu bandă, sunt supuse uscării preliminare și apoi intră în pasul următor (acest pas este determinat în funcție de conținutul de umiditate al materialelor specifice. Unele materiale nu necesită acest echipament de uscare); deoarece amestecarea diferitelor materiale se realizează și în timpul procesului de uscare a uscătorului cu tambur. Dacă conținutul de umiditate al materialului este scăzut și procesul de uscare nu este necesar, trebuie adăugat un mixer de pulbere pentru a amesteca diferitele materiale în mod uniform înainte de a trece la pasul următor.
3. După uscare preliminară, materialele sau materialele din mixerul de pulbere intră în mașina de comprimat cu role uscate prin echipamente de transport, cum ar fi elevatoarele cu găleți raclete pentru tabletare;
4. Forma fizică a materialului după intrarea în feliere s-a schimbat. În acest moment, materialul este trimis la următorul proces, sita vibrantă, prin echipamente de transport precum ascensoare cu cupe. După ce materialul intră în sita vibrantă, materialul sub formă de pulbere va fi returnat la mașina de presat cu role uscate DG650 din nou prin racleta de retur și re-foliat. În același timp, materialele care au fost lipite cu succes intră în procesul următor;
5. Materialele fulgioase care ies din sita vibranta intra in concasorul de impact pentru zdrobire;
6. Materialele zdrobite sunt trimise la următorul proces, o sită rotativă grosieră, prin echipamente de transport, cum ar fi raclete și elevatoare cu cupe. În acest proces, se efectuează o verificare preliminară pentru a selecta materialele de dimensiuni adecvate și a intra în procesul următor. , în același timp, materiale cu dimensiuni relativ mari intră în racleta de retur și apoi intră în concasorul cu impact pentru zdrobirea secundară;
7. Materialele cu un volum adecvat cernute inițial de sita rotativă intră în sita rotativă de calitate fină prin racletă. Prin acest proces, particulele prea mici din material sunt cernute și trimise din nou la DG650 prin racleta de retur. Re-benturi în mașina de lipire cu role uscate;
8. În acest moment, dimensiunea volumului materialului este relativ în conformitate cu dimensiunea de care avem nevoie. Intră în mașina de lustruit prin transfer prin curele, elevatoare cu găle și alte echipamente pentru a lustrui suprafața particulelor de material;
9. Particulele lustruite (amestecate cu pulbere lustruită în mijloc) intră în sită pentru cernere fină. După trecerea procesului de cernere fină, materialul granular care iese este îngrășământul granular cu sulfat de potasiu necesar și este cernut de sita fină în același timp. Pulberea îndepărtată intră din nou în mașina de comprimat cu role uscate DG-650 frontală prin racleta de retur și este repelletizată;
10. Materialul granular care iese din sita fină este produsul final. În acest moment, trebuie să intre în mașina de ambalare pentru ambalarea pungilor și cusut;
11. După ce sulfatul de potasiu este ambalat, acesta intră în ultimul proces de paletizare robot. Prin robotul de paletizare, materialele produse de linia de producție sunt ambalate îngrijit pe palet, iar apoi depozitate cu stivuitorul;
Procesul de mai sus este practic o linie de producție complet automată pentru îngrășământul granular cu sulfat de potasiu. Sistemul de control al acestei linii de producție este complet integrat și este operat și controlat uniform de sistemul de control principal din camera de control centrală. Sistemul de control este controlat de un controler programabil (PLC) controlează întregul proces și este echipat cu un computer gazdă ca suport pentru schimbul om-mașină. În același timp, legăturile de proces necesare sunt echipate cu convertoare de frecvență pentru reglarea dinamică, permițând în cele din urmă întregii linii de producție să atingă o eficiență optimă a producției;
Utilizarea unui reductor special de ieșire cu dublu arbore lărgit și a unui cuplaj tambur poate proteja eficient rolele și rulmenții principali de deteriorare, poate îmbunătăți eficiența transmisiei și poate crește și mai mult randamentul produsului.
Noul cadru, proiectat cu calcule optimizate bazate pe ergonomie, este echipat cu o structură mare de ușă aproape de role și o platformă de lucru superioară, care este convenabilă pentru operare de către personal, îndeplinind pe deplin cerințele clienților pentru siguranța echipamentului, fiabilitate și întreținere convenabilă.
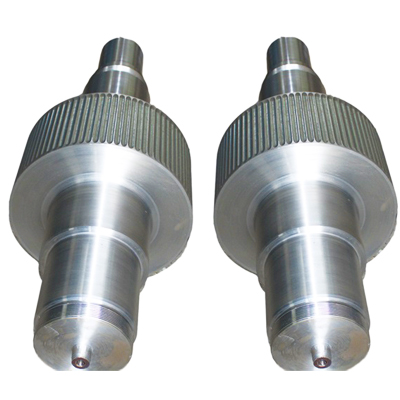
Corpul rolei mașinii de granulare a îngrășămintelor este forjat integral din oțel aliat de înaltă calitate și este adaptabil pe scară largă la diverse condiții complexe de material. În proiectarea stratului rezistent la uzură pe suprafața rolei, am stăpânit legea adâncimii stresului mecanic mare bazată pe teoria contactului hertzian și teoria elasticității pure și am combinat științific materialele stratului anti-rupere, stratului de tranziție și stratului rezistent la uzură, precum și duritatea. Modelul suprafeței rolei, care a fost finalizat după teste și comparații repetate și a beneficiat de îmbunătățirile tehnice ale altor componente (cum ar fi dispozitivul de alimentare), poate face ca unghiul de tragere a materialului să fie mai echilibrat și mai stabil și, în același timp, să elimine efectiv forța axială a rolei. Faceți ca echipamentul să funcționeze mai stabil.
Dispozitivul de alimentare nou proiectat este echipat cu o placă cu supapă de reglare, care poate realiza cu ușurință reglarea online. Adăugarea unei camere de expansiune a aerului poate descărca fără probleme aerul antrenat în material și poate îmbunătăți mușcătura materialului între role. Îmbunătățirea tehnică a dispozitivului de alimentare a dus, de asemenea, direct la îmbunătățirea modelului suprafeței rolelor.
În proiectarea sistemului hidraulic al mașinii de granulare a sulfatului de potasiu, Hywell nu numai că îl consideră o sursă de energie, ci îl face și să aibă funcția de a proteja echipamentul. Sunt proiectate mai multe funcții automate de protecție, iar sistemul hidraulic optimizat face ca rola de mișcare să fie mai adaptabilă la mișcare, ceea ce poate elimina în mod eficient piesele de fier amestecate accidental și poate proteja funcționarea în siguranță a echipamentului.
Concasorul granulatorului de clorură de potasiu este împărțit în două etape, care pot zdrobi materialele bloc presate de foaie de două ori. Are trei camere de zdrobire, ceea ce mărește foarte mult zona de zdrobire. Prin urmare, concasorul îmbunătățește eficient eficiența și randamentul de zdrobire.
Această mașină are avantajele vibrațiilor mici, zgomotului redus și cerințelor reduse pentru rezistența suportului. Combină avantajele mișcării circulare, mișcării eliptice și mișcării liniare alternative. Este, de asemenea, echipat cu un dispozitiv de curățare a suprafeței ecranului, astfel încât mașina are o putere mare și o eficiență ridicată a ecranului. Consum mare, redus de energie, instalare flexibilă și înlocuire ușoară a ecranului.
Convertorul de frecvență care controlează alimentatorul cantitativ și presa cu role formează între ele un sistem de control în buclă închisă. În acest fel, sistemul de control al granulatorului însuși va monitoriza și controla alimentatorul cantitativ și presa cu role prin PID-ul convertizorului de frecvență însuși. Viteza mașinii principale le permite celor doi să mențină un echilibru dinamic de lucru în cea mai bună poziție în orice moment, astfel încât curentul de lucru al mașinii principale a presei cu role să fie întotdeauna menținut la valoarea de lucru setată și să funcționeze stabil și uniform. În același timp, alimentarea forțată poate face oricând ajustări ușoare ale vitezei. Ca rezultat, granulatorul cu role este întotdeauna în cea mai bună stare de funcționare. În același timp, acest sistem are, de asemenea, comutare reciprocă între modurile de control manual și control automat pentru a obține o funcționare flexibilă și convenabilă.


 简体中文