简体中文
|


DG
HYWELL
8479899990
304/316L/Q235
Kemikalija / gnojivo
Da
| Količina: | |
|---|---|
Općenito postoje dvije vrste tehnologija granulacije praha: mokra i suha granulacija. Metoda suhog granulatora uključuje ekstrudiranje proizvoda u aglomerate ili listove bez dodavanja veziva, a zatim njegovo drobljenje i prosijavanje u suhe granulirane proizvode. Mokre metode uglavnom koriste valjke, diskove, topljenje, prskanje i prskanje za granulaciju.
U mokroj granulaciji, mokra čvrstoća stvorena kapilarnim učinkom tekućeg veziva igra vitalnu ulogu. u
sljedeća faza sušenja, kemijska reakcija između komponenti i kristalizacija otopljenih tvari proizvode čvrste, kristalne mostove koji daju oblik česticama. Reprezentativna oprema ove tehnologije uključuje fluid bed granulator, granulator visokog smicanja , valjci, uređaji za fluidizaciju itd.
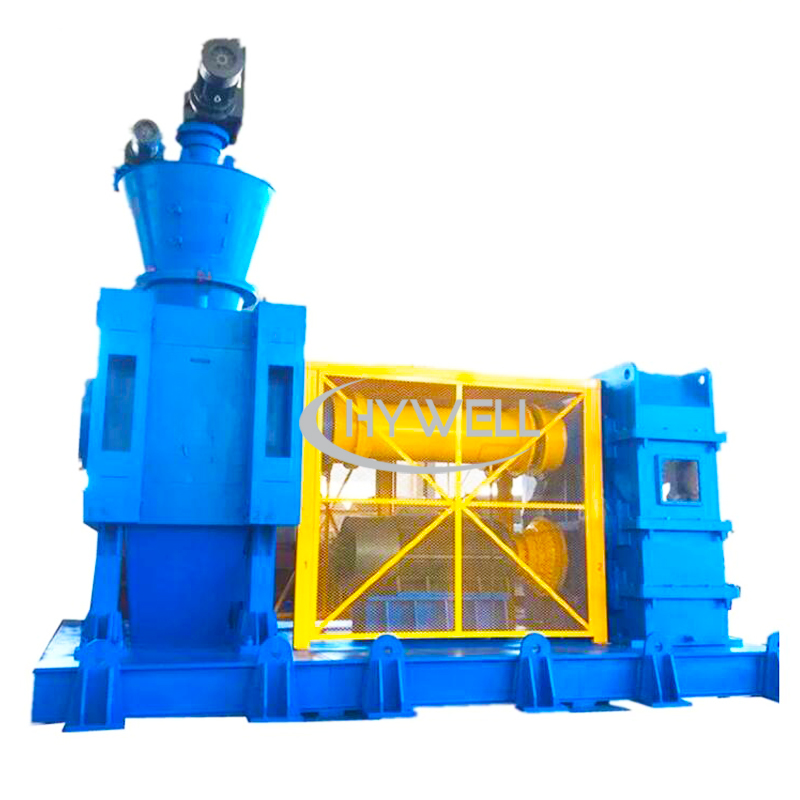
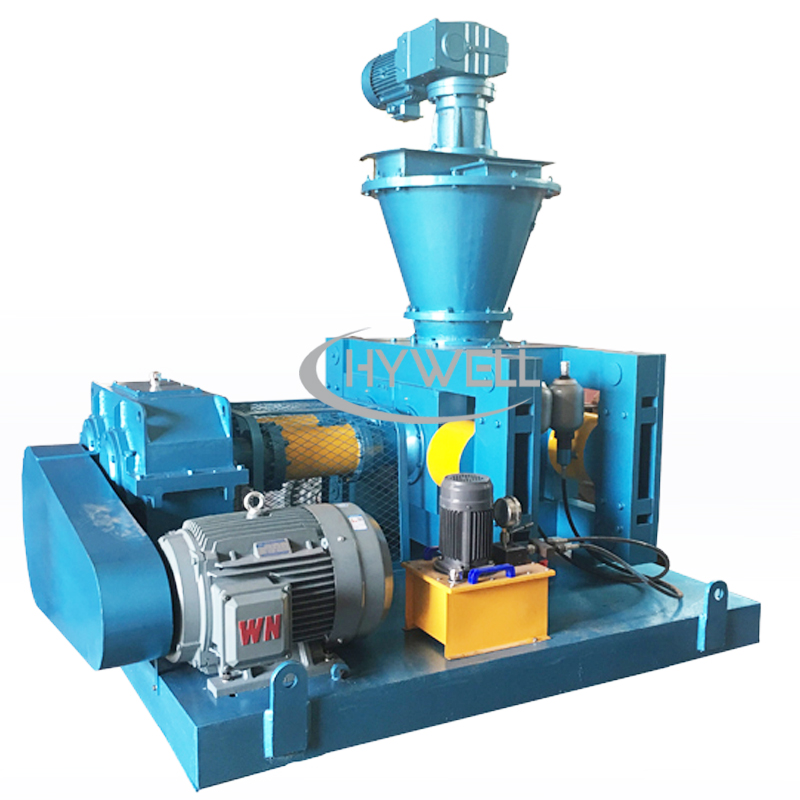
Tehnologija granulacije suhe ekstruzije bez veziva je vrlo konkurentna tehnologija. Općenito, čestice ne nastaju čvrstim mostovima između čestica, već snagom čestica koje stvaraju sile između molekula. Zbog male udaljenosti te sile, čestice moraju biti slične veličine, a potreban je i vanjski pritisak. Metoda tlačenja može biti ekstruzija (prešanje materijala s rupama fiksnog promjera) ili ekstruzija (tlačenje obje strane materijala), ako se istiskivanje događa u razmaku između dva suprotno rotirajuća valjka, proces je valjkasti granulator za zbijanje. Granulator s valjkom serije DG koristi tehnologiju suhog prešanja valjkom za komprimiranje praškastih materijala s sadržajem vlage od ≤5% u pahuljice ili blokove, a zatim se podvrgava postupcima drobljenja, granulacije i prosijavanja kako bi se pahuljice pretvorile u grudice. Materijal postaje granulirani materijal koji zadovoljava zahtjeve uporabe. Stroj za granulaciju s valjkastim kompaktorom uglavnom se oslanja na vanjski pritisak kako bi se materijal progurao kroz razmak između dva relativno rotirajuća valjka i prisilio da se sabije u komade. Tijekom procesa valjanja, stvarna gustoća materijala može se povećati za 1,5 do 3 puta. Da bi se postigli određeni zahtjevi čvrstoće čestica.
Valjkasti kompaktor granulator serije DG naziva se i granulator, stroj za brikete od gipsa, stroj za brikete, granulator za čađu, granulator za kalijev sulfat i granulator za kalijev klorid prema glavnom opsegu upotrebe.
Granulator s valjkom serije DG naziva se i suhi granulator, granulator s valjkom, granulator s dvostrukim valjkom, granulator s valjkom i stroj za suhu granulaciju prema svojim radnim svojstvima.
Granulator s valjkom
Granulator s valjkom
Granulirano gnojivo ima dobra fizikalna svojstva; može smanjiti određeni prostor i troškove u logistici; ne stvara prašinu tijekom utovara i istovara, ne zgrušava se tijekom dugotrajnog skladištenja, ima dobru fluidnost i lako se raznosi tijekom gnojidbe; također može igrati ulogu sporog otpuštanja za poboljšanje kvalitete gnojiva. Stopa iskoristivosti i poboljšana učinkovitost gnojiva. Osim toga, granulirana gnojiva različitih vrsta, ali slične veličine mogu se izravno miješati kako bi se dobilo jeftino složeno gnojivo s istim učinkom gnojiva kao i složeno gnojivo.
Međutim, jedini nedostatak suhe valjkaste granulacije kemijskih gnojiva za proizvodnju granuliranih gnojiva je taj što su oblik proizvoda nepravilne čestice. Međutim, nepravilan oblik čestica nema utjecaja na primjenu kemijskih gnojiva, a postupak podrezivanja može se dodati kako bi se čestice dodatno zaokružile. Gnojivo proizvedeno suhim granulatorom s valjkom ima dovoljnu čvrstoću, manje prašine, nema aglomeracije, uzak raspon veličine čestica i dobru fluidnost. Gnojiva proizvedena granulacijom ekstruzijom valjkom naširoko se koriste u mehaničkoj gnojidbi u inozemstvu, što dokazuje da njihov oblik čestica neće biti faktor koji utječe na primjenu kemijskih gnojiva.
Pojedinačno gnojivo uglavnom se odnosi na kalijev sulfat, kalijev klorid, dvostruki superfosfat, prah fosfatnog kamena, amonijak sulfat, amonijev klorid, kalijev nitrat i druge prahove. Svrha suhe granulacije je dobiti 1~5 ili 2~4mm čvrste čestice gnojiva koje su pogodne za mehaničku gnojidbu. Stoga industrija gnojiva također naziva suhe valjkaste granulatore granulator kalij sulfata, granulator kalij klorida, granulator amonijak sulfata i granulator amonijeva klorida.
Ako je finoća praha između 200 i 400 mesh, on sadrži puno zraka jer je prah previše fin, a gustoća je manja. Zatim granulator s dvostrukim valjkom treba dodati uređaj za otplinjavanje kako bi se postigla uspješna granulacija.
Konvencionalni proces granulacije složenih gnojiva prihvaća mokru metodu. Ova metoda zahtijeva da se mokre pojedinačne sirovine prvo pomiješaju i granuliraju, a zatim osuše. Potrošnja energije je velika. Najveći dio energije koristi se u sustavu sušenja, a samo manji dio. Prikladno za drobljenje i transport velikih čestica. Za mokre procese, proces sušenja je vrlo kritičan jer se vlaga unutar čestica mora isušiti. Metoda suhog valjanja koristi se za proizvodnju složenog gnojiva, čime se izbjegava skup proces sušenja. Industrija gnojiva također naziva granulator s valjkom NPK granulator i granulator složenog gnojiva. Njegove prednosti: ① Smanjenje troškova proizvodnje i potrošnje energije; ② Može biti vrlo fleksibilan za proizvodnju različitih složenih gnojiva formule; ③ Visoka čvrstoća čestica.
Princip proizvodnje složenog gnojiva suhim valjkastim prešanjem je otprilike isti kao i kod proizvodnje pojedinačnog gnojiva, ali suha granulacija složenog gnojiva ima svoje posebnosti. Glavni razlog je to što se u složenom gnojivu nalazi dušično gnojivo. Na primjer: Urea ima nisko talište i vrlo je higroskopna. Superfosfat se mijenja kada je pod stresom. Kada je sadržaj ova dva sastojka u formuli složenog gnojiva velik, to će imati vrlo nepovoljan utjecaj na granulaciju složenog gnojiva. Stoga je omjer miješanja dušika, fosfora i kalija vrlo važan čimbenik u proizvodnoj liniji granulatora dušika, fosfora i kalija.
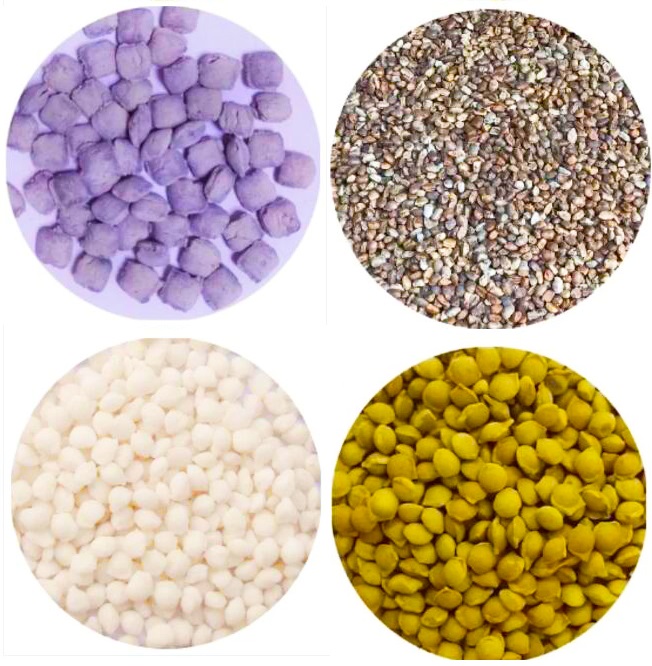
Granulacija valjkom
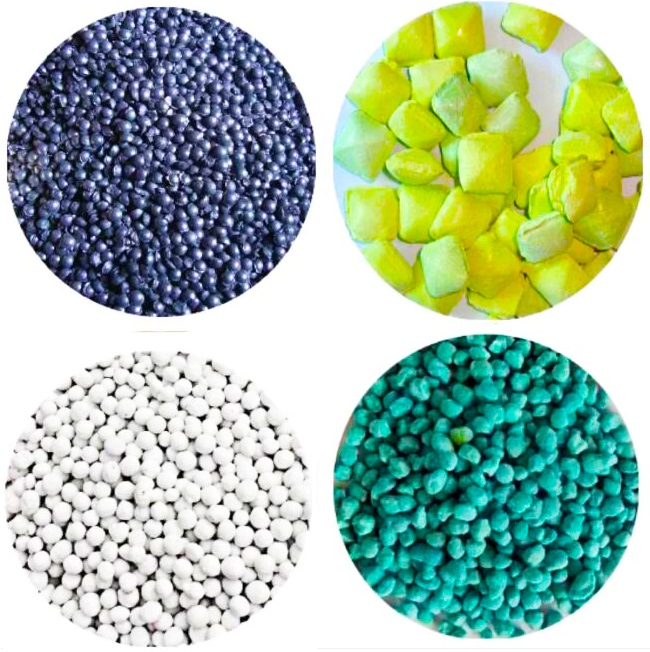
Granulacija valjkom
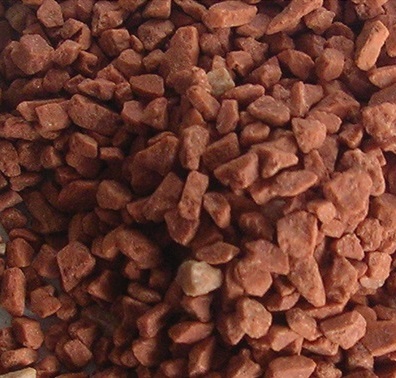
Granulacija valjkom
Leteći pepeo je materijal vulkanskog pepela. Ima prednosti visoke potencijalne aktivnosti, dobre kemijske stabilnosti mineralnih tijela, finih čestica i malo štetnih tvari te može poboljšati fizikalna svojstva betona ili morta. Zbog fizičkih svojstava ugljena, ugljeni prah je u osnovi netopljiv u vodi, a čestice ugljenog praha su vrlo sitne, a međumolekularna udaljenost sila je kratka, što vrlo otežava granulaciju ugljenog praha. Potrebno je dodati vezivo, a vezivo za granulaciju ugljenog praha je katran.
Granulator ugljenog praha uglavnom proizvodi dvije vrste ugljenog praha: brikete od 8-50 mm i aktivni ugljen od 2-6 mm.
Suha granulacija preša preša ugljen u prahu u oblikovani ugljen, a raspon oblikovanih blokova ugljena je 8~50 mm ili čak i veći.
Prednost proizvodnje aktivnog ugljena preradom ugljenog praha u određeni raspon čestica je u tome što povećava poroznost i specifičnu površinu, čime se značajno poboljšava adsorpcijski kapacitet aktivnog ugljena. Stoga ugljen u prahu često oblikujemo u nepravilne čestice u rasponu od 2~6 mm, a zatim ga aktiviramo za proizvodnju aktivnog ugljena i koristimo ga kao metaluršku sirovinu.
Zahtjevi zaštite okoliša sve su veći. Kako bi zadovoljili zahtjeve zaštite okoliša, mnoge tvrtke za kemijsku proizvodnju poboljšavaju radno okruženje radnika i smanjuju zagađenje prašinom. U isto vrijeme, u nizvodnim industrijama povezanim s finim kemikalijama kao što su strojevi, elektronika, automobili, građevinarstvo i informacije, također je postao trend razvoja industrije granuliranja kemijskih proizvoda, kao što su različiti aditivi, antioksidansi i ubrzivači izgaranja napravljeni nakon što su sredstva za sušenje granulacije, sredstva za topljenje snijega i metalurški aditivi naširoko korišteni.
Na primjer, antioksidansi, natrijev cijanid, natrij, cijanurna kiselina, cinkov oksid, olovni oksid, kalijev karbonat, stroncijev karbonat, kalcijev klorid, kalcijev hidrogenfosfat, natrijev metasilikat, kriolit, aluminijev fluorid, bijela čađa, kalcijev aluminat, karnalit, prah fosfatne stijene itd.
Naziv materijala |
Model stroja |
Veličina čestica(mm) |
Učinak(Kg/h) |
Kalijev klorid |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Kalijev sulfat |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
NPK složeno gnojivo |
DG360, DG450, DG650, DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Kriolit |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Amonijev klorid, amonijev sulfat |
DG360, DG450, DG650, DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Cinkov oksid |
DG360, DG450, DG650, DG850 |
1,5-2,5 |
300-450 (prikaz, ostalo). |
Natrijev cijanid |
DG360, DG450, DG650, DG850 |
1,5-5 |
800-900 (prikaz, stručni). |
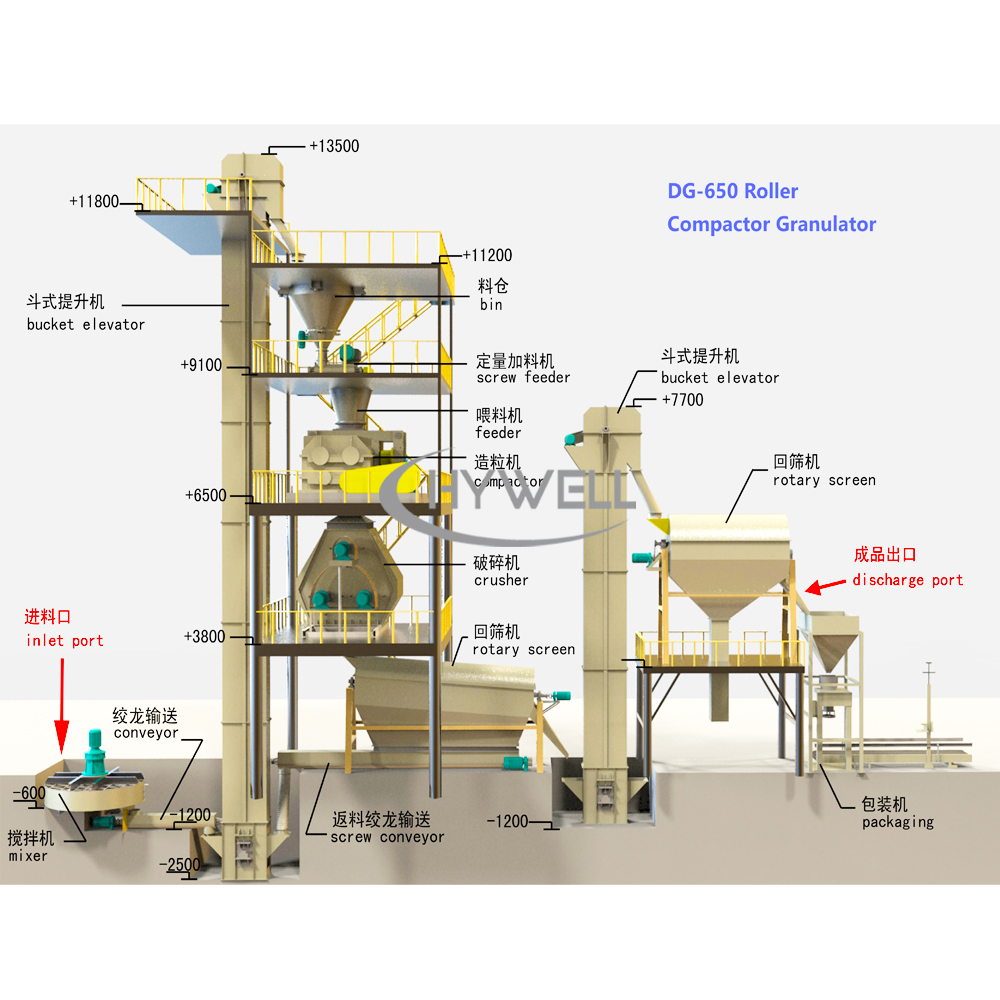
DG-650 Granulator s valjkom
DG-850 Granulator s valjkom
Model |
DG360 |
DG450 |
DG650 |
DG850 |
Promjer valjka (mm) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Valjana korisna širina (mm) |
170-230 (prikaz, ostalo). |
200-280 (prikaz, ostalo). |
300-330 (prikaz, ostalo). |
400-420 (prikaz, ostalo). |
Brzina valjka (r/min) |
10-25 (prikaz, stručni). |
10-25 (prikaz, stručni). |
10-25 (prikaz, stručni). |
9-16 (prikaz, ostalo). |
Snaga prisilnog napajanja (kw) |
7.5 |
11 |
11 |
15 |
Predtlak akumulatora (Mpa) |
6 |
8-10 (prikaz, ostalo). |
8-10 (prikaz, ostalo). |
10-14 (prikaz, ostalo). |
Maksimalna debljina valjanog lima (mm) |
8 |
12 |
16 |
25 |
Učinak valjanog lima (t/h) |
1300-2300 (prikaz, stručni). |
2500-3500 |
5000-7000 |
12000-15000 |
Izlaz gotovog proizvoda (t/h) |
1000-1300 |
2000-2500 |
3000-4300 |
5500-7500 |
Veličina granula (mm) |
2-5 |
2-5 |
2-5 |
2-5 |
Snaga motora valjka (kw) |
37 |
55 |
90 |
220 |
Ukupna snaga (kw) |
55 |
90 |
175 |
400 |
Dimenzijska veličina (m) (D*Š*V) |
2,35x2x2,6 |
2,6x2,2x2,9 |
3,6x2,8x3,2 |
5x3,8x4,1 |
Ukupna težina (T) |
7 |
11 |
20 |
45 |
Valjak
Valjkasti granulator
Valjak
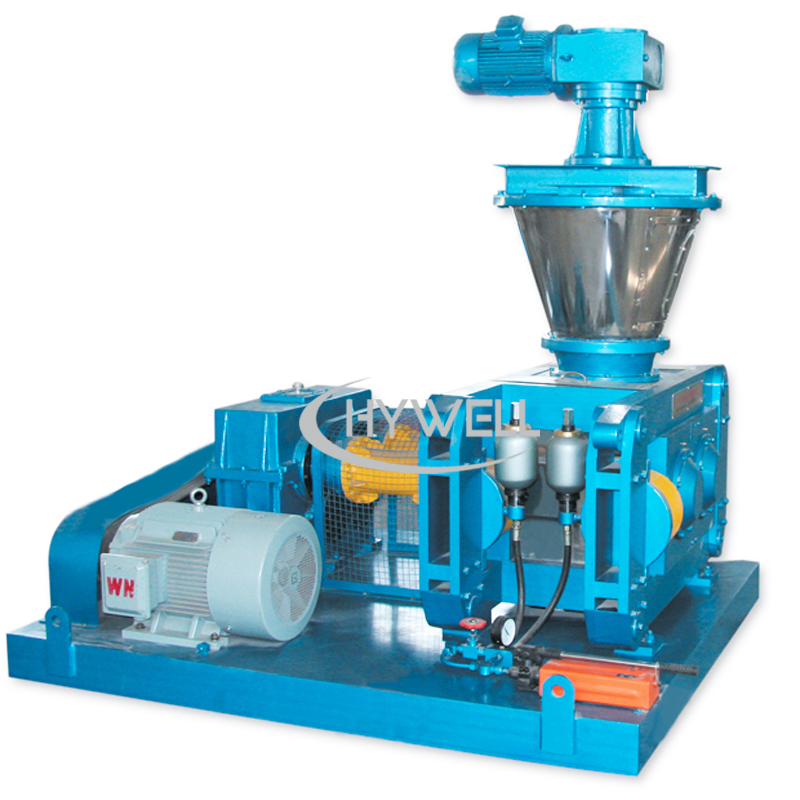
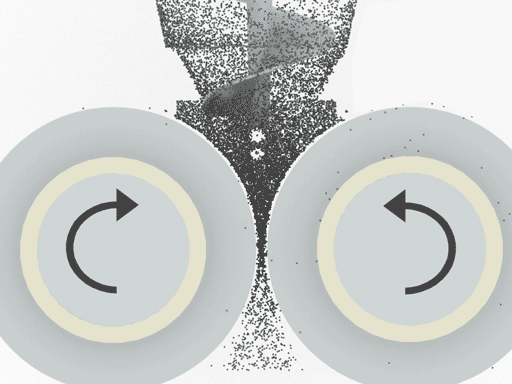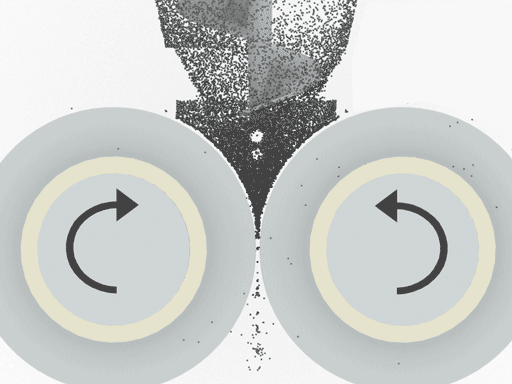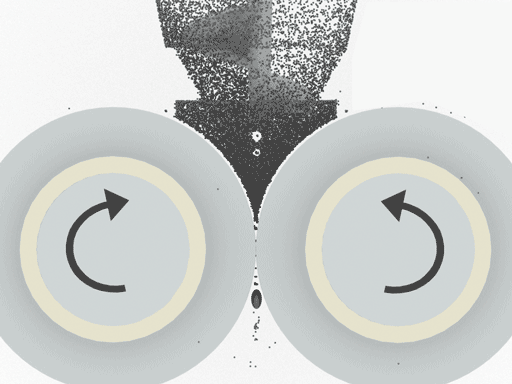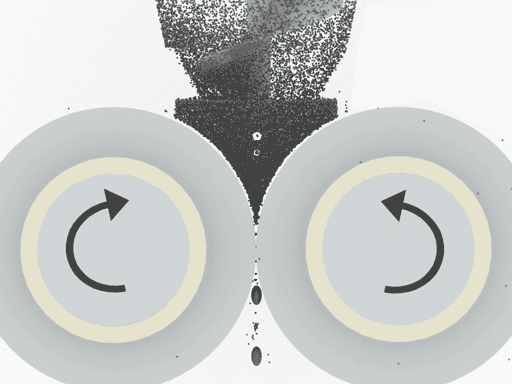
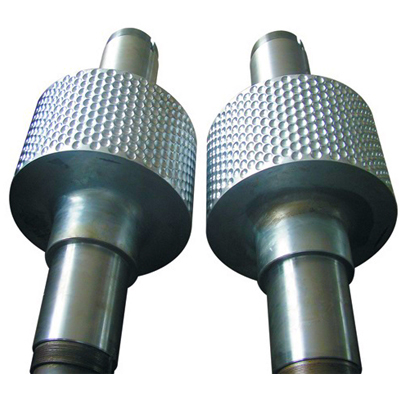
Različiti suhi praškasti materijali ravnomjerno se unose u lijevak za punjenje kroz kvantitativni dodavač. Nakon otplinjavanja i spiralnog predtlaka ulaze u dva jednaka valjka. Valjci se okreću jedan u odnosu na drugi, a materijali se potiskuju u prostor između dva valjka. Jedan set sjedala s valjkastim ležajevima je u stroju. Okvir se ne pomiče, dok drugi set sjedala s kotrljajućim ležajevima pliva na vodilicama okvira i pritišće se jedno na drugo uz pomoć hidrauličkih cilindara. Na površini smotuljka pravilno je raspoređeno mnogo rupica istog oblika i veličine. U to vrijeme, suhi praškasti materijal ulazi između dva valjka kontinuirano i ravnomjerno iznad dva valjka svojom vlastitom težinom i prisilnim dopremanjem. Materijal prvo slobodno teče, a zatim se kotrlja nakon ulaska u područje ugriza. Uz kontinuiranu rotaciju valjka, prostor koji zauzima materijal postupno se smanjuje i postupno se sabija, dostižući maksimalni tlak oblikovanja. Ogoljene grudice u obliku prsta ulaze u granulator i usitnjavaju se rotirajućim nožem. Zdrobljeni materijali ulaze u granulator i prolaze kroz kotrljajući nož, tako da čestice i neki praškasti materijali ulaze u rotacijsko vibrirajuće sito za prosijavanje. Kvalificirani proizvodi se transportnom trakom šalju u skladište gotovih proizvoda. Praškasti materijal ispod sita ponovno se šalje natrag u spremnik za sirovine kroz transporter za sekundarno valjanje. Veličina sile ekstruzije može se prilagoditi pritiskom hidrauličkog cilindra prema potrebama operacije granulacije.
1. Materijal se prisilno sabija i oblikuje mehaničkim pritiskom bez dodavanja sredstva za vlaženje, a čistoća proizvoda je zajamčena.
2. Suhi prah se izravno granulira bez naknadnog procesa sušenja.
3. Granule imaju visoku čvrstoću i povećanje specifične težine slaganja je značajnije od drugih metoda granulacije.
4. Ima veliku radnu fleksibilnost i široku prilagodljivost. Snaga čestica se može podesiti pomoću hidrauličkog tlaka.
5. Sustav radi u zatvorenom ciklusu kako bi se postigla kontinuirana proizvodnja.
6. Promijenite oblik utora na površini valjka kako biste dobili listove, trake i ravne kuglaste materijale.
7. Kružni rad omogućuje kontinuiranu proizvodnju i visok učinak gotovih proizvoda;
8. Kompaktna struktura, praktično održavanje, jednostavan rad, kratak tijek procesa, niska potrošnja energije, visoka učinkovitost i niska stopa kvarova.
9. Može kontrolirati onečišćenje okoliša, smanjiti otpad od praha i troškove pakiranja te poboljšati mogućnosti transporta proizvoda.
10. Uređaj za hranjenje i hranjenje usvaja kontrolu bezstupanjskog podešavanja varijabilne frekvencije. Ima visok stupanj automatizacije i može ostvariti upravljanje više strojeva od strane jedne osobe. Ima karakteristike niskog intenziteta rada i dugotrajnog neprekidnog rada.
11. Glavne komponente prijenosa izrađene su od visokokvalitetnih legura. Proizvodnja materijala od nehrđajućeg čelika i drugih površinskih legura uvelike poboljšava otpornost na habanje, otpornost na koroziju, otpornost na visoke temperature i otpornost na pritisak, dajući stroju dug vijek trajanja.
Ovo poglavlje uglavnom predstavlja tijek procesa dvovaljkastog granulatora naše tvrtke. Zapravo, suhi granulator uglavnom dijelimo na procesnu liniju granulatora s valjkom za jednu jedinicu i kompletan projekt linije stroja za granulaciju s više valjaka. U sljedećim člancima zasebno predstavljamo različite vrste tokova procesa.
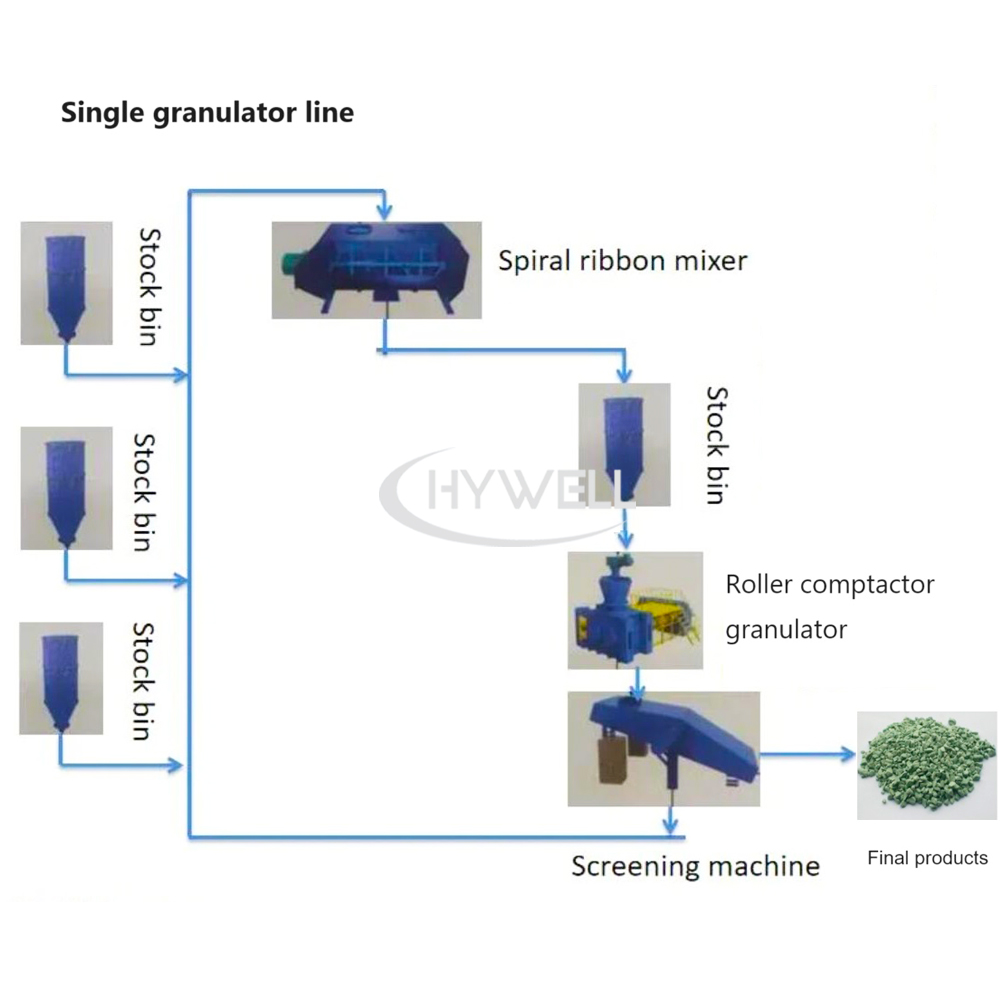
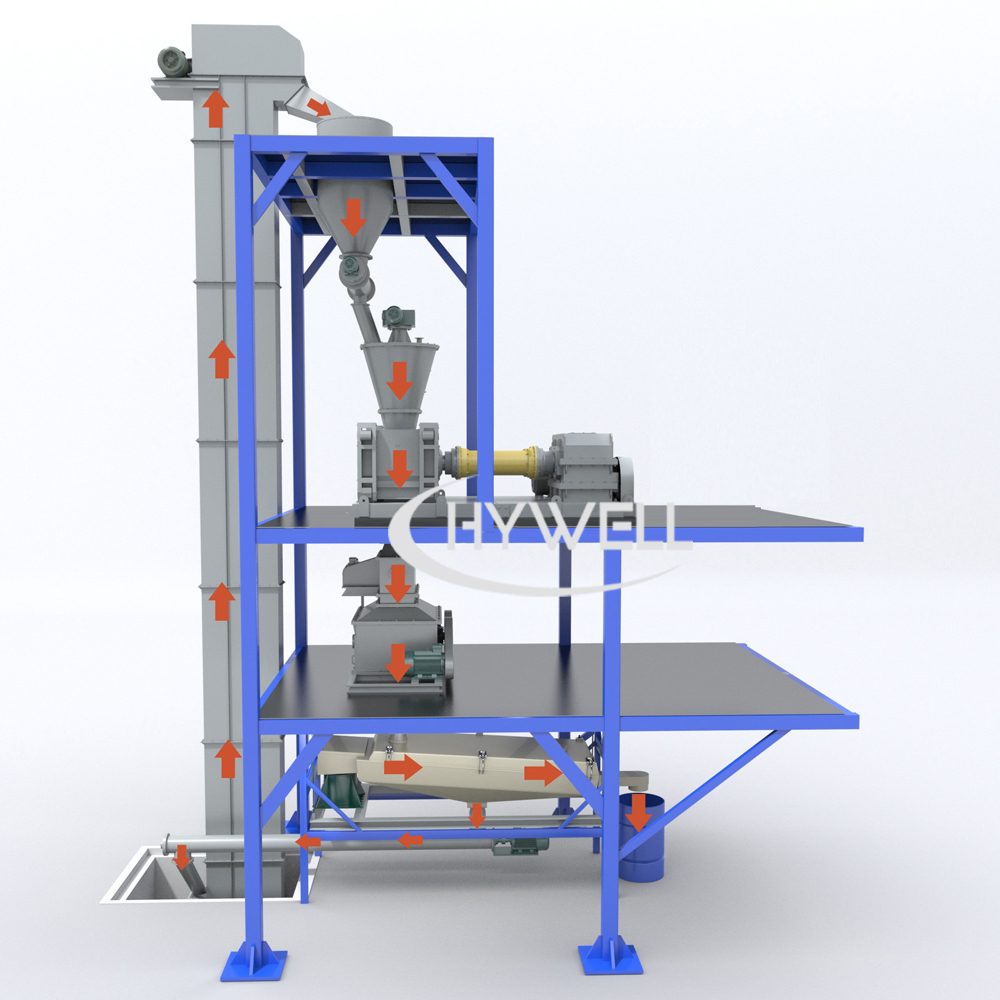
Procesna linija valjkastog granulatora s jednom jedinicom
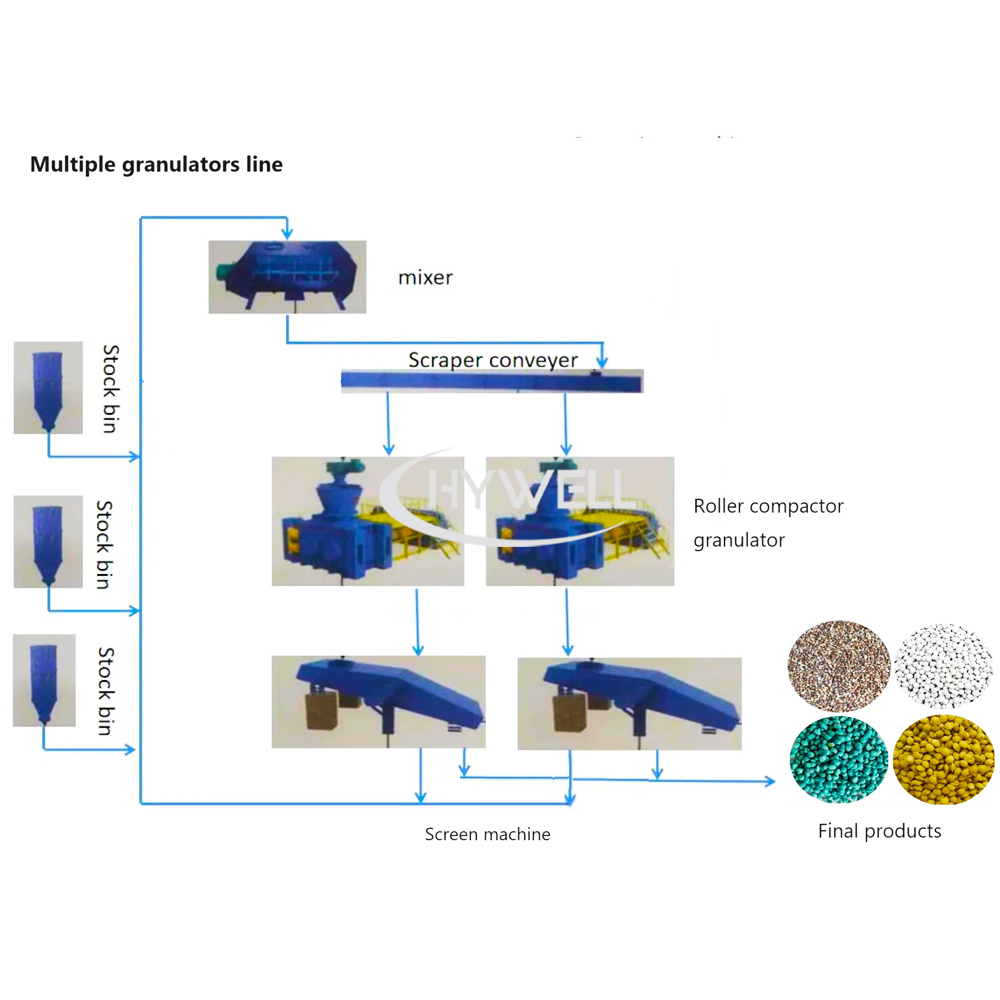
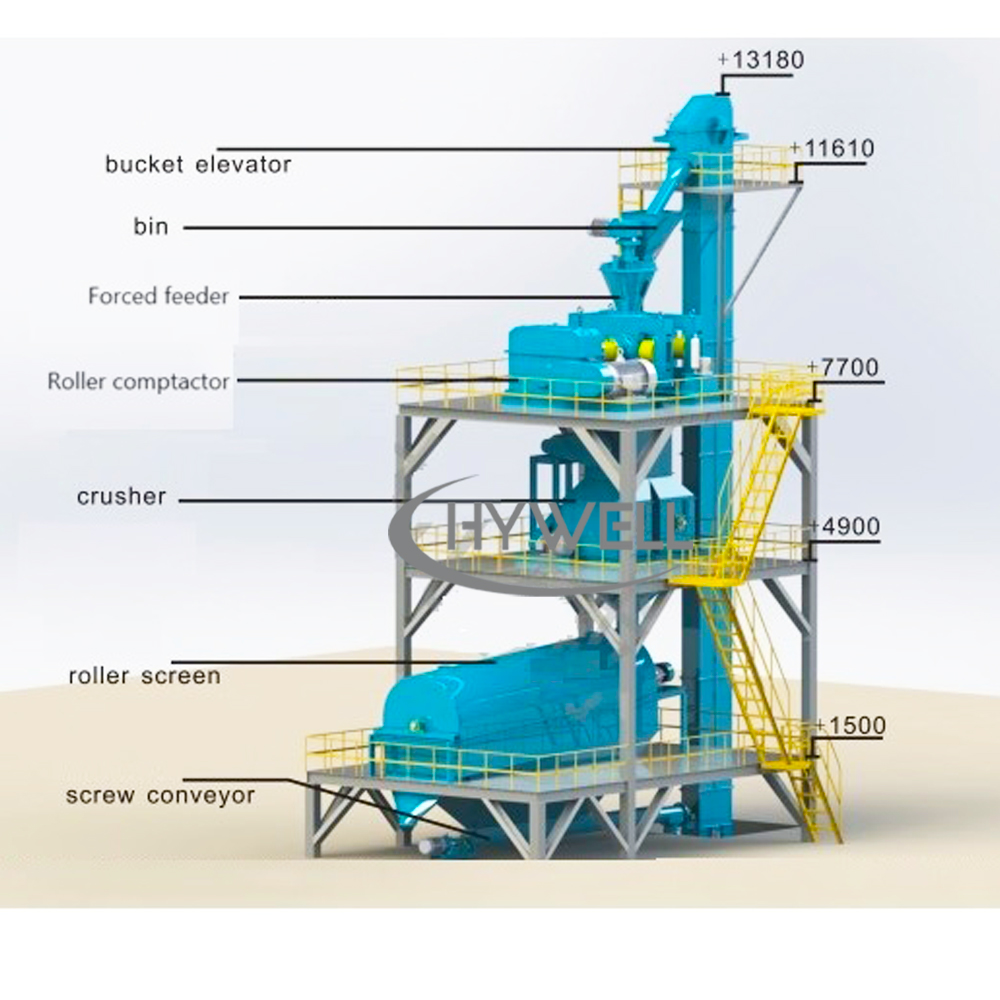
Procesna linija stroja za granulaciju s više valjaka
Spremnik za hranjenje s mehaničkom vibracijom, automatskom kontrolom i vremenskom vibracijom.
usvaja promjenjivu frekvenciju regulacije brzine kako bi se osigurala točnost hranjenja.
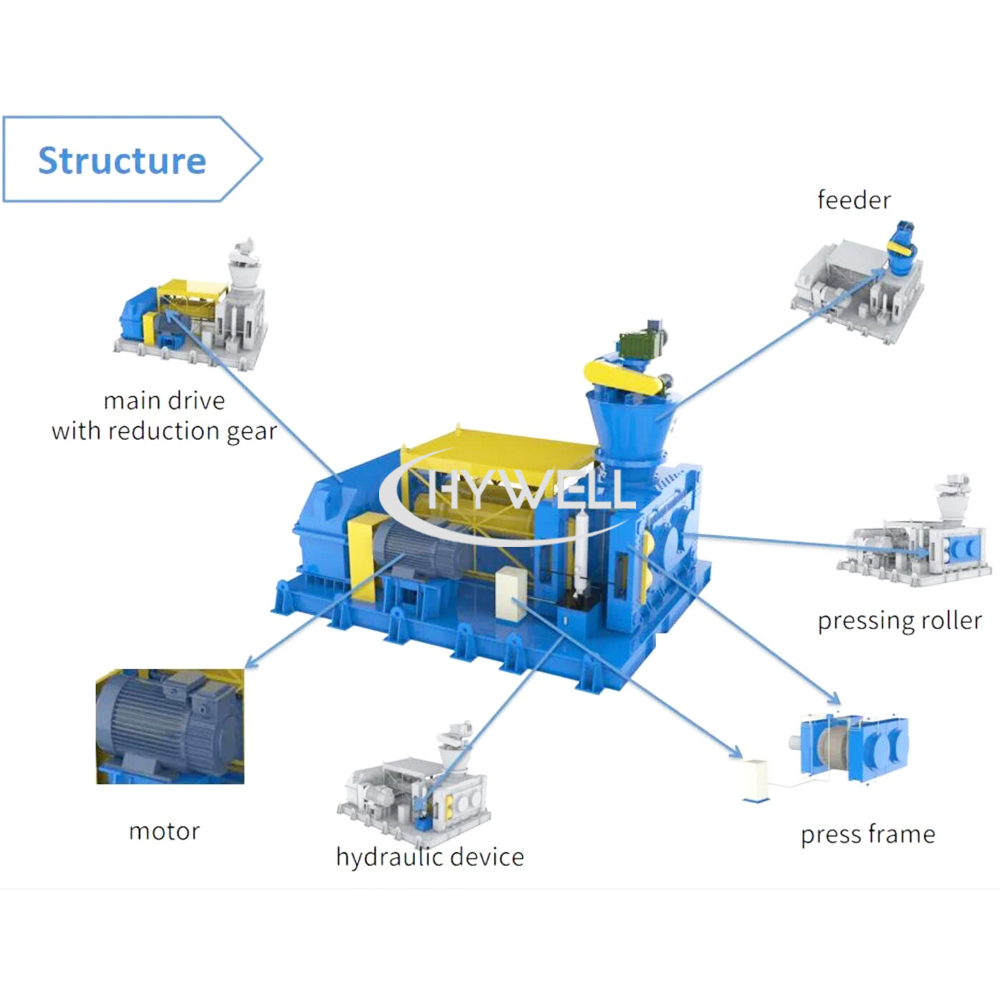
Sastoji se od motora s promjenjivom frekvencijom brzine, konusne spirale, konusnog lijevka s lopaticama za miješanje i kombinacije otvora za punjenje. Njegova funkcija je daljnje dovršenje otplinjavanja i izvođenje tlačnog napajanja. Degazacija je kako bi čestice bile kompaktnije pomoću stroja za granulaciju s valjkom,
Sastoji se od lijevog i desnog fiksnog ležišta ležaja i sjedala kliznog ležaja, konstrukcije okvira, dva valjka od legiranog čelika, dva hidraulička cilindra i električne automatske pumpne stanice, kao i posebnog reduktora s tvrdom površinom zuba i glavne motorne jedinice.
Komora za drobljenje i granulaciju granulatora suhog valjkastog preša sastoji se od kutije za sjeckanje, vretena za sjeckanje i posebnog rotirajućeg noža. Motor pokreće glavnu osovinu koja se okreće velikom brzinom kako bi se zdrobili ekstrudirani materijali u granule.
Opremljen je uređajem protiv začepljenja za lakše čišćenje zaslona. Slomljeni prah iz drobilice stroj prosijava u zrnate proizvode i reciklirani prah.
Nekvalificirani praškasti materijali transportiraju se do elevatora za punjenje.
Gornji i donji lančanici imaju sastavljenu strukturu i koriste se za transport materijala.
Sastoji se od električne upravljačke kutije, regulatora brzine pretvorbe frekvencije, ampermetra, voltmetra, svjetlosnog indikatora, prekidača s gumbom, prekidača za pretvorbu napona i drugih električnih komponenti. Svi električni uređaji se kontroliraju i upravljaju centralno.
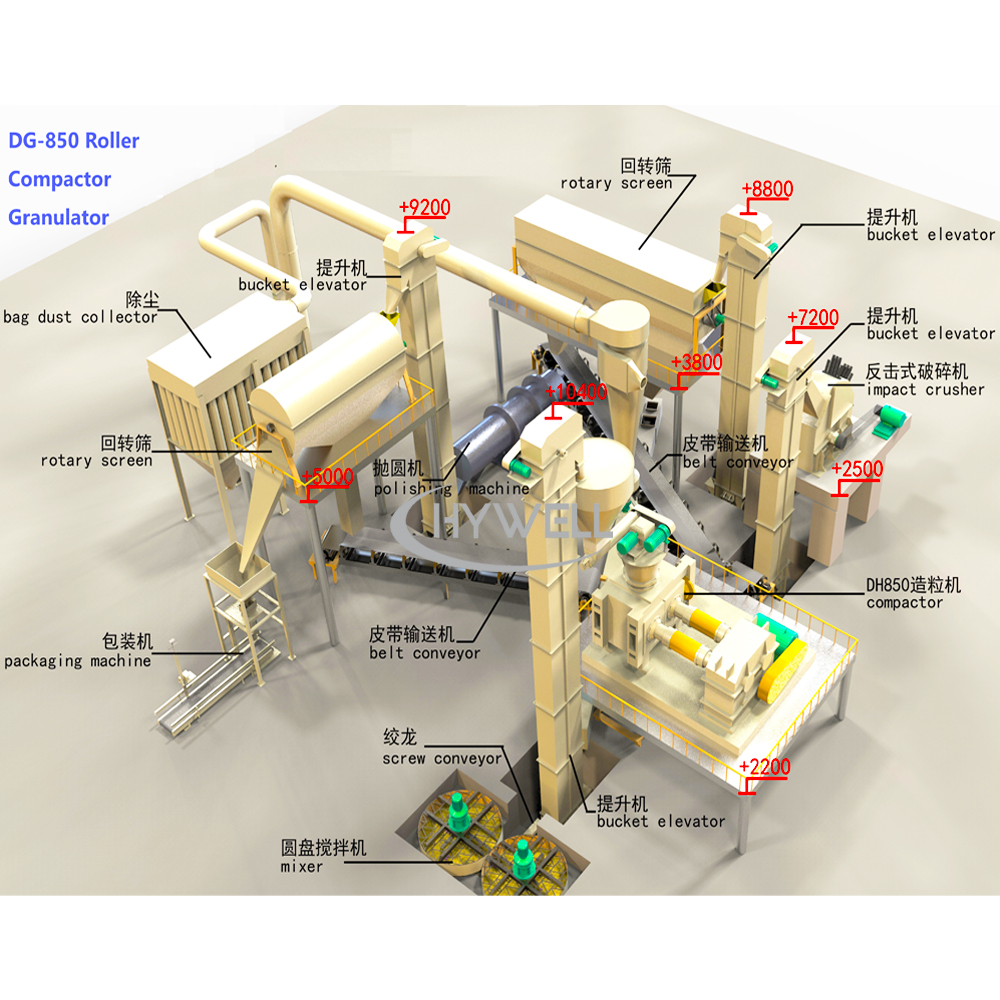
Proces proizvodnje cjelovitog kompleta opreme za proizvodnu liniju za ekstruziju granulacije s dvostrukim valjkom općenito uključuje:
Miješanje i miješanje sirovina → drobljenje - ekstruzija - prosijavanje - elektroničko kvantitativno pakiranje.
Uzmimo za primjer liniju za proizvodnju granuliranog kalijevog sulfata s granulatorom DG-650 kao jezgrom.
1. Napajajte proizvodnu liniju prema različitim omjerima materijala kroz vage za protok trake, vage za spiralni protok, vage za gubitak težine i druge uređaje za doziranje;
2. Materijali koji ulaze u proizvodnu liniju u fiksnom omjeru ulaze u prethodno zagrijani bubanj za sušenje kroz transportnu opremu kao što su trakasti transporteri, podvrgavaju se prethodnom sušenju, a zatim ulaze u sljedeći korak (ovaj korak se određuje prema sadržaju vlage u određenim materijalima. Neki materijali ne zahtijevaju ovu opremu za sušenje); jer se miješanje različitih materijala postiže i tijekom procesa sušenja bubanj sušare. Ako je sadržaj vlage u materijalu nizak i proces sušenja nije potreban, potrebno je dodati mješalicu za prah kako bi se različiti materijali ravnomjerno izmiješali prije prelaska na sljedeći korak.
3. Nakon preliminarnog sušenja, materijali ili materijali iz miješalice praha ulaze u stroj za tabletiranje sa suhim valjkom kroz pokretnu opremu kao što su elevatori s strugačima za tabletiranje;
4. Fizički oblik materijala nakon ulaska u rezanje se promijenio. U to vrijeme, materijal se šalje u sljedeći proces, vibrirajuće sito, kroz transportnu opremu kao što je elevator s kantom. Nakon što materijal uđe u vibrirajuće sito, praškasti materijal ponovno će se vratiti u stroj za prešanje sa suhim valjkom DG650 kroz povratni strugač i ponovo presavati. U isto vrijeme, materijali koji su uspješno zalijepljeni ulaze u sljedeći proces;
5. Pahuljasti materijali koji izlaze iz vibrirajućeg sita ulaze u udarnu drobilicu radi drobljenja;
6. Zdrobljeni materijali se šalju u sljedeći proces, grubo rotirajuće sito, kroz transportnu opremu kao što su strugači i elevatori s kašikama. U ovom se procesu provodi preliminarno provjeravanje kako bi se odabrali materijali odgovarajuće veličine i ušli u sljedeći proces. , u isto vrijeme, materijali s relativno velikim veličinama ulaze u povratni strugač, a zatim ulaze u udarnu drobilicu za sekundarno drobljenje;
7. Materijali odgovarajućeg volumena koji su inicijalno prosijani rotirajućim sitom ulaze u fino rotacijsko sito kroz strugač. Ovim postupkom se premale čestice u materijalu izdvajaju i ponovno šalju u DG650 kroz povratni strugač. Ponovno lijepljenje u stroju za suho lijepljenje valjkom;
8. U ovom trenutku, veličina volumena materijala je relativno u skladu s veličinom koja nam je potrebna. Ulazi u prijenosni stroj za poliranje kroz trake, elevatore i drugu opremu za poliranje površine čestica materijala;
9. Polirane čestice (pomiješane s poliranim prahom u sredini) ulaze u sito za fino prosijavanje. Nakon što prođe proces finog prosijavanja, zrnati materijal koji izlazi je potrebno gnojivo od granuliranog kalijevog sulfata i istovremeno se prosijava na finom situ. Uklonjeni prah ponovno ulazi u prednji DG-650 stroj za tabletiranje sa suhim valjkom kroz povratni strugač i ponovno se peletizira;
10. Zrnasti materijal koji izlazi iz finog sita je konačni proizvod. U ovom trenutku treba ući u stroj za pakiranje za pakiranje i šivanje vrećica;
11. Nakon što je kalijev sulfat pakiran, ulazi u zadnji proces robotskog paletiziranja. Preko robota za paletiranje, materijali proizvedeni proizvodnom linijom uredno se pakiraju na paletu, a zatim viličarom stavljaju u skladište;
Gornji postupak je u osnovi potpuno automatizirana linija za proizvodnju granuliranog gnojiva kalijevog sulfata. Upravljački sustav ove proizvodne linije potpuno je integriran te njime jednoobrazno upravlja i upravlja glavni upravljački sustav u središnjoj kontrolnoj sobi. Upravljačkim sustavom upravlja programabilni Upravljač (PLC) upravlja cijelim procesom, a opremljen je glavnim računalom kao nositeljem za razmjenu čovjek-stroj. Istodobno, potrebne procesne veze opremljene su frekvencijskim pretvaračima za dinamičku prilagodbu, što u konačnici omogućuje cjelokupnoj proizvodnoj liniji postizanje optimalne učinkovitosti proizvodnje;
Korištenje posebnog reduktora s dvostrukom osovinom i spojke bubnja može učinkovito zaštititi valjke i glavne ležajeve od oštećenja, poboljšati učinkovitost prijenosa i dodatno povećati učinak proizvoda.
Novi okvir, dizajniran s optimiziranim izračunima temeljenim na ergonomiji, opremljen je velikom strukturom vrata u blizini valjaka i gornjom radnom platformom koja je prikladna za rad osoblja, u potpunosti ispunjavajući zahtjeve kupaca za sigurnošću opreme, pouzdanošću i praktičnim održavanjem.
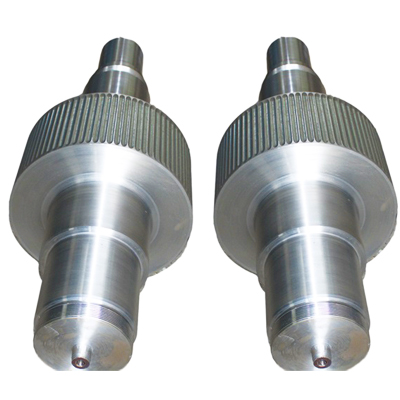
Tijelo valjka stroja za granulaciju gnojiva integralno je iskovano od visokokvalitetnog legiranog čelika i široko je prilagodljivo različitim složenim materijalnim uvjetima. U dizajnu sloja otpornog na habanje na površini valjka, savladali smo zakon dubine velikog mehaničkog naprezanja temeljen na Hertzijevoj teoriji kontakta i teoriji čiste elastičnosti, te znanstveno kombinirali materijale sloja protiv kidanja, prijelaznog sloja i sloja otpornog na habanje, kao i tvrdoću. Poboljšanja u postupcima usklađivanja i toplinske obrade uvelike su poboljšala otpornost na pucanje i habanje površine valjka. Uzorak površine valjka, koji je finaliziran nakon ponovljenih testova i usporedbi i koristio se tehničkim poboljšanjima drugih komponenti (kao što je uređaj za uvlačenje), može učiniti kut uvlačenja materijala uravnoteženijim i stabilnijim, a u isto vrijeme učinkovito eliminirati aksijalnu silu valjka. Neka oprema radi stabilnije.
Novodizajnirani uređaj za hranjenje opremljen je pločom ventila za podešavanje, koja može jednostavno izvršiti online podešavanje. Dodavanje komore za ekspanziju zraka može glatko ispuštati zrak uvučen u materijal i poboljšati zahvat materijala između valjaka. Tehničko poboljšanje uređaja za ulaganje također je izravno dovelo do poboljšanja uzorka površine valjka.
U dizajnu hidrauličkog sustava stroja za granulaciju kalijevog sulfata, Hywell ga ne smatra samo izvorom energije, već ga čini i funkcijom zaštite opreme. Dizajnirano je više funkcija automatske zaštite, a optimizirani hidraulički sustav čini pokretni valjak prilagodljivijim kretanju, što može učinkovito eliminirati slučajno pomiješane komade željeza i zaštititi siguran rad opreme.
Drobilica granulatora kalijevog klorida podijeljena je u dva stupnja, koji mogu dva puta zgnječiti blok materijale pritisnute limom. Ima tri komore za drobljenje, što uvelike povećava površinu drobljenja. Stoga drobilica učinkovito poboljšava učinkovitost drobljenja i prinos.
Ovaj stroj ima prednosti malih vibracija, niske buke i niskih zahtjeva za čvrstoću nosača. Kombinira prednosti kružnog gibanja, eliptičnog gibanja i recipročnog linearnog gibanja. Također je opremljen uređajem za čišćenje površine sita, tako da stroj ima veliki učinak i visoku učinkovitost prosijavanja. Visoka, niska potrošnja energije, fleksibilna instalacija i jednostavna zamjena zaslona.
Frekvencijski pretvarač koji upravlja kvantitativnim dodavačem i prešom s valjcima čini zatvoreni sustav upravljanja između njih. Na taj način će sam sustav kontrole granulatora pratiti i upravljati kvantitativnim dodavačem i valjkastom prešom preko PID-a samog frekventnog pretvarača. Brzina glavnog stroja omogućuje obojici da održavaju dinamičku radnu ravnotežu u najboljem položaju u svakom trenutku, tako da se radna struja glavnog stroja preše s valjcima uvijek održava na postavljenoj radnoj vrijednosti i radi stabilno i ravnomjerno. U isto vrijeme, prisilno hranjenje također može napraviti male prilagodbe brzine u bilo kojem trenutku. Kao rezultat toga, granulator s valjcima je uvijek u najboljem radnom stanju. U isto vrijeme, ovaj sustav također ima međusobno prebacivanje između načina ručnog upravljanja i automatskog upravljanja kako bi se postigao fleksibilan i praktičan rad.


 简体中文