简体中文
|


DG
HYWEL
8479899990
304/316L/Q235
Chemisch / kunstmest
Ja
| Aantal: | |
|---|---|
Er zijn over het algemeen twee soorten poedergranulatietechnologieën: natte en droge granulatie. Bij de droge granulatiemethode wordt het product tot agglomeraten of platen geëxtrudeerd zonder toevoeging van een bindmiddel en vervolgens vermalen en gezeefd tot droge korrelige producten. Natte methoden maken voornamelijk gebruik van rollen, schijven, smelten, spuiten en spuiten om te granuleren.
Bij natte granulatie speelt de natte sterkte die wordt gegenereerd door het capillaire effect van het vloeibare bindmiddel een cruciale rol. In de
daaropvolgende droogfase, de chemische reactie tussen de componenten en de kristallisatie van de opgeloste stoffen produceren vaste kristalbruggen die vorm geven aan de deeltjes. Representatieve uitrusting van deze technologie omvat wervelbedgranulator, high-shear granulator , rollen, fluïdisatie-apparaten, enz.
Bindmiddelvrije droge extrusiegranulatietechnologie is een zeer competitieve technologie. Over het algemeen worden deeltjes niet gevormd door vaste bruggen tussen deeltjes, maar door de sterkte van deeltjes gevormd door de krachten tussen moleculen. Vanwege de korte afstand van deze kracht moeten de deeltjes qua grootte vergelijkbaar zijn en is externe druk vereist. De methode van drukverhoging kan extrusie zijn (het materiaal aandrukken met gaten met een vaste diameter) of extrusie (beide zijden van het materiaal onder druk zetten). Als de extrusie plaatsvindt in de opening tussen twee tegengesteld draaiende rollen, is het proces een walsverdichtingsgranulator. De rollenpersgranulator uit de DG-serie maakt gebruik van droge walsperstechnologie om poederachtige materialen met een vochtgehalte van ≤5% tot vlokken of blokken te comprimeren en ondergaat vervolgens verbrijzel-, granulatie- en zeefprocessen om de vlokken tot klonten te maken. Het materiaal wordt korrelig materiaal dat voldoet aan de gebruikseisen. De granulatormachine met rollenverdichter is voornamelijk afhankelijk van externe druk om het materiaal door de opening tussen twee relatief roterende rollen te persen en het in stukken te dwingen. Tijdens het walsproces kan de werkelijke dichtheid van het materiaal 1,5 tot 3 keer worden verhoogd. Om bepaalde vereisten voor de deeltjessterkte te bereiken.
De rolverdichtergranulator uit de DG-serie wordt ook wel granulator, gipsbriketmachine, briketmachine, roetgranulator, kaliumsulfaatgranulator en kaliumchloridegranulator genoemd, afhankelijk van het belangrijkste gebruiksbereik.
De rollenpersgranulator uit de DG-serie wordt ook wel droge granulator, rolgranulator, dubbele rolgranulator, rolpersgranulator en droge granulatiemachine genoemd, afhankelijk van zijn werkeigenschappen.
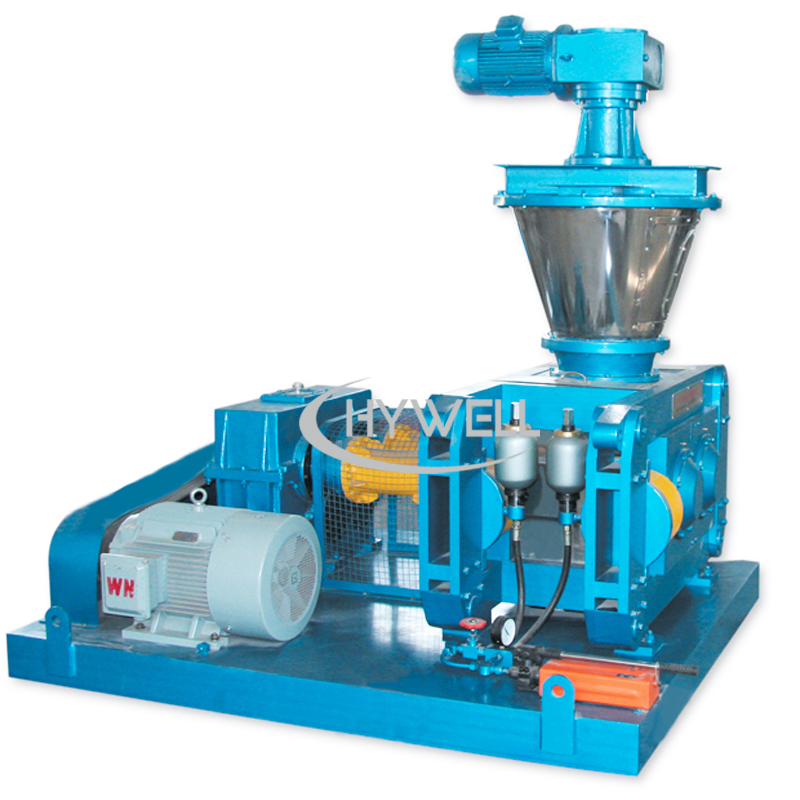
Rolverdichter-granulator
Rolverdichter-granulator
De gegranuleerde meststof heeft goede fysische eigenschappen; het kan een bepaalde hoeveelheid ruimte en kosten in de logistiek verminderen; het veroorzaakt geen stof tijdens het laden en lossen, agglomereert niet tijdens langdurige opslag, heeft een goede vloeibaarheid en is gemakkelijk te verspreiden tijdens de bemesting; het kan ook een rol spelen bij langzame afgifte om de kwaliteit van de kunstmest te verbeteren. Gebruiksgraad en verbeterde kunstmestefficiëntie. Bovendien kunnen korrelvormige meststoffen van verschillende variëteiten, maar van vergelijkbare grootte, direct worden gemengd om een goedkope samengestelde meststof te verkrijgen met hetzelfde mesteffect als samengestelde meststof.
Het enige nadeel van droge rolgranulatie van chemische meststoffen voor de productie van korrelige meststoffen is echter dat de vorm van het product onregelmatige deeltjes is. De onregelmatige deeltjesvorm heeft echter geen invloed op de toepassing van kunstmest en het trimproces kan worden toegevoegd om de deeltjes verder rond te maken. De meststof geproduceerd door de droge granulator met rolverdichter heeft voldoende sterkte, minder stof, geen agglomeratie, een smal deeltjesgrootteverdelingsbereik en een goede vloeibaarheid. Meststof geproduceerd door walsextrusiegranulatie is op grote schaal gebruikt bij mechanische bemesting in het buitenland, wat bewijst dat hun deeltjesvorm geen factor zal zijn die de toepassing van chemische meststoffen beïnvloedt.
Enkele meststof verwijst voornamelijk naar kaliumsulfaat, kaliumchloride, dubbel superfosfaat, fosfaatsteenpoeder, ammoniaksulfaat, ammoniumchloride, kaliumnitraat en andere poeders. Het doel van droge granulatie is het verkrijgen van 1~5 of 2~4 mm sterke kunstmestdeeltjes die geschikt zijn voor mechanische bemesting. Daarom noemt de kunstmestindustrie ook droge walsgranulatoren, de kaliumsulfaatgranulator, kaliumchloridegranulator, ammoniaksulfaatgranulator en ammoniumchloridegranulator.
Als de fijnheid van het poeder tussen 200 en 400 mesh ligt, bevat het veel lucht omdat het poeder te fijn is, en hoe kleiner de bulkdichtheid. Vervolgens moet de granulator met dubbele rolpers een ontgassingsapparaat toevoegen om een succesvolle granulatie te bereiken.
Het conventionele granulatieproces van samengestelde meststoffen maakt gebruik van de natte methode. Bij deze methode moeten de natte afzonderlijke grondstoffen eerst worden gemengd en gegranuleerd en vervolgens worden gedroogd. Het energieverbruik is hoog. Het grootste deel van de energie wordt gebruikt in het droogsysteem, en slechts een klein deel wordt gebruikt. Geschikt voor het vermalen en transporteren van extra grote deeltjes. Voor natte processen is het droogproces zeer kritisch omdat het vocht in de deeltjes moet worden uitgedroogd. De droogwalsmethode wordt gebruikt om samengestelde meststoffen te produceren, waardoor het dure droogproces wordt vermeden. De kunstmestindustrie noemt de walsverdichtingsgranulator ook wel een NPK-granulator en mengmestgranulator. De voordelen: ① Verlaag de productiekosten en het energieverbruik; ② Kan zeer flexibel zijn om samengestelde meststoffen met verschillende formules te produceren; ③ Hoge deeltjessterkte.
Het principe van het produceren van samengestelde meststoffen door middel van droge walspersen is grofweg hetzelfde als dat van het produceren van een enkele meststof, maar de droge granulatie van samengestelde meststoffen heeft zijn bijzonderheden. De belangrijkste reden is dat er stikstofmeststof in de samengestelde meststof zit. Bijvoorbeeld: Ureum heeft een laag smeltpunt en is zeer hygroscopisch. Superfosfaat heeft de neiging te veranderen als het onder stress staat. Wanneer het gehalte aan deze twee ingrediënten in de samengestelde meststof groot is, zal dit een zeer nadelige invloed hebben op de granulatie van de samengestelde meststof. Daarom is de mengverhouding van stikstof, fosfor en kalium een zeer belangrijke factor in de productielijn van stikstof-, fosfor- en kaliumgranulatoren.
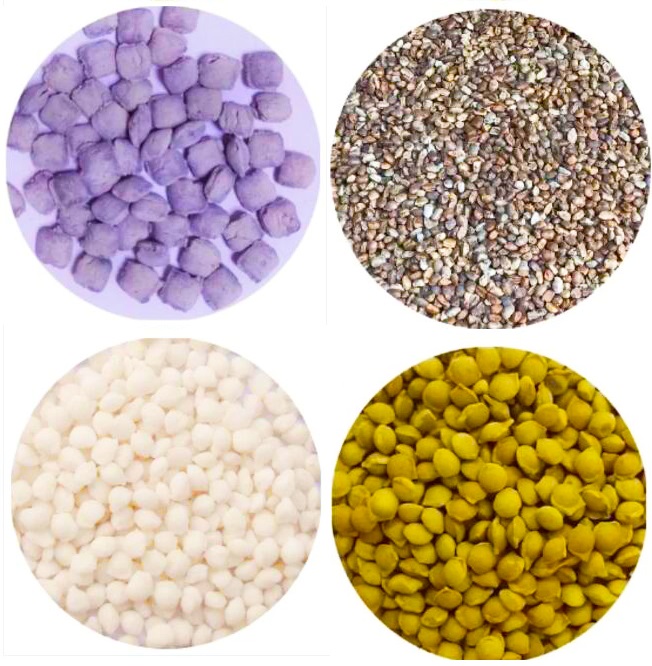
Granulatie van rolverdichters
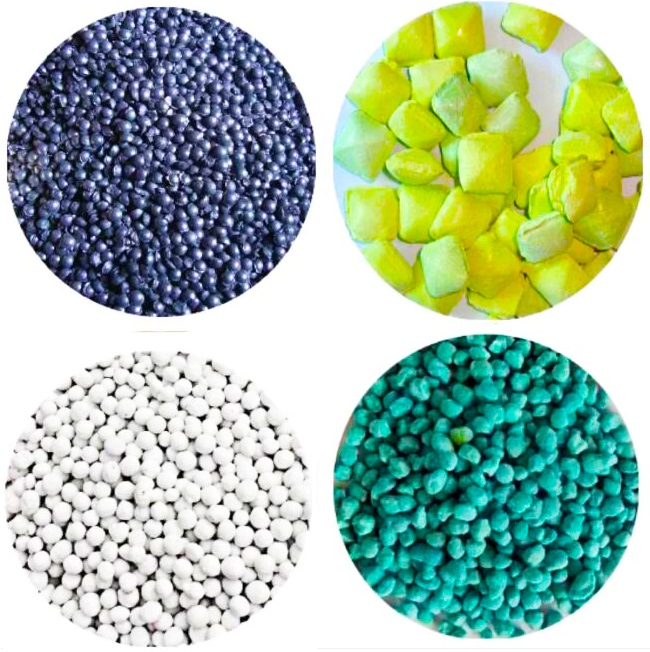
Granulatie van rolverdichters
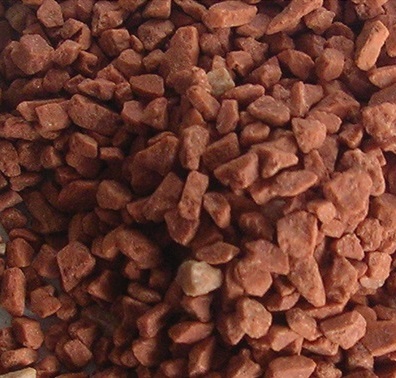
Granulatie van rolverdichters
Vliegas is een vulkanisch asmateriaal. Het heeft de voordelen van een hoge potentiële activiteit, goede chemische stabiliteit van minerale lichamen, fijne deeltjes en weinig schadelijke stoffen, en kan de fysische eigenschappen van beton of mortel verbeteren. Vanwege de fysische eigenschappen van steenkool is poederkool in principe onoplosbaar in water, zijn de poederkooldeeltjes erg fijn en is de intermoleculaire krachtafstand kort, wat het granuleren van poederkool erg moeilijk maakt. Er moet een bindmiddel worden toegevoegd en het bindmiddel voor poederkoolgranulatie is koolteer.
De poederkoolgranulator produceert hoofdzakelijk twee soorten poederkool: 8-50 mm briketten en 2-6 mm actieve kool.
Droge persgranulatie perst de verpulverde steenkool in gevormde steenkool en het bereik van de gevormde steenkoolblokken is 8 ~ 50 mm of zelfs groter.
Het voordeel van het produceren van actieve kool door het vormen van poederkool tot een bepaald bereik van deeltjes is dat het de porositeit en het specifieke oppervlak vergroot, waardoor het adsorptievermogen van actieve kool aanzienlijk wordt verbeterd. Daarom vormen we poederkool vaak tot onregelmatige deeltjes in het bereik van 2-6 mm en activeren deze vervolgens om actieve kool te produceren en te gebruiken als metallurgische grondstoffen.
De eisen op het gebied van milieubescherming worden steeds hoger. Om aan de eisen op het gebied van milieubescherming te voldoen, verbeteren veel chemische productiebedrijven de werkomgeving van werknemers en verminderen ze de stofvervuiling. Tegelijkertijd is het in de downstream-industrieën die verband houden met fijne chemicaliën, zoals machines, elektronica, auto's, de bouw en de informatie-industrie, ook een industriële ontwikkelingstrend geworden om chemische producten te granuleren, zoals verschillende additieven, antioxidanten en verbrandingsversnellers die zijn gemaakt nadat droge granulatiedroogmiddelen, sneeuwsmeltmiddelen en metallurgische additieven op grote schaal zijn gebruikt.
Bijvoorbeeld antioxidanten, natriumcyanide, natrium, cyanuurzuur, zinkoxide, loodoxide, kaliumcarbonaat, strontiumcarbonaat, calciumchloride, calciumwaterstoffosfaat, natriummetasilicaat, kryoliet, aluminiumfluoride, wit roet, calciumaluminaat, carnalliet, fosfaatgesteentepoeder, enz.
Naam van materialen |
Machinemodel |
Deeltjesgrootte (mm) |
Uitgang (kg/u) |
Kaliumchloride |
DG360,DG450,DG650,DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Kaliumsulfaat |
DG360,DG450,DG650,DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
NPK samengestelde meststof |
DG360,DG450,DG650,DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Kryoliet |
DG360,DG450,DG650,DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Ammoniumchloride, ammoniumsulfaat |
DG360,DG450,DG650,DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Zinkoxide |
DG360,DG450,DG650,DG850 |
1,5-2,5 |
300-450 |
Natriumcyanide |
DG360,DG450,DG650,DG850 |
1,5-5 |
800-900 |
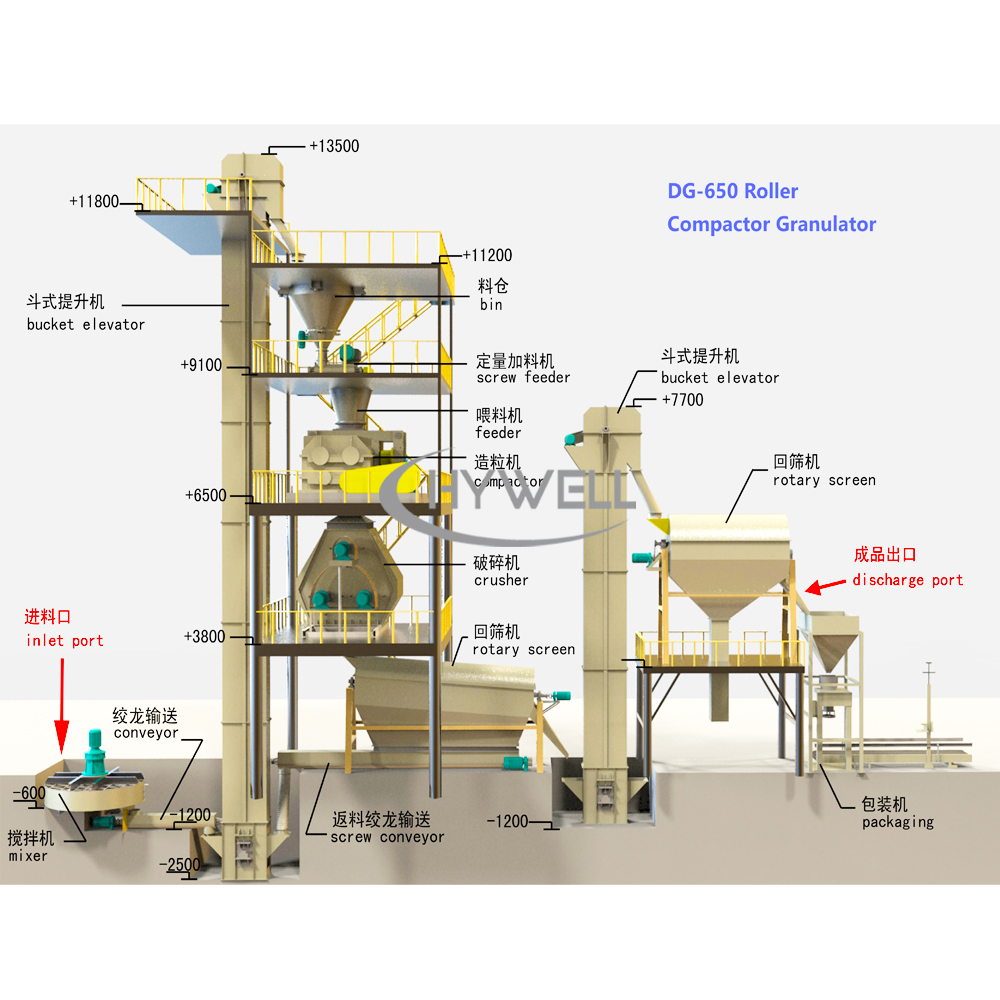
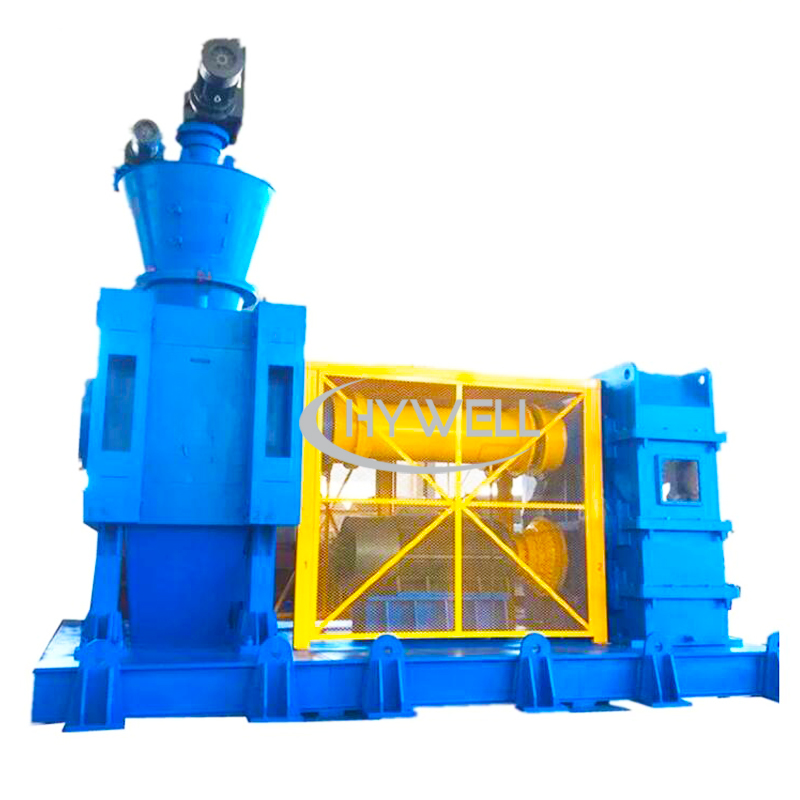
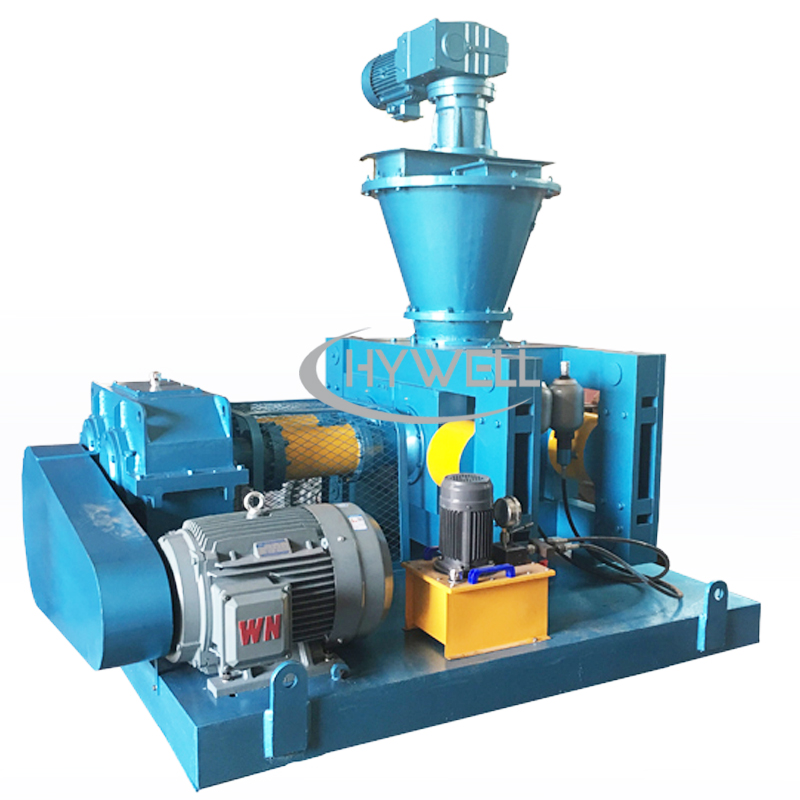
DG-650 Roller Compactor-granulator
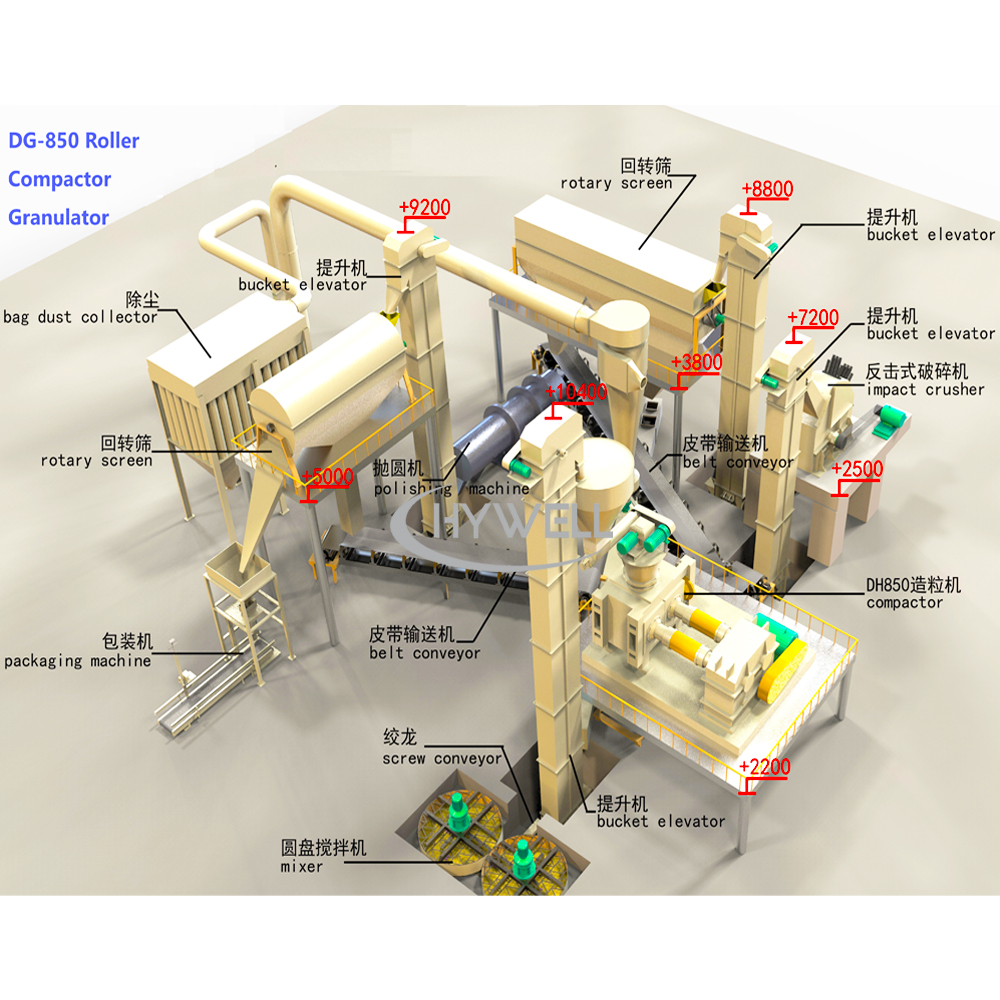
DG-850 Roller Compactor-granulator
Model |
DG360 |
DG450 |
DG650 |
DG850 |
Roldiameter (mm) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Geldige bruikbare breedte (mm) |
170-230 |
200-280 |
300-330 |
400-420 |
Rolsnelheid (r/min) |
10-25 |
10-25 |
10-25 |
9-16 |
Geforceerd voedervermogen (kw) |
7.5 |
11 |
11 |
15 |
Accumulatorvoordruk (Mpa) |
6 |
8-10 |
8-10 |
10-14 |
Max. gewalste plaatdikte (mm) |
8 |
12 |
16 |
25 |
Gewalste plaatuitvoer (t/u) |
1300-2300 |
2500-3500 |
5000-7000 |
12000-15000 |
Eindproductoutput (t/u) |
1000-1300 |
2000-2500 |
3000-4300 |
5500-7500 |
Korrelige grootte (mm) |
2-5 |
2-5 |
2-5 |
2-5 |
Vermogen van de rolmotor (kW) |
37 |
55 |
90 |
220 |
Totaal vermogen (kw) |
55 |
90 |
175 |
400 |
Dimensionale grootte (m) (L*B*H) |
2,35x2x2,6 |
2,6x2,2x2,9 |
3,6x2,8x3,2 |
5x3,8x4,1 |
Totaal gewicht (T) |
7 |
11 |
20 |
45 |
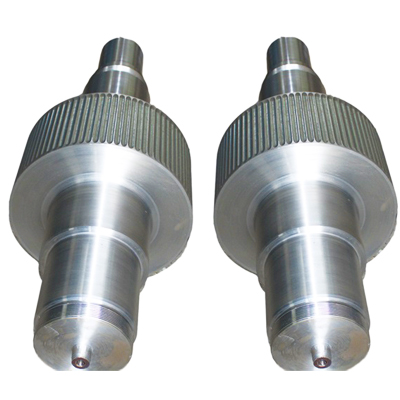
Rol
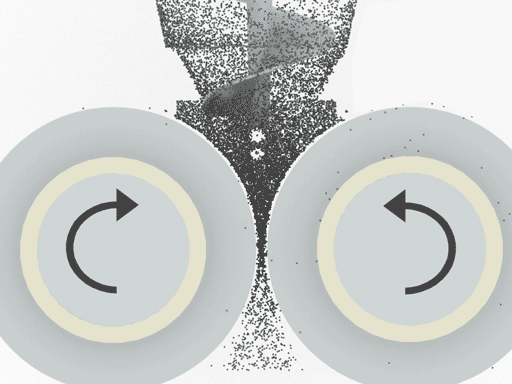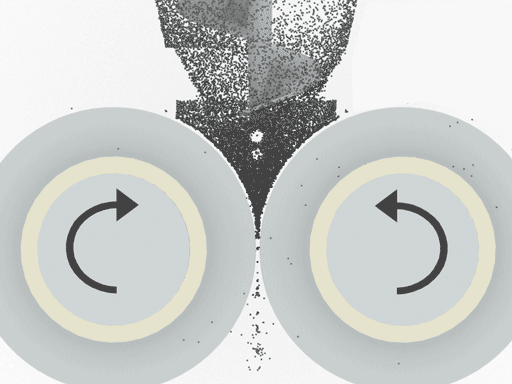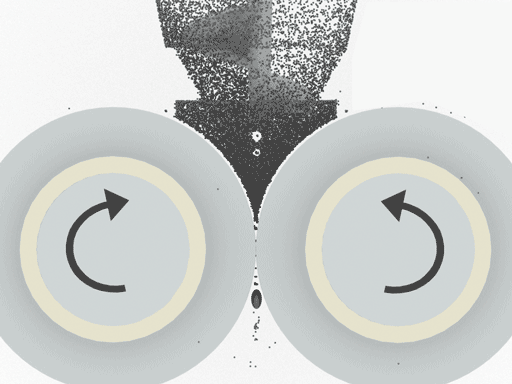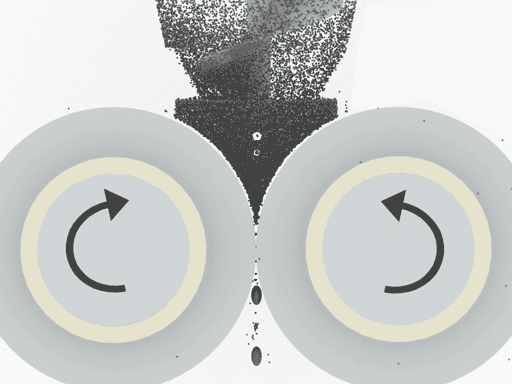
Rolgranulator
Rol
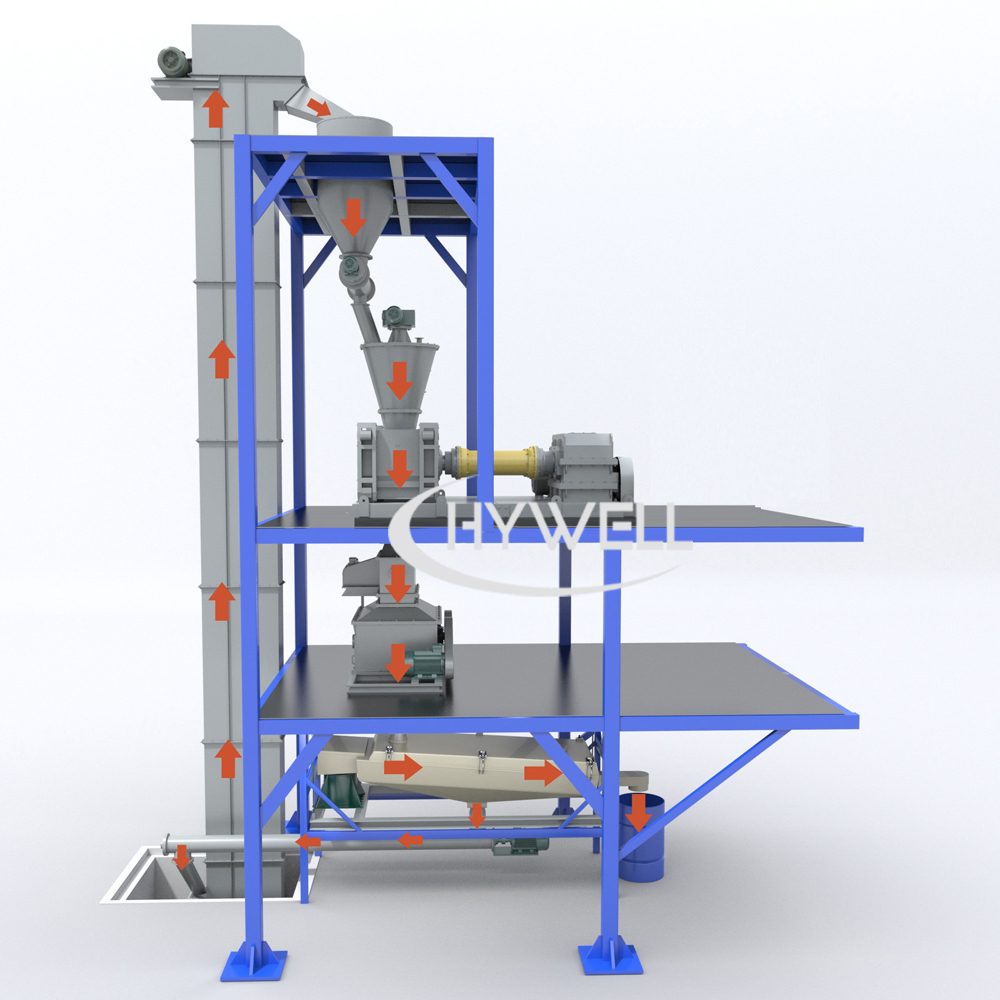
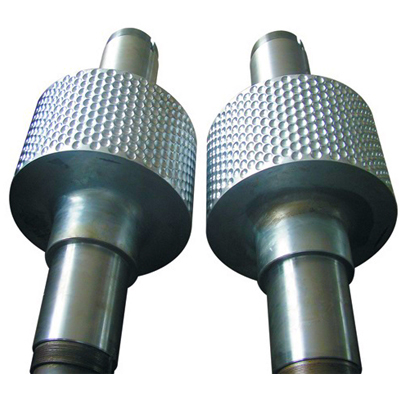
Verschillende droge poedermaterialen worden via de kwantitatieve feeder gelijkmatig in de invoertrechter gevoerd. Na ontgassing en spiraalvormige voordruk komen ze in twee gelijke walsen terecht. De rollen draaien ten opzichte van elkaar en de materialen worden in de ruimte tussen de twee rollen gedrukt. Er zit één set rolgelagerde stoelen in de machine. Het frame beweegt niet, terwijl het andere stel rolgelagerde stoelen op de framegeleiders zwemt en met behulp van hydraulische cilinders tegen elkaar wordt gedrukt. Er zijn regelmatig veel gaten van dezelfde vorm en grootte op het oppervlak van de rol aangebracht. Op dit moment komt het droge poederachtige materiaal door zijn eigen gewicht en geforceerde toevoer continu en gelijkmatig van boven de twee rollen tussen de twee rollen. Het materiaal stroomt eerst vrij en wordt vervolgens opgerold nadat het het bijtgebied is binnengegaan. Door de voortdurende rotatie van de rol neemt de ruimte die door het materiaal wordt ingenomen geleidelijk af en wordt deze geleidelijk samengedrukt, waardoor de maximale vormdruk wordt bereikt. De gestripte vingervormige klonten komen de granulator binnen en worden verpletterd door het roterende mes. De verpletterde materialen komen de granulator binnen en gaan door het rolmes, zodat de deeltjes en sommige poederachtige materialen de roterende trilzeef binnenkomen voor screening. Gekwalificeerde producten worden via een transportband naar het eindproductmagazijn gestuurd. Het poedervormige materiaal onder de zeef wordt via de transportband weer teruggestuurd naar de grondstoffenbak voor secundair rollen. De grootte van de extrusiekracht kan worden aangepast door de druk van de hydraulische cilinder, afhankelijk van de behoeften van de granulatiebewerking.
1. Het materiaal wordt gedwongen te worden samengedrukt en gevormd door mechanische druk zonder toevoeging van een bevochtigingsmiddel, en de zuiverheid van het product is gegarandeerd.
2. Het droge poeder wordt direct gegranuleerd zonder aansluitend droogproces.
3. De korrels hebben een hoge sterkte en de toename van het soortelijk gewicht van het stapelen is significanter dan bij andere granulatiemethoden.
4. Het heeft een grote operationele flexibiliteit en een breed aanpassingsvermogen. De deeltjessterkte kan worden aangepast door middel van hydraulische druk.
5. Het systeem werkt in een gesloten cyclus om een continue productie te realiseren.
6. Verander de groefvorm van het roloppervlak om plaat-, strip- en platte bolvormige materialen te verkrijgen.
7. Circulaire bedrijfsvoering maakt continue productie en hoge output van eindproducten mogelijk;
8. Compacte structuur, gemakkelijk onderhoud, eenvoudige bediening, korte processtroom, laag energieverbruik, hoog rendement en laag uitvalpercentage.
9. Het kan de milieuvervuiling beheersen, poederafval en verpakkingskosten verminderen en de transportmogelijkheden van producten verbeteren.
10. Het voedings- en voedingsapparaat maakt gebruik van traploze aanpassingsregeling met variabele frequentie. Het heeft een hoge mate van automatisering en kan besturing van meerdere machines door één persoon realiseren. Het heeft de kenmerken van een lage arbeidsintensiteit en langdurig continu gebruik.
11. De belangrijkste transmissiecomponenten zijn gemaakt van hoogwaardige legeringsmaterialen. De productie van roestvrijstalen materialen en andere oppervlaktelegeringen verbetert de slijtvastheid, corrosieweerstand, hoge temperatuurbestendigheid en drukweerstand aanzienlijk, waardoor de machine een lange levensduur krijgt.
Dit hoofdstuk introduceert voornamelijk de processtroom van de dubbelwalsgranulator van ons bedrijf. In feite verdelen we de droge granulator hoofdzakelijk in een proceslijn met een enkele rolgranulator en een compleet lijnproject van een granulatiemachine met meerdere rollen. In de volgende artikelen introduceren we verschillende soorten processtromen afzonderlijk.
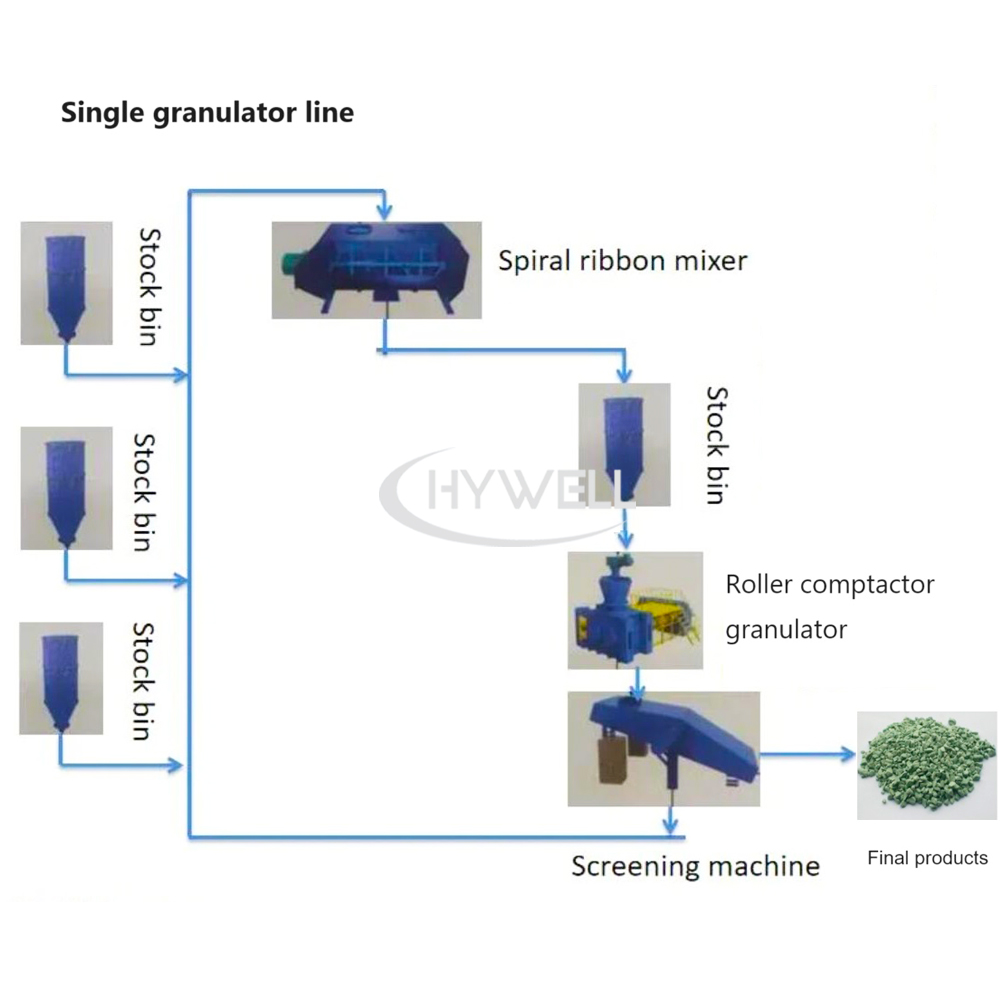
Rollengranulatorproceslijn met één eenheid
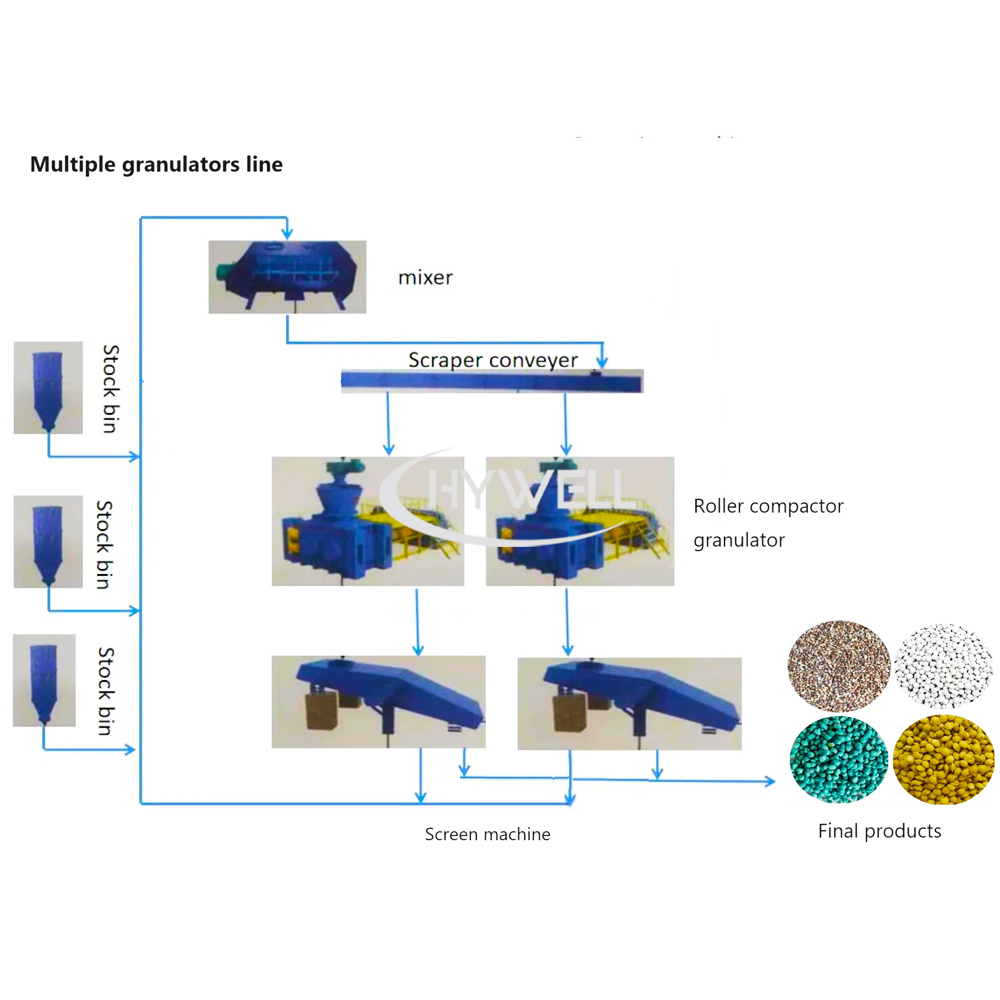
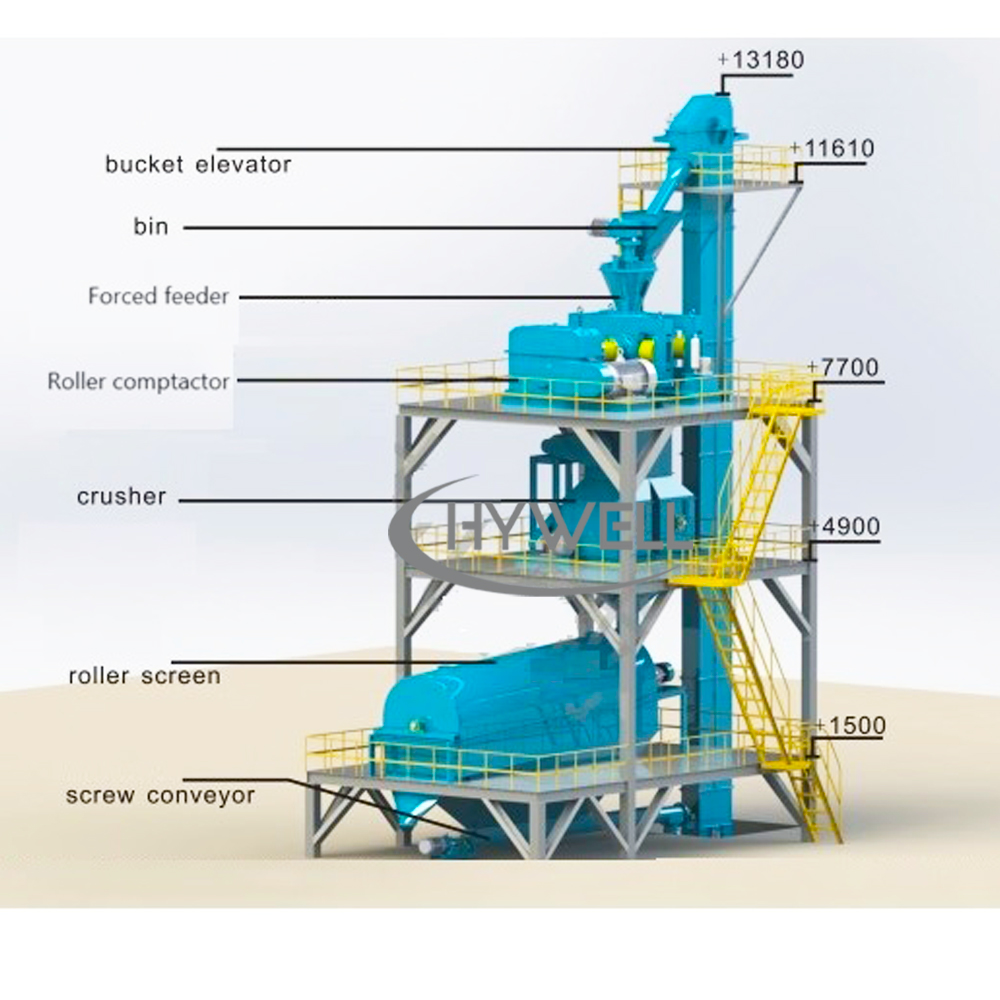
Proceslijn voor granulatiemachines met meerdere rollen
Een invoertrechter met mechanische trillingen, automatische bediening en timingtrilling.
het maakt gebruik van variabele frequentiesnelheidsregeling om de voedingsnauwkeurigheid te garanderen.
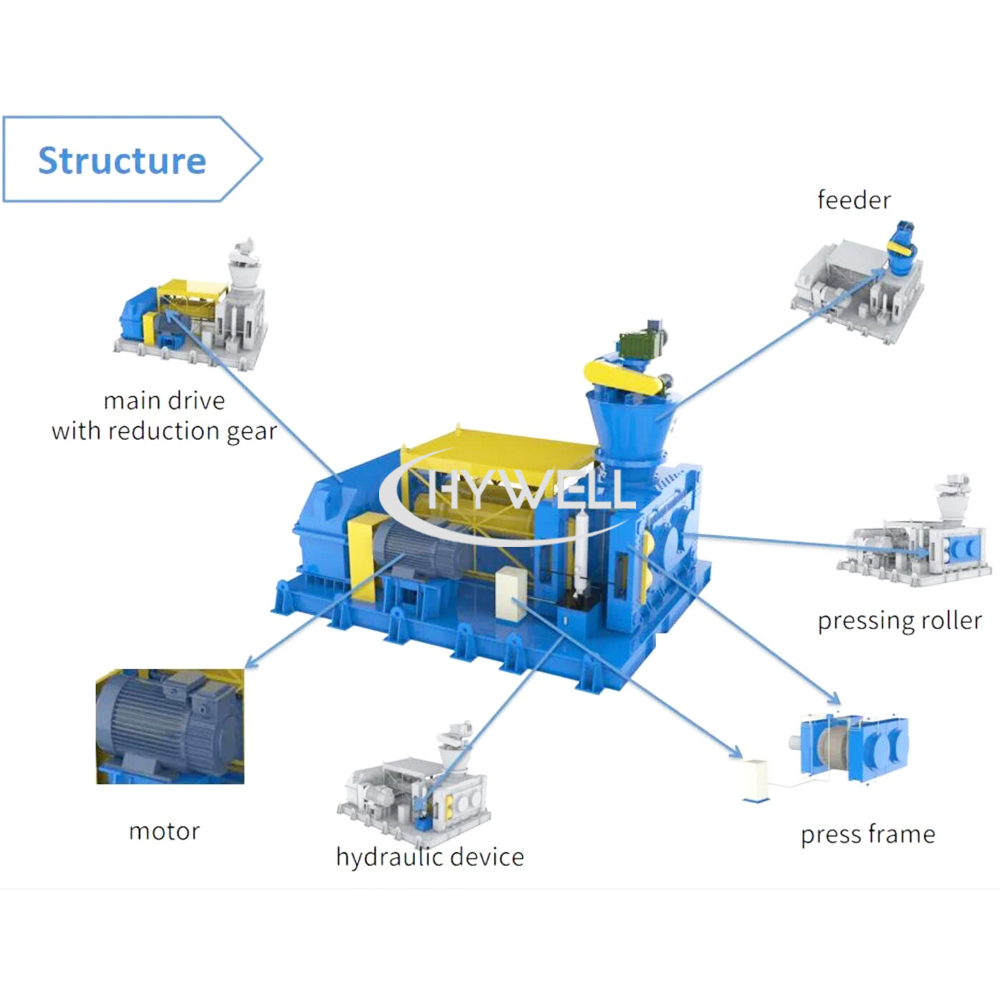
Het bestaat uit een motor met variabele frequentiesnelheid, een conische spiraal, een conische trechter met roerbladen en een voedingspoortcombinatie. Zijn functie is het verder voltooien van de ontgassing en het uitvoeren van druktoevoer. Ontgassen is om de deeltjes compacter te maken door de granuleermachine van de rollenpers,
Het bestaat uit linker en rechter vaste lagerzittingen en glijdende lagerzittingen, framestructuur, twee gelegeerde stalen rollen, twee hydraulische cilinders en een elektrisch automatisch pompstation, evenals een speciaal verloopstuk met hard tandoppervlak en de hoofdmotoreenheid.
De breek- en granulatiekamer van een droge rollenpersgranulator bestaat uit een hakkast, een hakspindel en een speciaal roterend mes. De motor drijft de hoofdas aan om met hoge snelheid te roteren om de geëxtrudeerde materialen tot korrels te vermalen.
Uitgerust met een anti-verstoppingssysteem om het reinigen van het scherm te vergemakkelijken. Het gebroken poeder uit de breker wordt door de machine gezeefd tot korrelvormige producten en gerecycled poeder.
Niet-gekwalificeerde poedervormige materialen worden naar de voerlift getransporteerd.
De bovenste en onderste tandwielen hebben een geassembleerde structuur en worden gebruikt om materialen te transporteren.
Het is samengesteld uit een elektrische schakelkast, snelheidsregelaar voor frequentieomzetting, ampèremeter, voltmeter, indicatielampje, knopschakelaar, spanningsomzettingsschakelaar en andere elektrische componenten. Alle elektrische apparaten worden centraal aangestuurd en bediend.
Het productieproces van een complete set productielijnapparatuur voor extrusiegranulatie met dubbele rol omvat over het algemeen:
Mengen en roeren van grondstoffen → pletten - extrusie - zeven - elektronische kwantitatieve verpakking.
Neem als voorbeeld de korrelvormige kaliumsulfaatproductielijn met de DG-650 granulator als kern.
1. Voed de productielijn volgens verschillende verhoudingen van materialen via bandstroomschalen, spiraalstroomschalen, verlies-in-gewichtsschalen en andere batchingapparaten;
2. De materialen die in een vaste verhouding de productielijn binnenkomen, komen de voorverwarmde trommeldroger binnen via transportapparatuur zoals transportbanden, ondergaan een voorlopige droging en gaan vervolgens de volgende stap in (deze stap wordt bepaald op basis van het vochtgehalte van de specifieke materialen. Sommige materialen hebben deze droogapparatuur niet nodig); omdat het mengen van verschillende materialen ook tijdens het droogproces van de trommeldroger tot stand komt. Als het vochtgehalte van het materiaal laag is en het droogproces niet nodig is, moet een poedermixer worden toegevoegd om de verschillende materialen gelijkmatig te mengen voordat doorgegaan wordt naar de volgende stap.
3. Na het voorlopig drogen komen de materialen of materialen uit de poedermixer de tabletteermachine met droge rollen binnen via transportapparatuur zoals schraper-emmerliften voor tabletteren;
4. De fysieke vorm van het materiaal na het invoeren van het snijden is veranderd. Op dit moment wordt het materiaal via transportapparatuur zoals emmerliften naar het volgende proces, de trilzeef, gestuurd. Nadat het materiaal de trilzeef is binnengegaan, wordt het poederachtige materiaal via de retourschraper weer teruggevoerd naar de DG650 droge walspersmachine en opnieuw in vellen omgezet. Tegelijkertijd gaan de materialen die succesvol zijn geplakt het volgende proces in;
5. De schilferige materialen die uit het trilscherm komen, komen de impactbreker binnen om te worden verpletterd;
6. De gebroken materialen worden naar het volgende proces gestuurd, een grove roterende zeef, via transportapparatuur zoals schrapers en emmerliften. In dit proces wordt een voorlopige screening uitgevoerd om materialen van geschikte grootte te selecteren en naar het volgende proces te gaan. Tegelijkertijd komen materialen met relatief grote afmetingen de retourschraper binnen en vervolgens de impactbreker voor secundair verpletteren;
7. De materialen met een geschikt volume die aanvankelijk door de roterende zeef zijn gezeefd, komen via de schraper de fijne roterende zeef binnen. Door dit proces worden de te kleine deeltjes in het materiaal eruit gezeefd en via de retourschraper weer naar de DG650 gestuurd. Rebanderen in de droge walslijmmachine;
8. Op dit moment komt de volumegrootte van het materiaal relatief overeen met de grootte die we nodig hebben. Het komt de transferpolijstmachine binnen via riemen, emmerliften en andere apparatuur om het oppervlak van de materiaaldeeltjes te polijsten;
9. De gepolijste deeltjes (gemengd met gepolijst poeder in het midden) komen de zeef binnen voor fijne screening. Na het fijne zeefproces te hebben doorlopen, is het korrelige materiaal dat eruit komt de benodigde korrelvormige kaliumsulfaatmeststof en wordt het tegelijkertijd door de fijne zeef gezeefd. Het verwijderde poeder komt via de retourschraper weer in de DG-650 tabletteermachine met droge rollen en wordt opnieuw gepelletiseerd;
10. Het korrelige materiaal dat uit de fijne zeef komt, is het eindproduct. Op dit moment moet het de verpakkingsmachine betreden voor het verpakken en naaien van zakken;
11. Nadat kaliumsulfaat is verpakt, gaat het het laatste proces van robotpalletiseren in. Via de palletiseerrobot worden de door de productielijn geproduceerde materialen netjes op de pallet verpakt en vervolgens met een vorkheftruck opgeslagen;
Het bovenstaande proces is in feite een volautomatische productielijn voor korrelvormige kaliumsulfaatmeststof. Het besturingssysteem van deze productielijn is volledig geïntegreerd en wordt uniform aangestuurd en bestuurd door het masterbesturingssysteem in de centrale controlekamer. Het besturingssysteem wordt bestuurd door een programmeerbare De controller (PLC) bestuurt het gehele proces en is uitgerust met een hostcomputer als drager voor mens-machine-uitwisseling. Tegelijkertijd zijn de noodzakelijke proceskoppelingen uitgerust met frequentieomvormers voor dynamische aanpassing, waardoor uiteindelijk de gehele productielijn een optimale productie-efficiëntie kan bereiken;
Het gebruik van een vergroot speciaal reductiemiddel met dubbele as en trommelkoppeling kan de rollen en hoofdlagers effectief beschermen tegen schade, de transmissie-efficiëntie verbeteren en de productopbrengst verder verhogen.
Het nieuwe frame, ontworpen met geoptimaliseerde berekeningen op basis van ergonomie, is uitgerust met een grote deurstructuur dicht bij de rollen en een werkplatform bovenaan dat gemakkelijk te bedienen is door het personeel en volledig voldoet aan de eisen van de klant op het gebied van veiligheid, betrouwbaarheid en gemakkelijk onderhoud van de apparatuur.
Het rollichaam van de kunstmestgranuleermachine is integraal gesmeed uit hoogwaardig gelegeerd staal en is breed aanpasbaar aan verschillende complexe materiaalomstandigheden. Bij het ontwerp van de slijtvaste laag op het roloppervlak hebben we de wet van de diepte van grote mechanische spanning onder de knie, gebaseerd op de Hertziaanse contacttheorie en de pure elasticiteitstheorie, en hebben we op wetenschappelijke wijze de materialen van de anti-scheurlaag, overgangslaag en slijtvaste laag gecombineerd, evenals de hardheid. Verbeteringen in matching- en warmtebehandelingsprocessen hebben de anti-scheur- en slijtvastheid van het roloppervlak aanzienlijk verbeterd. Het roloppervlakpatroon, dat werd voltooid na herhaalde tests en vergelijkingen en profiteerde van de technische verbeteringen van andere componenten (zoals het toevoerapparaat), kan de intrekhoek van het materiaal evenwichtiger en stabieler maken en tegelijkertijd effectief de axiale kracht van de rol elimineren. Maak de apparatuur stabieler.
Het nieuw ontworpen voerapparaat is uitgerust met een instelklepplaat, waarmee u eenvoudig online aanpassingen kunt realiseren. De toevoeging van een luchtexpansiekamer kan de in het materiaal meegevoerde lucht soepel afvoeren en de beet van het materiaal tussen de rollen verbeteren. De technische verbetering van het invoerapparaat heeft ook direct geleid tot de verbetering van het roloppervlakpatroon.
Bij het ontwerp van het hydraulische systeem van de kaliumsulfaatgranuleermachine beschouwt Hywell het niet alleen als een krachtbron, maar zorgt het er ook voor dat het de functie heeft om de apparatuur te beschermen. Er zijn meerdere automatische beveiligingsfuncties ontworpen en het geoptimaliseerde hydraulische systeem zorgt ervoor dat de bewegende rol beter aanpasbaar is aan beweging, waardoor per ongeluk gemengde ijzerstukken effectief kunnen worden geëlimineerd en de veilige werking van de apparatuur kan worden beschermd.
De breker van de kaliumchloridegranulator is verdeeld in twee fasen, die de blokmaterialen die door de plaat worden gedrukt, tweemaal kunnen verpletteren. Het heeft drie breekkamers, waardoor het breekoppervlak aanzienlijk wordt vergroot. Daarom verbetert de breker effectief de breekefficiëntie en opbrengst.
Deze machine heeft de voordelen van kleine trillingen, laag geluidsniveau en lage eisen aan de sterkte van de ondersteuning. Het combineert de voordelen van cirkelvormige beweging, elliptische beweging en heen en weer gaande lineaire beweging. Het is ook uitgerust met een schermoppervlakreinigingsapparaat, zodat de machine een groot vermogen en een hoge zeefefficiëntie heeft. Hoog en laag stroomverbruik, flexibele installatie en eenvoudige schermvervanging.
De frequentieomvormer die de kwantitatieve feeder en de rollenpers bestuurt, vormt daartussen een gesloten regelsysteem. Op deze manier zal het granulatorbesturingssysteem zelf de kwantitatieve feeder en rollenpers bewaken en besturen via de PID van de frequentieomvormer zelf. Dankzij de snelheid van de hoofdmachine kunnen de twee te allen tijde een dynamisch werkevenwicht in de beste positie behouden, zodat de werkstroom van de hoofdmachine van de rollenpers altijd op de ingestelde werkwaarde wordt gehouden en stabiel en gelijkmatig werkt. Tegelijkertijd kan de dwangvoeding ook op elk moment kleine aanpassingen aan de snelheid maken. Hierdoor verkeert de walsgranulator altijd in de beste staat. Tegelijkertijd beschikt dit systeem ook over een wederzijdse omschakeling tussen handmatige bediening en automatische bedieningsmodi, voor een flexibele en gemakkelijke bediening.


 简体中文