简体中文
|


DG
HYWELL
8479899990
304/316L/Q235
Ķīmiskā viela / mēslojums
Jā
| Daudzums: | |
|---|---|
Parasti ir divu veidu pulvera granulēšanas tehnoloģijas: mitrā un sausā granulēšana. Sausā granulēšanas metode ietver produkta izspiešanu aglomerātos vai loksnēs, nepievienojot saistvielu, un pēc tam to sasmalcina un sijā sausos granulētos produktos. Mitrās metodes granulēšanai galvenokārt izmanto veltņus, diskus, kausēšanu, izsmidzināšanu un izsmidzināšanu.
Slapjā granulēšanā būtiska nozīme ir slapjā stiprībai, ko rada šķidrās saistvielas kapilārā iedarbība. In
sekojošā žāvēšanas stadijā ķīmiskā reakcija starp sastāvdaļām un izšķīdušo vielu kristalizācija rada cietus kristāla tiltus, kas piešķir daļiņām formu. Šīs tehnoloģijas reprezentatīvajā aprīkojumā ietilpst šķidrās slāņa granulators, augstas bīdes granulators , veltņi, šķidrināšanas ierīces utt.
Sausās ekstrūzijas granulēšanas tehnoloģija bez saistvielām ir ļoti konkurētspējīga tehnoloģija. Kopumā daļiņas neveido cietie tilti starp daļiņām, bet gan daļiņu stiprums, ko veido spēki starp molekulām. Šī spēka mazā attāluma dēļ daļiņām ir jābūt līdzīga izmēra, un ir nepieciešams ārējais spiediens. Spiediena paaugstināšanas metode var būt ekstrūzija (materiāla presēšana ar caurumiem ar fiksētu diametru) vai ekstrūzija (piespiežot abas materiāla puses), ja ekstrūzija notiek spraugā starp diviem pretēji rotējošiem veltņiem, process ir rullīšu blīvēšanas granulators. DG sērijas rullīšu presēšanas granulatorā tiek izmantota sausās rullīšu presēšanas tehnoloģija, lai pulverveida materiālus ar mitruma saturu ≤5% saspiestu pārslās vai blokos, un pēc tam tiek pakļauti drupināšanas, granulēšanas un sijāšanas procesiem, lai pārslas veidotu kunkuļos. Materiāls kļūst par granulētu materiālu, kas atbilst lietošanas prasībām. Veltņu blīvētāja granulēšanas mašīna galvenokārt paļaujas uz ārēju spiedienu, lai izspiestu materiālu caur spraugu starp diviem relatīvi rotējošiem veltņiem un piespiestu to saspiest gabalos. Velmēšanas procesā materiāla faktisko blīvumu var palielināt 1,5 līdz 3 reizes. Lai sasniegtu noteiktas daļiņu stiprības prasības.
DG sērijas rullīšu blīvētāju granulatoru sauc arī par granulatoru, ģipša brikešu mašīnu, brikešu mašīnu, ogļu granulatoru, kālija sulfāta granulatoru un kālija hlorīda granulatoru atbilstoši tā galvenajai izmantošanai.
DG sērijas rullīšu blīvētāja granulatoru sauc arī par sauso granulatoru, rullīšu granulatoru, dubulto rullīšu granulatoru, rullīšu presēšanas granulatoru un sauso granulēšanas mašīnu atbilstoši tā darba īpašībām.
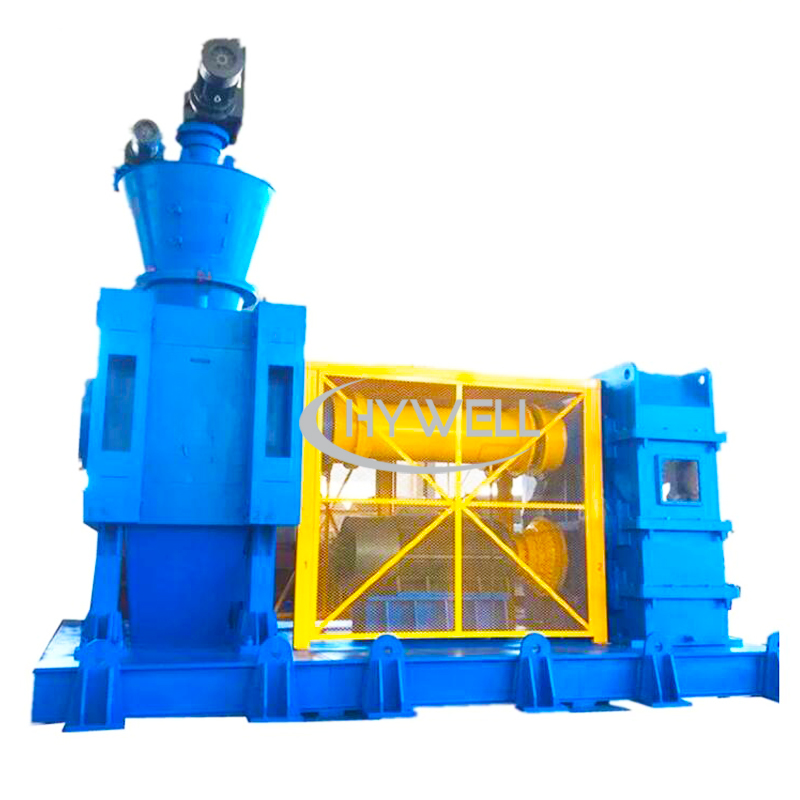
Veltņu blīvēšanas granulators
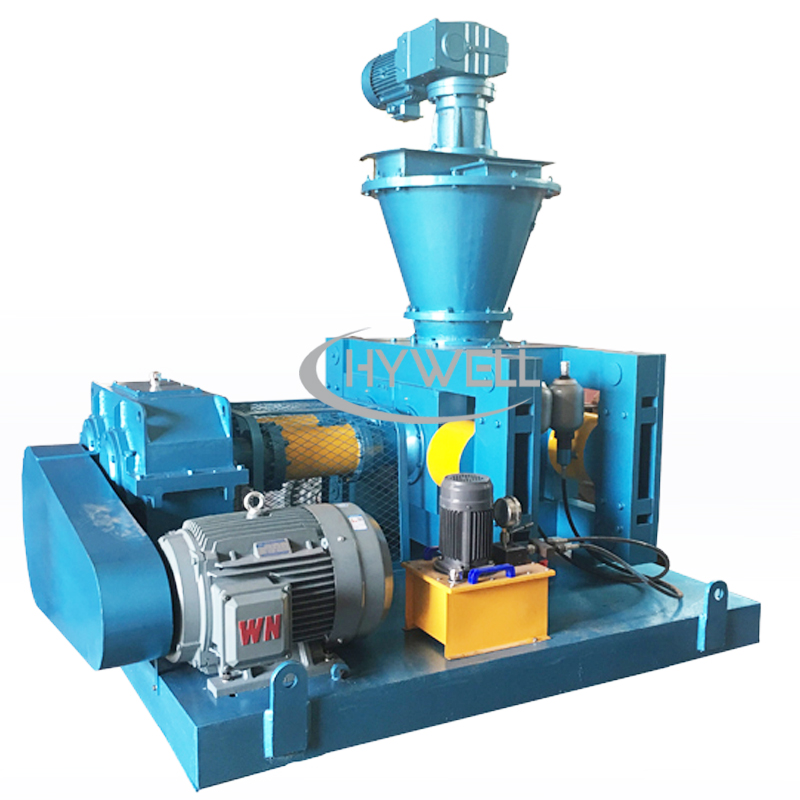
Veltņu blīvēšanas granulators
Granulētajam mēslošanas līdzeklim ir labas fizikālās īpašības; tas var samazināt noteiktu vietu un izmaksas loģistikā; tas nerada putekļus iekraušanas un izkraušanas laikā, neaglomerējas ilgstošas uzglabāšanas laikā, ir laba plūstamība un viegli izkliedējas mēslošanas laikā; tai var būt arī lēnas izdalīšanās loma, lai uzlabotu mēslojuma kvalitāti. Izmantošanas līmenis un uzlabota mēslojuma efektivitāte. Turklāt dažādu šķirņu, bet līdzīga izmēra granulētos mēslošanas līdzekļus var tieši sajaukt, lai iegūtu lētu kombinēto mēslojumu ar tādu pašu mēslošanas efektu kā kombinētajam mēslošanas līdzeklim.
Tomēr vienīgais ķīmisko mēslošanas līdzekļu sausās rullīšu granulēšanas trūkums, lai ražotu granulētu mēslojumu, ir tas, ka produkta forma ir neregulāras daļiņas. Tomēr neregulārā daļiņu forma neietekmē ķīmiskā mēslojuma izmantošanu, un var pievienot apgriešanas procesu, lai daļiņas vēl vairāk noapaļotu. Mēslošanas līdzeklim, kas ražots ar rullīšu blīvētāja sauso granulatoru, ir pietiekama izturība, mazāk putekļu, nav aglomerācijas, šaurs daļiņu izmēra sadalījuma diapazons un laba plūstamība. Mēslojums, kas ražots ar rullīšu ekstrūzijas granulāciju, ir plaši izmantots mehāniskajā mēslošanā ārvalstīs, pierādot, ka to daļiņu forma nebūs faktors, kas ietekmē ķīmiskā mēslojuma izmantošanu.
Atsevišķs mēslojums galvenokārt attiecas uz kālija sulfātu, kālija hlorīdu, dubulto superfosfātu, fosfāta pulveri, amonjaka sulfātu, amonija hlorīdu, kālija nitrātu un citiem pulveriem. Sausās granulēšanas mērķis ir iegūt 1–5 vai 2–4 mm spēcīgas mēslojuma daļiņas, kas ir piemērotas mehāniskai mēslošanai. Tāpēc mēslošanas līdzekļu rūpniecībā sausos veltņu granulatorus sauc arī par kālija sulfāta granulatoru, kālija hlorīda granulatoru, amonjaka sulfāta granulatoru un amonija hlorīda granulatoru.
Ja pulvera smalkums ir no 200 līdz 400 acīm, tas satur daudz gaisa, jo pulveris ir pārāk smalks, un jo mazāks ir tilpuma blīvums. Pēc tam dubulto rullīšu presēšanas granulatoram ir jāpievieno degazēšanas ierīce, lai panāktu veiksmīgu granulēšanu.
Salikto mēslošanas līdzekļu parastajā granulēšanas procesā tiek izmantota mitrā metode. Šī metode paredz, ka slapjās atsevišķās izejvielas vispirms jāsajauc un jāgranulē un pēc tam jāizžāvē. Enerģijas patēriņš ir augsts. Lielākā daļa enerģijas tiek izmantota žāvēšanas sistēmā, un tiek izmantota tikai neliela daļa. Piemērots liela izmēra daļiņu sasmalcināšanai un transportēšanai. Slapjos procesos žāvēšanas process ir ļoti svarīgs, jo daļiņu iekšpusē esošais mitrums ir jāizžāvē. Sausās velmēšanas metodi izmanto kombinētā mēslojuma ražošanai, kas ļauj izvairīties no dārga žāvēšanas procesa. Mēslošanas līdzekļu rūpniecība rullīšu blīvēšanas granulatoru sauc arī par NPK granulatoru un kombinētā mēslojuma granulatoru. Tās priekšrocības: ① Samazināt ražošanas izmaksas un enerģijas patēriņu; ② Var būt ļoti elastīgs, lai ražotu dažādu formulu kombinētos mēslošanas līdzekļus; ③ Augsta daļiņu izturība.
Saliktā mēslojuma ražošanas princips ar sauso rullīšu presēšanu ir aptuveni tāds pats kā viena mēslošanas līdzekļa ražošanai, taču kombinētā mēslojuma sausajai granulēšanai ir savas īpatnības. Galvenais iemesls ir tas, ka kompleksajā mēslojumā ir slāpekļa mēslojums. Piemēram: Urīnvielai ir zems kušanas punkts un tas ir ļoti higroskopisks. Superfosfāts stresa laikā mēdz mainīties. Ja šo divu sastāvdaļu saturs kombinētā mēslojuma formulā ir liels, tas ļoti nelabvēlīgi ietekmēs kombinētā mēslojuma granulāciju. Tāpēc slāpekļa, fosfora un kālija sajaukšanas attiecība ir ļoti svarīgs faktors slāpekļa, fosfora un kālija granulatora ražošanas līnijā.
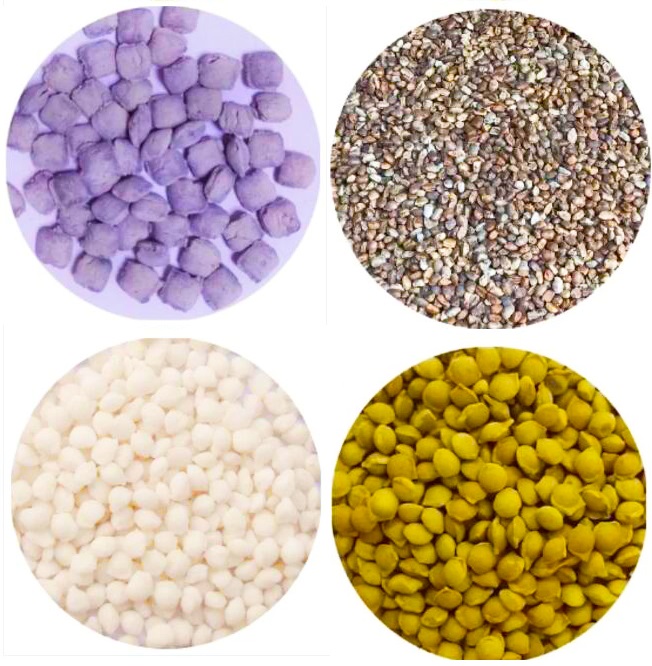
Veltņu blīvēšanas granulēšana
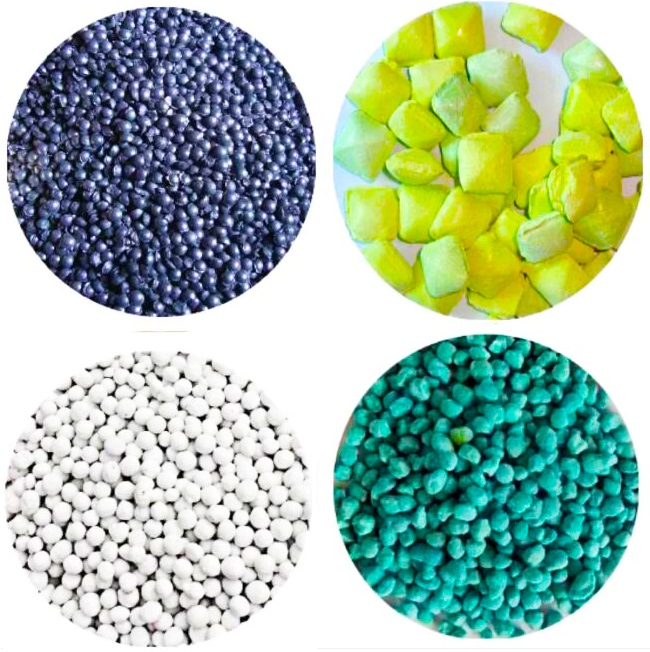
Veltņu blīvēšanas granulēšana
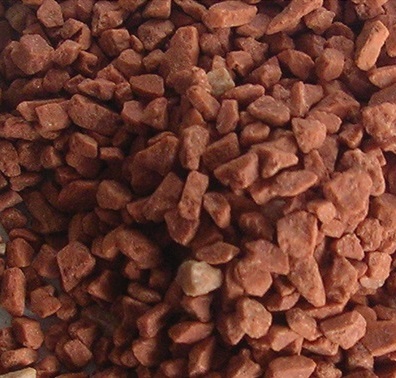
Veltņu blīvēšanas granulēšana
Litie pelni ir vulkānisko pelnu materiāls. Tā priekšrocības ir augsta potenciālā aktivitāte, laba minerālvielu ķīmiskā stabilitāte, smalkas daļiņas un maz kaitīgu vielu, un tas var uzlabot betona vai javas fizikālās īpašības. Akmeņogļu fizikālo īpašību dēļ pulverveida ogles būtībā nešķīst ūdenī, un pulverveida ogļu daļiņas ir ļoti smalkas, un starpmolekulārais spēka attālums ir īss, kas ļoti apgrūtina ogļu pulveri. Jāpievieno saistviela, un pulverveida ogļu granulēšanas saistviela ir akmeņogļu darva.
Pulverveida ogļu granulators galvenokārt ražo divu veidu pulverveida ogles: 8-50 mm briketes un 2-6 mm aktivēto ogli.
Sausās presēšanas granulēšana saspiež pulverveida ogles formas oglēs, un formas ogļu bloku diapazons ir 8–50 mm vai pat lielāks.
Aktīvās ogles ražošanas priekšrocība, veidojot pulverveida ogles noteiktā daļiņu diapazonā, ir tā, ka tā palielina porainību un īpatnējo virsmas laukumu, tādējādi ievērojami uzlabojot aktīvās ogles adsorbcijas spēju. Tāpēc mēs bieži veidojam pulverizētas ogles neregulārās daļiņās diapazonā no 2 līdz 6 mm un pēc tam aktivizējam tās, lai ražotu aktivēto ogli un izmantotu kā metalurģijas izejvielas.
Vides aizsardzības prasības kļūst arvien augstākas. Lai izpildītu vides aizsardzības prasības, daudzi ķīmiskās ražošanas uzņēmumi uzlabo darbinieku darba vidi un samazina putekļu piesārņojumu. Tajā pašā laikā pakārtotajās nozarēs, kas saistītas ar smalkām ķimikālijām, piemēram, mašīnām, elektroniku, automobiļiem, celtniecību un informāciju, par nozares attīstības tendenci ir kļuvusi arī ķīmisko produktu granulēšana, piemēram, dažādas piedevas, antioksidanti un degšanas paātrinātāji, kas ražoti pēc tam, kad ir plaši izmantotas sausās granulēšanas desikanti, sniega kausēšanas līdzekļi un metalurģijas piedevas.
Piemēram, antioksidanti, nātrija cianīds, nātrijs, ciānskābe, cinka oksīds, svina oksīds, kālija karbonāts, stroncija karbonāts, kalcija hlorīds, kalcija hidrogēnfosfāts, nātrija metasilikāts, kriolīts, alumīnija fluorīds, baltais ogle, kalcija alumināts, karnalīts, pulveris, fosfors utt.
Materiāla nosaukums |
Mašīnas modelis |
Daļiņu izmērs (mm) |
Izlaide (kg/h) |
Kālija hlorīds |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Kālija sulfāts |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
NPK kompleksais mēslojums |
DG360, DG450, DG650, DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Kriolīts |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Amonija hlorīds, amonija sulfāts |
DG360, DG450, DG650, DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Cinka oksīds |
DG360, DG450, DG650, DG850 |
1,5-2,5 |
300-450 |
Nātrija cianīds |
DG360, DG450, DG650, DG850 |
1,5-5 |
800-900 |
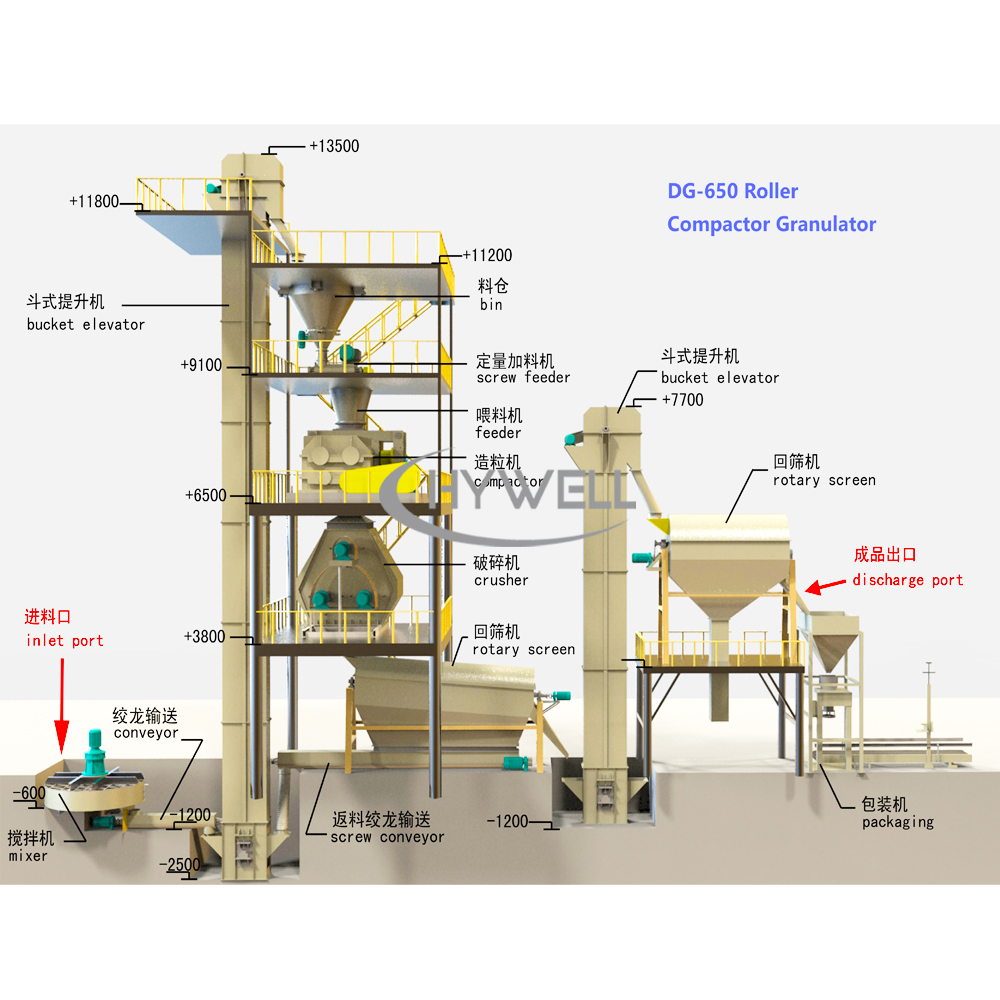
Veltņu blīvēšanas granulators DG-650
Veltņu blīvēšanas granulators DG-850
Modelis |
DG360 |
DG450 |
DG650 |
DG850 |
Ruļļa diametrs (mm) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Derīgs izmantojamais platums (mm) |
170-230 |
200-280 |
300-330 |
400-420 |
Veltņa ātrums (r/min) |
10-25 |
10-25 |
10-25 |
9-16 |
Piespiedu padeves jauda (kw) |
7.5 |
11 |
11 |
15 |
Akumulatora priekšspiediens (Mpa) |
6 |
8-10 |
8-10 |
10-14 |
Maksimālais velmētas loksnes biezums (mm) |
8 |
12 |
16 |
25 |
Rullētas loksnes izlaide (t/h) |
1300-2300 |
2500-3500 |
5000–7000 |
12 000–15 000 |
Gatavās produkcijas izlaide (t/h) |
1000-1300 |
2000-2500 |
3000-4300 |
5500–7500 |
Granulu izmērs (mm) |
2-5 |
2-5 |
2-5 |
2-5 |
Veltņa motora jauda (kw) |
37 |
55 |
90 |
220 |
Kopējā jauda (kw) |
55 |
90 |
175 |
400 |
Izmēru izmērs (m) (L*W*H) |
2,35x2x2,6 |
2,6x2,2x2,9 |
3,6x2,8x3,2 |
5x3,8x4,1 |
Kopējais svars (T) |
7 |
11 |
20 |
45 |
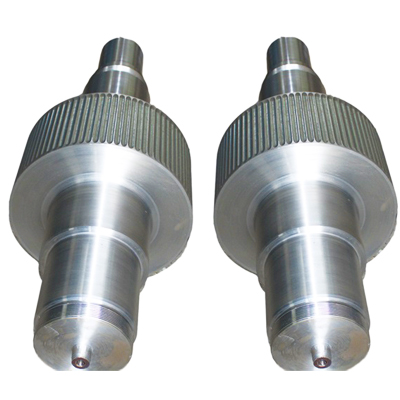
Veltnis
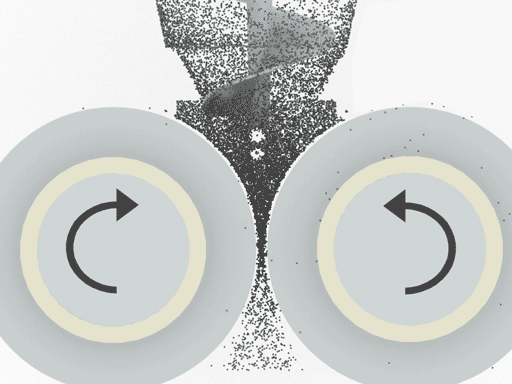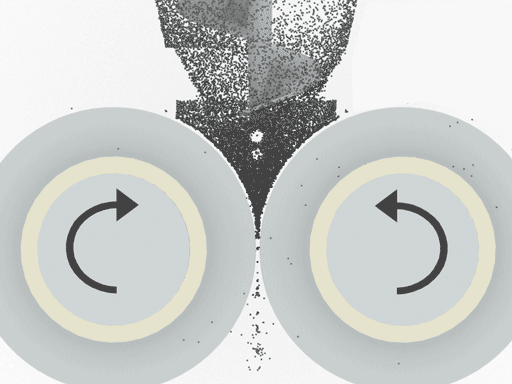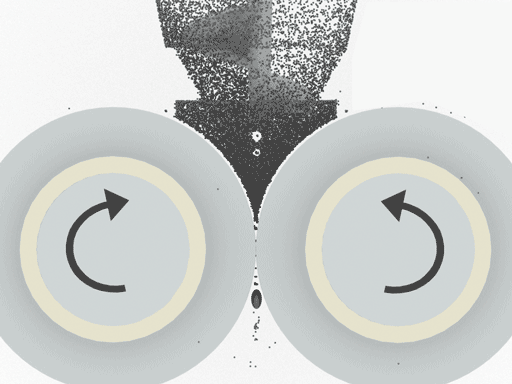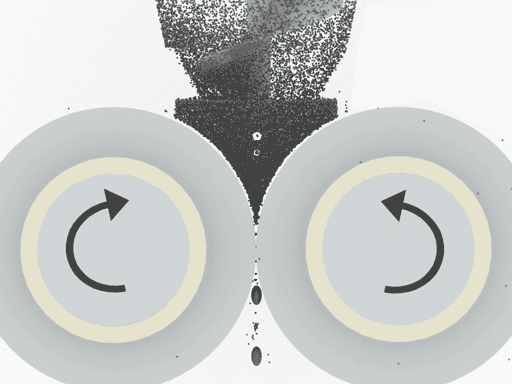
Veltņu granulators
Veltnis
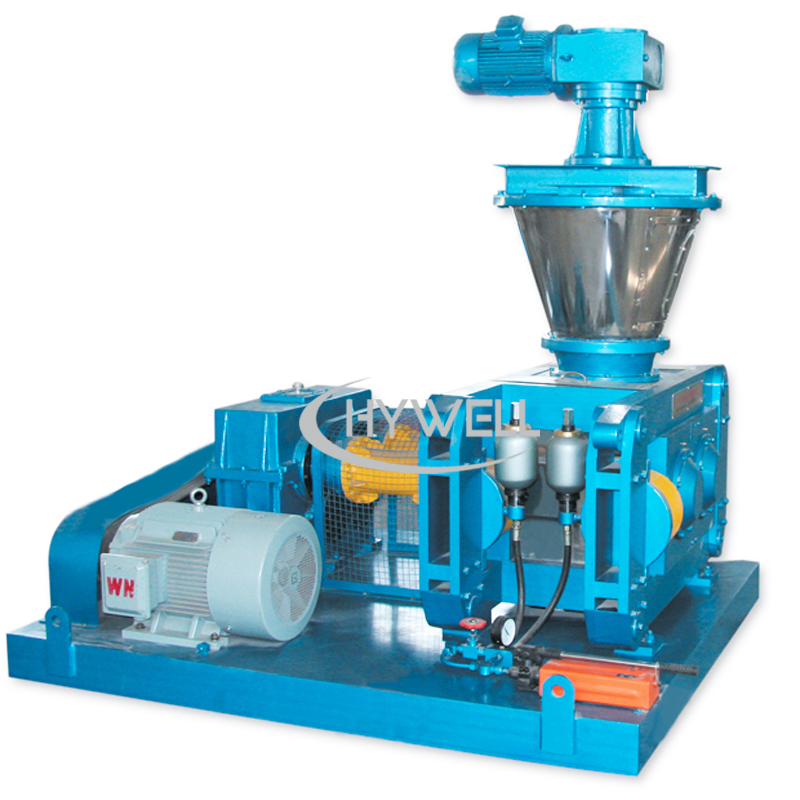
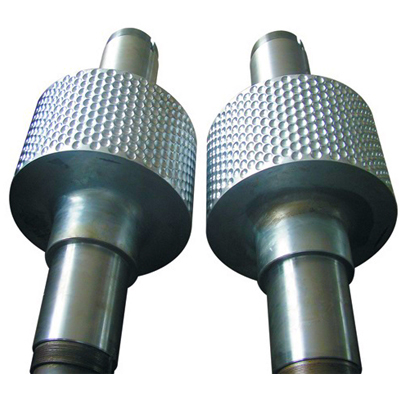
Caur kvantitatīvo padevēju padeves piltuvē vienmērīgi tiek ievadīti dažādi sausā pulvera materiāli. Pēc degaz�pulvera materiāli. Pēc degazēšanas un spirālveida priekšspiediena tie nonāk divos vienādos rullīšos. Veltņi griežas viens pret otru, un materiāli tiek iespiesti telpā starp diviem veltņiem. Mašīnā ir viens rullīšu gultņu sēdekļu komplekts. Rāmis nekustas, savukārt otrs rullīšu gultņu sēdekļu komplekts peld pa rāmja vadošajām sliedēm un tiek piespiests viens pret otru ar hidraulisko cilindru palīdzību. Uz ruļļa virsmas regulāri ir izvietoti daudzi vienādas formas un izmēra caurumi. Šajā laikā sausais pulverveida materiāls ar savu svaru un piespiedu padevi nepārtraukti un vienmērīgi nokļūst starp diviem veltņiem no augšas abiem veltņiem. Materiāls vispirms brīvi plūst, un pēc tam tiek velmēts pēc ieiešanas koduma zonā. Nepārtraukti griežoties veltnim, materiāla aizņemtā telpa pakāpeniski samazinās un tiek pakāpeniski saspiesta, sasniedzot maksimālo formēšanas spiedienu. Attīrīti pirksta formas gabaliņi nonāk granulatorā un tiek sasmalcināti ar rotējošu nazi. Sasmalcinātie materiāli nonāk granulatorā un iziet cauri velmējamajam nazim, lai daļiņas un daži pulverveida materiāli nonāk rotējošajā vibrējošajā sietā sijāšanai. Kvalificēta produkcija tiek nosūtīta uz gatavās produkcijas noliktavu pa konveijeru. Pulverveida materiāls zem sieta atkal tiek nosūtīts atpakaļ uz izejmateriālu tvertni caur konveijeru otrreizējai velmēšanai. Ekstrūzijas spēka lielumu var regulēt ar hidrauliskā cilindra spiedienu atbilstoši granulēšanas operācijas vajadzībām.
1. Materiāls ir spiests saspiest un veidot ar mehānisku spiedienu, nepievienojot mitrinātāju, un tiek garantēta produkta tīrība.
2. Sausais pulveris tiek tieši granulēts bez turpmākas žāvēšanas.
3. Granulām ir augsta izturība, un kraušanas īpatnējā smaguma palielināšanās ir nozīmīgāka nekā citām granulēšanas metodēm.
4. Tam ir liela darbības elastība un plaša pielāgošanās spēja. Daļiņu stiprumu var regulēt ar hidraulisko spiedienu.
5. Sistēma darbojas slēgtā ciklā, lai panāktu nepārtrauktu ražošanu.
6. Mainiet veltņa virsmas rievas formu, lai iegūtu loksnes, sloksnes un plakanus sfēriskus materiālus.
7. Apļveida darbība nodrošina nepārtrauktu ražošanu un augstu gatavās produkcijas izlaidi;
8. Kompakta struktūra, ērta apkope, vienkārša darbība, īsa procesa plūsma, zems enerģijas patēriņš, augsta efektivitāte un zems atteices līmenis.
9. Tas var kontrolēt vides piesārņojumu, samazināt pulvera atkritumu un iepakojuma izmaksas un uzlabot produktu transportēšanas iespējas.
10. Barošanas un barošanas ierīce pieņem mainīgas frekvences bezpakāpju regulēšanas vadību. Tam ir augsta automatizācijas pakāpe, un tas var realizēt vairāku mašīnu vadību, ko veic viena persona. Tam ir zemas darbaspēka intensitātes un ilgstošas nepārtrauktas darbības īpašības.
11. Galvenās transmisijas sastāvdaļas ir izgatavotas no augstas kvalitātes sakausējuma materiāliem. Nerūsējošā tērauda materiālu un citu virsmu sakausējumu ražošana ievērojami uzlabo nodilumizturību, izturību pret koroziju, izturību pret augstu temperatūru un spiediena izturību, nodrošinot mašīnai ilgu kalpošanas laiku.
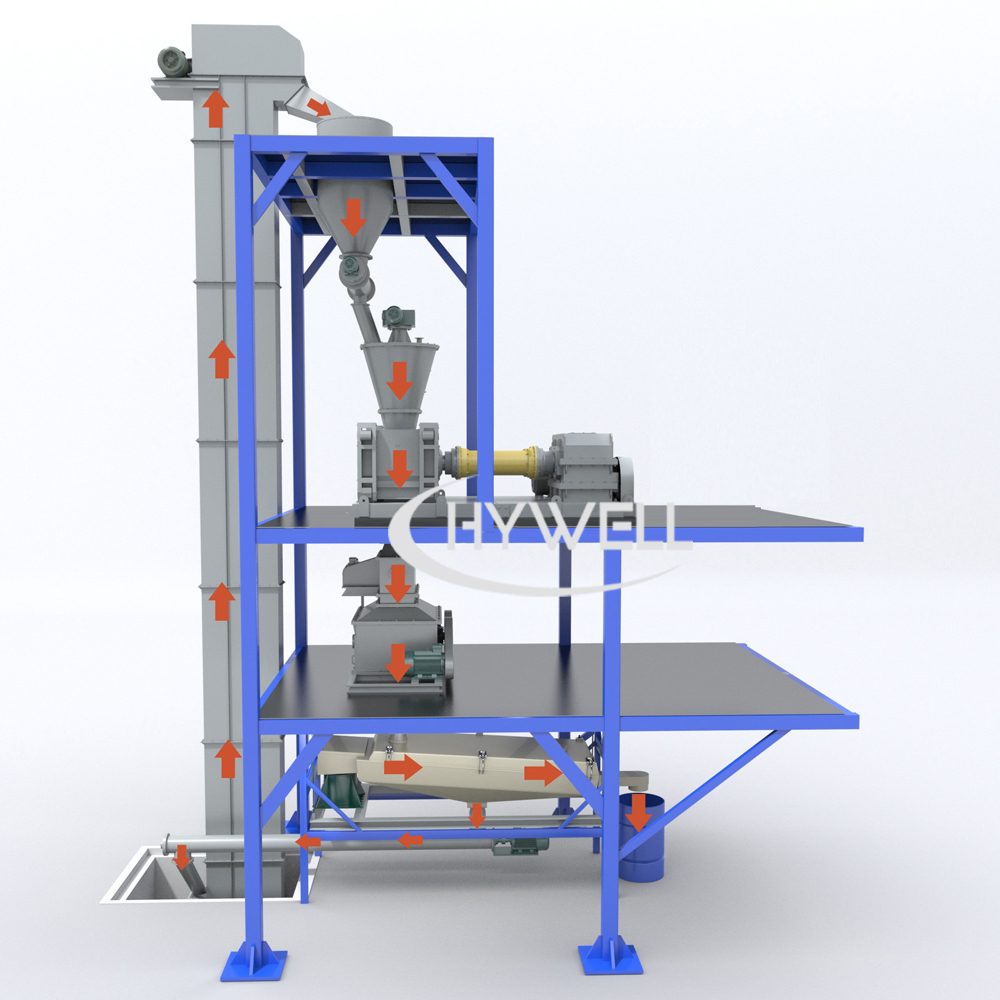
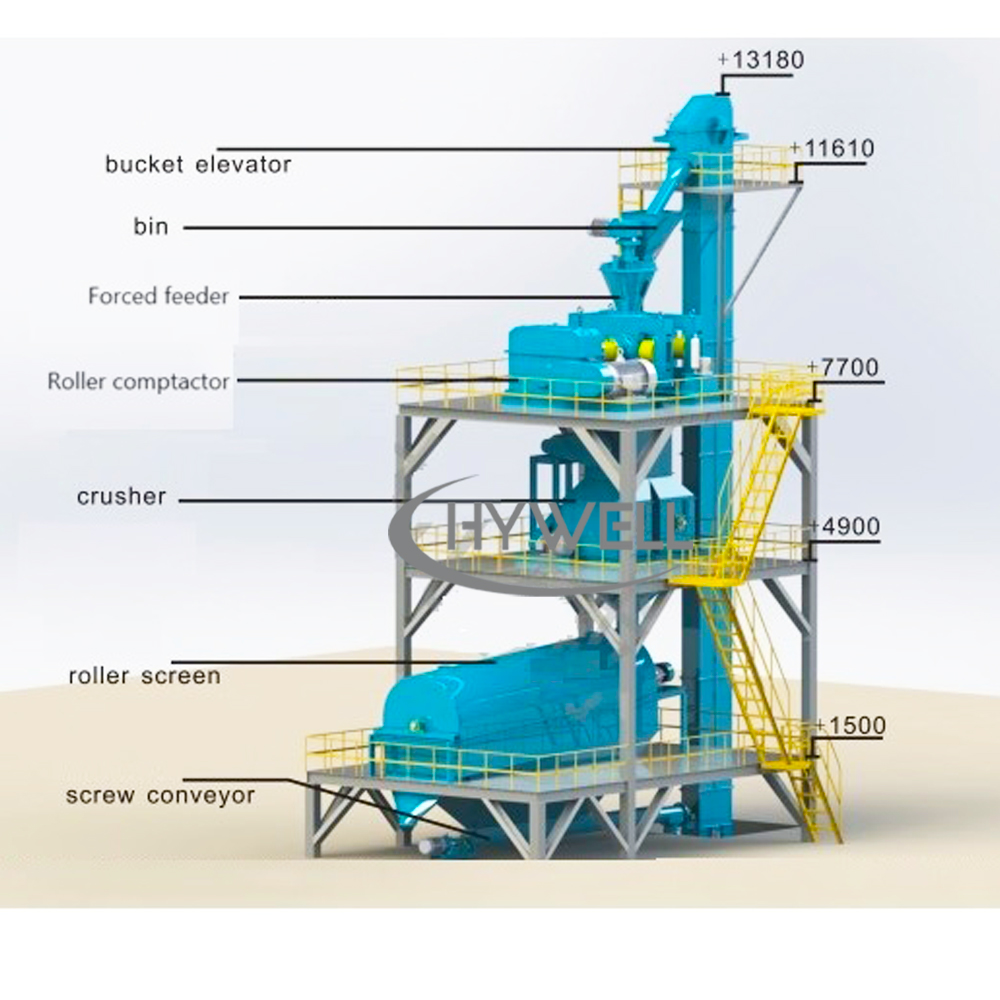
Šī nodaļa galvenokārt iepazīstina ar mūsu uzņēmuma dubulto rullīšu granulatora procesa plūsmu. Faktiski mēs galvenokārt sadalām sauso granulatoru vienā rullīšu granulēšanas procesa līnijā un pilnā vairāku rullīšu granulēšanas mašīnas līnijas projektā. Nākamajos rakstos mēs atsevišķi iepazīstinām ar dažāda veida procesu plūsmām.
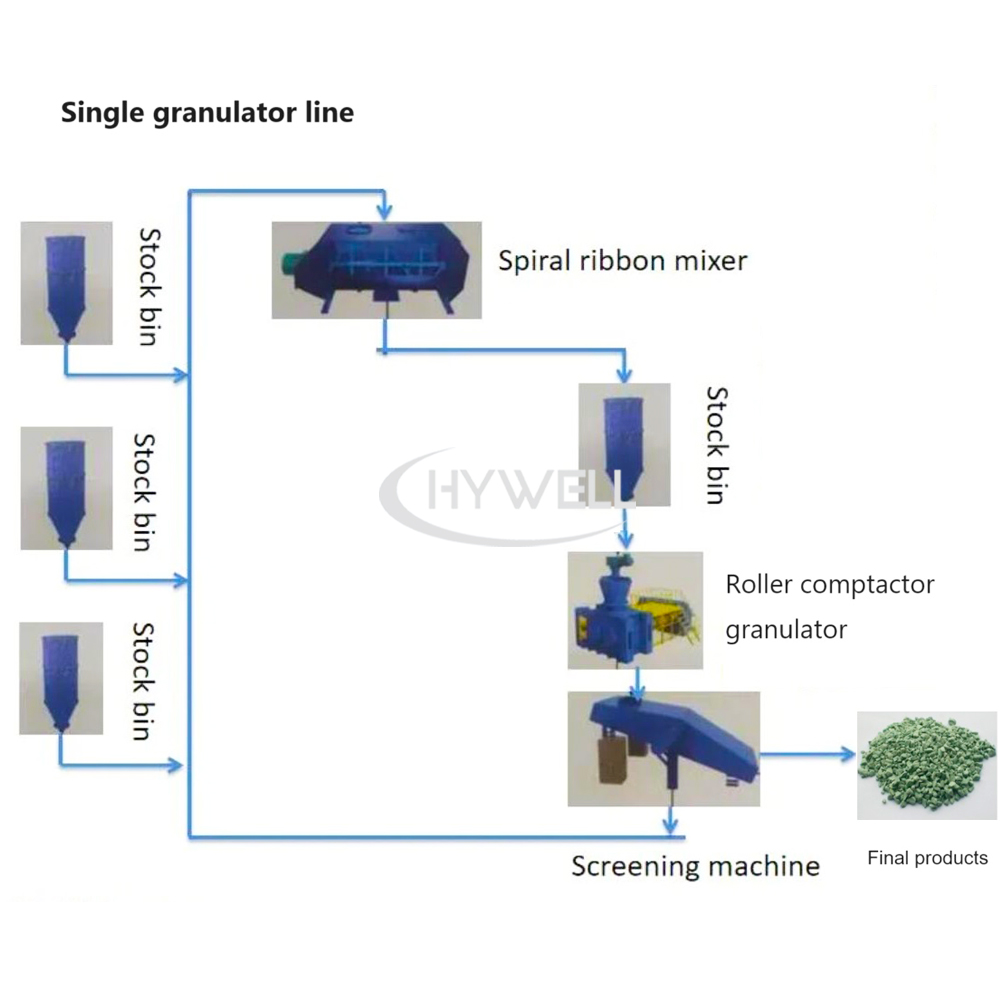
Vienas vienības rullīšu granulatora procesa līnija
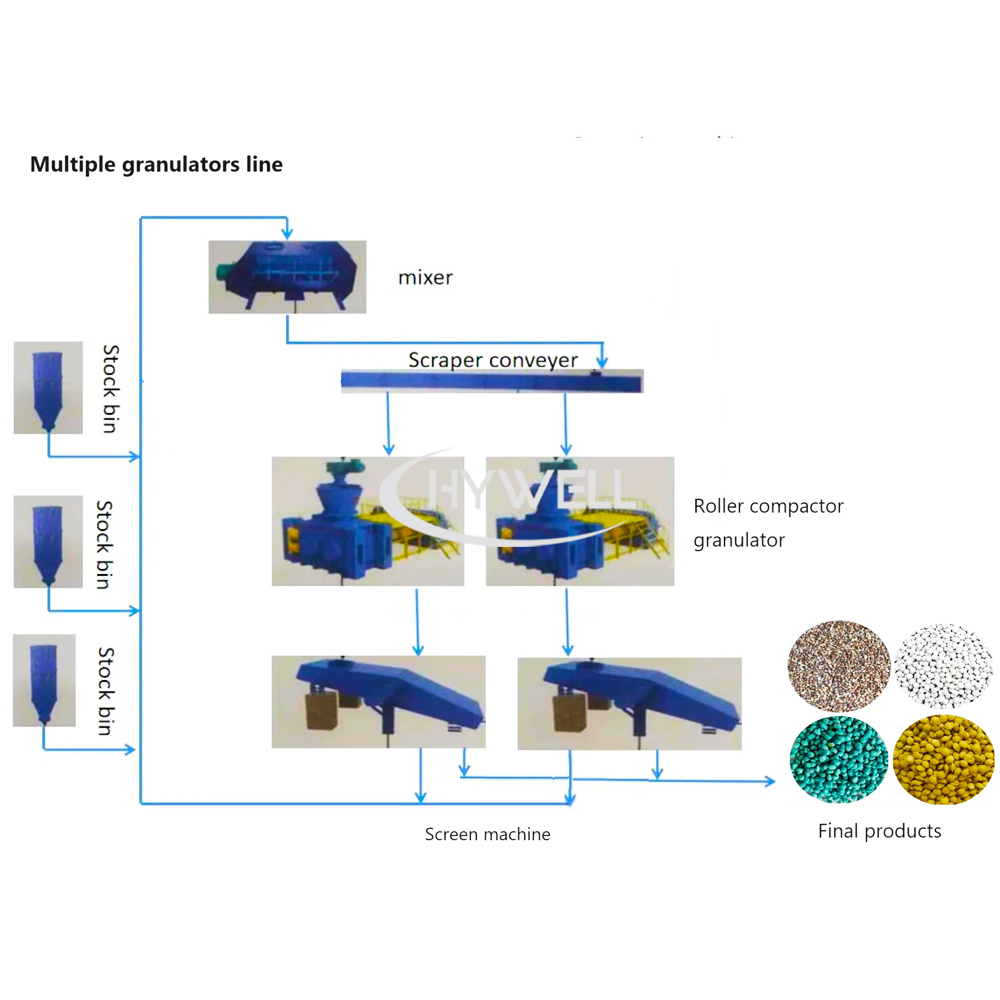
Vairāku rullīšu granulēšanas mašīnas procesa līnija
Padeves tvertne ar mehānisku vibrāciju, automātisku vadību un laika vibrāciju.
tā pieņem mainīgas frekvences ātruma regulēšanu, lai nodrošinātu barošanas precizitāti.
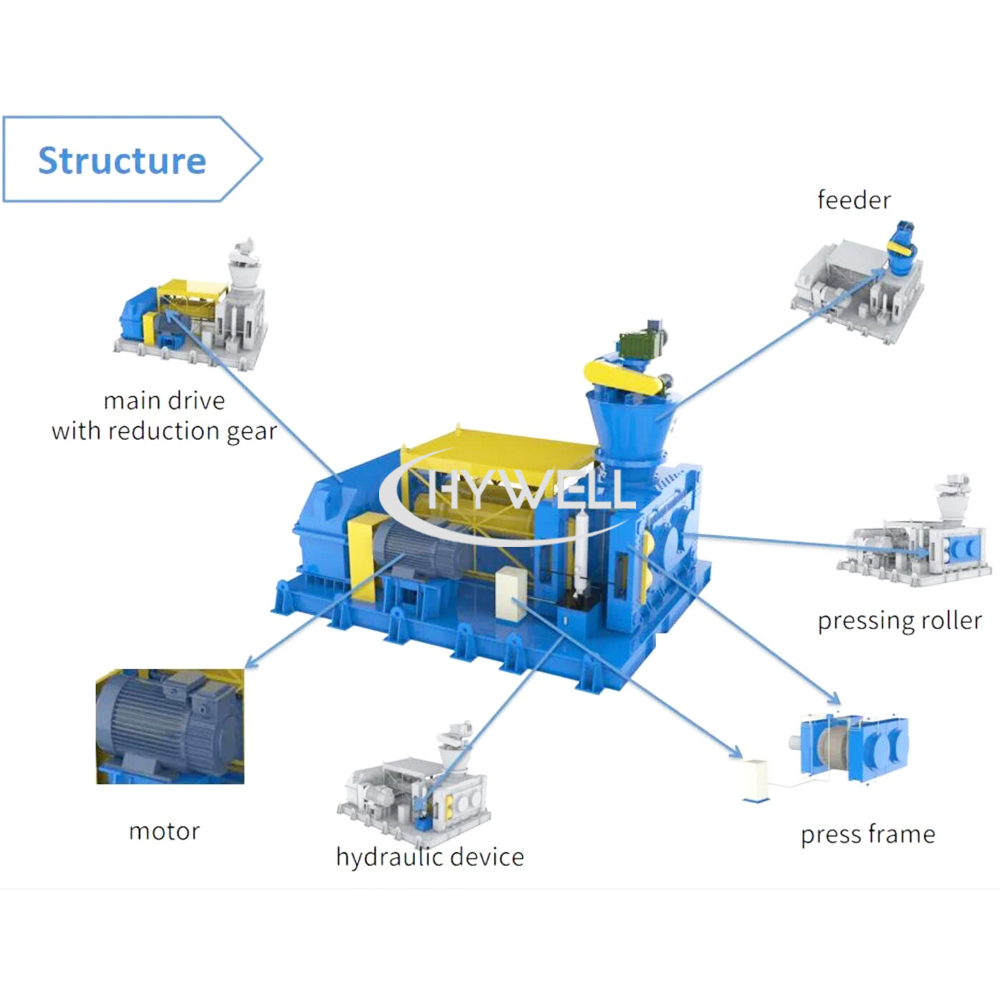
Tas sastāv no mainīgas frekvences ātruma motora, koniskas spirāles, koniskas tvertnes ar maisīšanas asmeņiem un padeves portu kombinācijas. Tās funkcija ir turpināt pabeigt degazēšanu un veikt spiediena padevi. Degasēšana ir paredzēta, lai daļiņas būtu kompaktākas, izmantojot rullīšu blīvētāju granulēšanas mašīnu,
Tas sastāv no kreisās un labās puses fiksēto gultņu ligzdām un bīdāmo gultņu ligzdām, rāmja konstrukcijas, diviem leģētā tērauda rullīšiem, diviem hidrauliskiem cilindriem un elektriskās automātiskās sūkņu stacijas, kā arī speciāla reduktora ar cietu zoba virsmu un galvenā motora bloka.
Sausā tipa rullīšu presēšanas granulatora smalcināšanas un granulēšanas kamera sastāv no smalcināšanas kastes, smalcināšanas vārpstas un speciāla rotējoša asmens. Motors virza galveno vārpstu, lai tā grieztos ar lielu ātrumu, lai sasmalcinātu ekstrudēto materiālu granulās.
Aprīkots ar pretaizsērēšanas ierīci, lai atvieglotu ekrāna tīrīšanu. No drupinātāja šķelto pulveri mašīna izsijā granulētos produktos un pārstrādātā pulverī.
Nekvalificēti pulverveida materiāli tiek transportēti uz barošanas liftu.
Augšējiem un apakšējiem ķēdes ratiem ir salikta struktūra un tie tiek izmantoti materiālu transportēšanai.
Tas sastāv no elektriskās vadības kārbas, frekvences pārveidošanas ātruma regulatora, ampērmetra, voltmetra, indikatora gaismas, pogas slēdža, sprieguma pārveidošanas slēdža un citiem elektriskiem komponentiem. Visas elektroierīces tiek kontrolētas un darbinātas centralizēti.
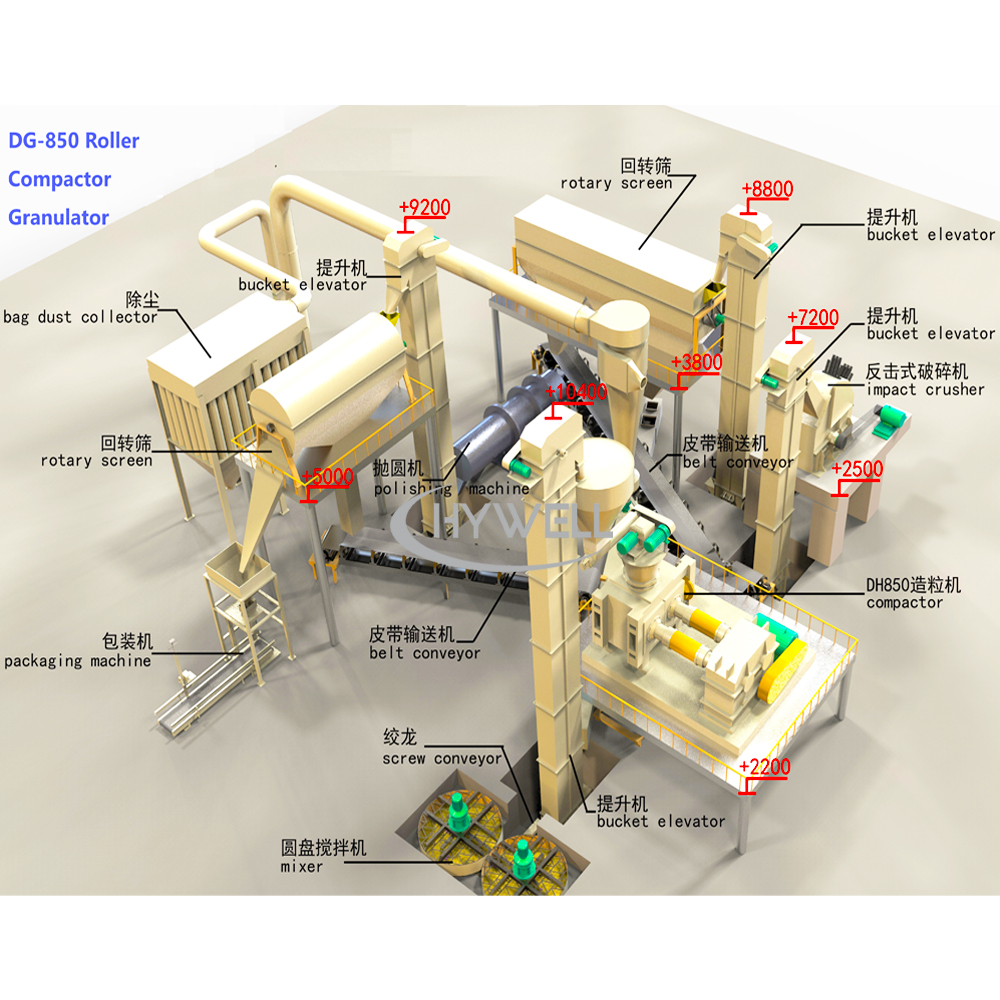
Divu rullīšu ekstrūzijas granulēšanas ražošanas līnijas iekārtu komplekta ražošanas process parasti ietver:
Izejvielu sajaukšana un maisīšana → drupināšana - ekstrūzija - sijāšana - elektroniskā kvantitatīvā iepakošana.
Kā piemēru ņemiet granulētā kālija sulfāta ražošanas līniju ar DG-650 granulatoru kā serdi.
1. Pabarojiet ražošanas līniju atbilstoši dažādām materiālu proporcijām, izmantojot lentes plūsmas svarus, spirālveida plūsmas svarus, svara zuduma svarus un citas dozēšanas ierīces;
2. Materiāli, kas noteiktā proporcijā nonāk ražošanas līnijā, caur konveijera aprīkojumu, piemēram, lentes konveijeriem, nonāk iepriekš uzkarsētā trumuļa žāvētājā, iziet iepriekšēju žāvēšanu un pēc tam nonāk nākamajā darbībā (šo soli nosaka atkarībā no konkrēto materiālu mitruma satura. Dažiem materiāliem šī žāvēšanas iekārta nav nepieciešama); jo dažādu materiālu sajaukšana tiek panākta arī bungu žāvētāja žāvēšanas procesā. Ja materiāla mitruma saturs ir zems un žāvēšanas process nav nepieciešams, pirms nākamās darbības veikšanas ir jāpievieno pulvera maisītājs, lai vienmērīgi sajauktu dažādus materiālus.
3. Pēc iepriekšējas žāvēšanas materiāli vai materiāli no pulvera maisītāja nonāk sausā rullīša tabletēšanas iekārtā, izmantojot konveijera aprīkojumu, piemēram, skrāpju kausu liftus tabletēšanai;
4. Materiāla fiziskā forma pēc ievadīšanas šķēlēs ir mainījusies. Šajā laikā materiāls tiek nosūtīts uz nākamo procesu, vibrācijas sietu, izmantojot transportēšanas aprīkojumu, piemēram, kausu liftus. Pēc tam, kad materiāls nokļūst vibrējošajā sietā, pulverveida materiāls caur atgriešanas skrāpi atkal tiks atgriezts DG650 sausā rullīšu presēšanas mašīnā un no jauna noklāts. Tajā pašā laikā materiāli, kas ir veiksmīgi ielīmēti, nonāk nākamajā procesā;
5. Pārslainie materiāli, kas izplūst no vibrējošā sieta, nonāk trieciena drupinātājā, lai tos sasmalcinātu;
6. Sasmalcinātie materiāli tiek nosūtīti uz nākamo procesu, rupjo rotējošo sietu, izmantojot transportēšanas aprīkojumu, piemēram, skrāpjus un kausu liftus. Šajā procesā tiek veikta sākotnējā pārbaude, lai izvēlētos piemērota izmēra materiālus un ievadītu nākamo procesu. , tajā pašā laikā materiāli ar salīdzinoši lieliem izmēriem nonāk atgriešanas skrāpē un pēc tam nonāk trieciena drupinātājā sekundārajai drupināšanai;
7. Materiāli ar piemērotu tilpumu, kas sākotnēji izsijāti ar rotācijas sietu, caur skrāpi nonāk smalkas kvalitātes rotējošajā sietā. Izmantojot šo procesu, materiāla pārāk mazās daļiņas tiek izsijātas un atkal nosūtītas uz DG650 caur atgriešanas skrāpi. Pārlīmēšana sausajā rullīšu līmēšanas mašīnā;
8. Šobrīd materiāla tilpuma izmērs ir relatīvi atbilstošs mums vajadzīgajam izmēram. Tas nonāk pārvietošanas pulēšanas mašīnā caur lentēm, kausu liftiem un citām iekārtām, lai pulētu materiāla daļiņu virsmu;
9. Pulētas daļiņas (sajauktas ar pulētu pulveri vidū) nonāk sietā smalkai sijāšanai. Pēc smalkās sijāšanas procesa iznākušais granulētais materiāls ir nepieciešamais granulētais kālija sulfāta mēslojums, un tajā pašā laikā to izsijā ar smalko sietu. Izņemtais pulveris caur atgriešanas skrāpi atkal nonāk DG-650 sausā rullīša tabletēšanas mašīnā un tiek atkārtoti granulēts;
10. Granulētais materiāls, kas izplūst no smalkā sieta, ir galaprodukts. Šajā laikā tas jāievada iepakošanas mašīnā maisiņu iepakošanai un šūšanai;
11. Pēc kālija sulfāta iepakošanas tas nonāk pēdējā robotu palešu veidošanas procesā. Izmantojot palešu robotu, ražošanas līnijas ražotie materiāli tiek kārtīgi iepakoti uz paletes un pēc tam novietoti noliktavā ar iekrāvēju;
Iepriekš minētais process būtībā ir pilnībā automātiska granulētā kālija sulfāta mēslojuma ražošanas līnija. Šīs ražošanas līnijas vadības sistēma ir pilnībā integrēta, un to vienmērīgi darbina un kontrolē galvenā vadības sistēma centrālajā vadības telpā. Vadības sistēmu kontrolē programmējams Kontrolieris (PLC) kontrolē visu procesu un ir aprīkots ar resursdatoru kā nesēju cilvēka un mašīnas apmaiņai. Tajā pašā laikā nepieciešamās procesa saites ir aprīkotas ar frekvences pārveidotājiem dinamiskai regulēšanai, galu galā ļaujot visai ražošanas līnijai sasniegt optimālu ražošanas efektivitāti;
Palielināta dubultvārpstas izejas īpašā reduktora un trumuļa savienojuma izmantošana var efektīvi aizsargāt rullīšus un galvenos gultņus no bojājumiem, uzlabot transmisijas efektivitāti un vēl vairāk palielināt produkta jaudu.
Jaunais rāmis, kas izstrādāts ar optimizētiem aprēķiniem, balstoties uz ergonomiku, ir aprīkots ar lielu durvju konstrukciju tuvu rullīšiem un augšējo darba platformu, kas ir ērta personāla darbībai, pilnībā apmierinot klientu prasības attiecībā uz iekārtu drošību, uzticamību un ērtu apkopi.
Mēslojuma granulēšanas mašīnas ruļļa korpuss ir kalts no augstas kvalitātes leģētā tērauda un ir plaši pielāgojams dažādiem sarežģītiem materiāla apstākļiem. Izstrādājot nodilumizturīgo slāni uz veltņa virsmas, mēs apguvām lielas mehāniskās spriedzes dziļuma likumu, pamatojoties uz Herca kontakta teoriju un tīrās elastības teoriju, un zinātniski apvienojām pretplīsuma slāņa, pārejas slāņa un nodilumizturīgā slāņa materiālus, kā arī cietību. Uzlabojumi saskaņošanas un termiskās apstrādes procesos ir ievērojami uzlabojuši virsmas pretplaisāšanu un nodilumizturību. Veltņa virsmas raksts, kas tika pabeigts pēc atkārtotiem testiem un salīdzinājumiem un guva labumu no citu komponentu (piemēram, padeves ierīces) tehniskiem uzlabojumiem, var padarīt materiāla ievilkšanas leņķi līdzsvarotāku un stabilāku un tajā pašā laikā efektīvi novērst veltņa aksiālo spēku. Padariet iekārtas darbību stabilāku.
Jaunizveidotā barošanas ierīce ir aprīkota ar regulēšanas vārsta plāksni, kas var viegli veikt regulēšanu tiešsaistē. Gaisa izplešanās kameras pievienošana var vienmērīgi izvadīt materiālā ieslodzīto gaisu un uzlabot materiāla sakodienu starp veltņiem. Padeves ierīces tehniskais uzlabojums ir tieši veicinājis arī veltņa virsmas raksta uzlabošanos.
Izstrādājot kālija sulfāta granulēšanas iekārtas hidraulisko sistēmu, Hywell to ne tikai uzskata par enerģijas avotu, bet arī nodrošina, ka tai ir iekārtas aizsardzības funkcija. Ir izstrādātas vairākas automātiskās aizsardzības funkcijas, un optimizētā hidrauliskā sistēma padara kustīgo veltni vairāk pielāgojamu kustībai, kas var efektīvi likvidēt nejauši sajauktus dzelzs gabalus un aizsargāt iekārtas drošu darbību.
Kālija hlorīda granulatora drupinātājs ir sadalīts divos posmos, kas var divreiz sasmalcināt loksnes nospiestos bloku materiālus. Tam ir trīs drupināšanas kameras, kas ievērojami palielina drupināšanas laukumu. Tāpēc drupinātājs efektīvi uzlabo drupināšanas efektivitāti un ražu.
Šīs mašīnas priekšrocības ir neliela vibrācija, zems trokšņa līmenis un zemas prasības atbalsta stiprībai. Tas apvieno apļveida kustības, eliptiskas kustības un abpusējās lineārās kustības priekšrocības. Tā ir aprīkota arī ar ekrāna virsmas tīrīšanas ierīci, tāpēc iekārtai ir liela jauda un augsta skrīninga efektivitāte. Liels, zems enerģijas patēriņš, elastīga uzstādīšana un vienkārša ekrāna nomaiņa.
Frekvences pārveidotājs, kas kontrolē kvantitatīvo padevēju un rullīšu presi, veido slēgta cikla vadības sistēmu starp tām. Tādā veidā pati granulatora vadības sistēma uzraudzīs un kontrolēs kvantitatīvo padevēju un rullīšu presi caur paša frekvences pārveidotāja PID. Galvenās mašīnas ātrums ļauj abiem vienmēr uzturēt dinamisku darba līdzsvaru vislabākajā pozīcijā, lai rullīšu presēšanas galvenās mašīnas darba strāva vienmēr tiktu uzturēta iestatītajā darba vērtībā un darbotos stabili un vienmērīgi. Tajā pašā laikā piespiedu barošana var arī veikt nelielas ātruma korekcijas jebkurā laikā. Rezultātā rullīšu granulators vienmēr ir vislabākajā darba stāvoklī. Tajā pašā laikā šai sistēmai ir arī savstarpēja pārslēgšanās starp manuālās vadības un automātiskās vadības režīmiem, lai panāktu elastīgu un ērtu darbību.


 简体中文