简体中文
दृश्य: 182 लेखक: साइट सम्पादक प्रकाशन समय: 2023-11-08 उत्पत्ति: साइट
ट्याब्लेटहरूले औषधिहरूबाट बनेको ट्याब्लेटको तयारीलाई जनाउँछ, र तयारी प्रविधिको माध्यमबाट उपयुक्त सहायकहरू। ट्याब्लेट संरचना: मूल औषधि, फिलर, शोषक, बाइंडर, स्नेहक, डिस्पर्सेन्ट, भिजाउने एजेन्ट, विघटनकारी, स्वाद, रंग सामग्री, र अन्य घटकहरू।
नयाँ औषधिको विकासमा ट्याब्लेटहरू रुचाइएको र सबैभन्दा व्यापक रूपमा प्रयोग हुने खुराक फारम हो। ट्याब्लेटको निर्माण प्रक्रियामा एपीआई प्रिट्रीटमेन्ट, डोजिङ, ग्रेन्युलेसन, ट्याब्लेट प्रेसिङ, कोटिंग र अन्य प्रक्रियाहरू समावेश छन्। ती मध्ये, दाना प्रक्रियाले सम्पूर्ण ट्याब्लेट उत्पादनमा धेरै महत्त्वपूर्ण भूमिका खेल्छ, जुन ट्याब्लेट प्रेसिंगको उत्पादन प्रक्रियामा सम्भावित समस्याहरू रोक्न र औषधिको गुणस्तर सुनिश्चित गर्न ठूलो महत्त्वको छ। उदाहरण को लागी, यदि दाना को प्रक्रिया मा जोडिएको बाइन्डर को मात्रा धेरै सानो छ र ग्रेन्युलहरु धेरै सुख्खा छन्, यसले ट्याब्लेट थिच्ने प्रक्रिया मा लोबहरु लाई नेतृत्व गर्नेछ; यदि ग्रेन्युलहरू धेरै भिजेका छन् भने, यसले टाँसिएको मुक्का, तुरट मुक्का, असमान दानाहरू निम्त्याउनेछ, र यदि दानाहरू धेरै कडा छन् भने, यसले विघटन र यस्तै कुराहरूलाई असर गर्छ। तसर्थ, ग्रेन्युलेसन प्रक्रियाको मुख्य बिन्दुहरूमा महारत हासिल गर्नु औषधि विकासकर्ताहरूको लागि अनिवार्य पाठ्यक्रम हो।
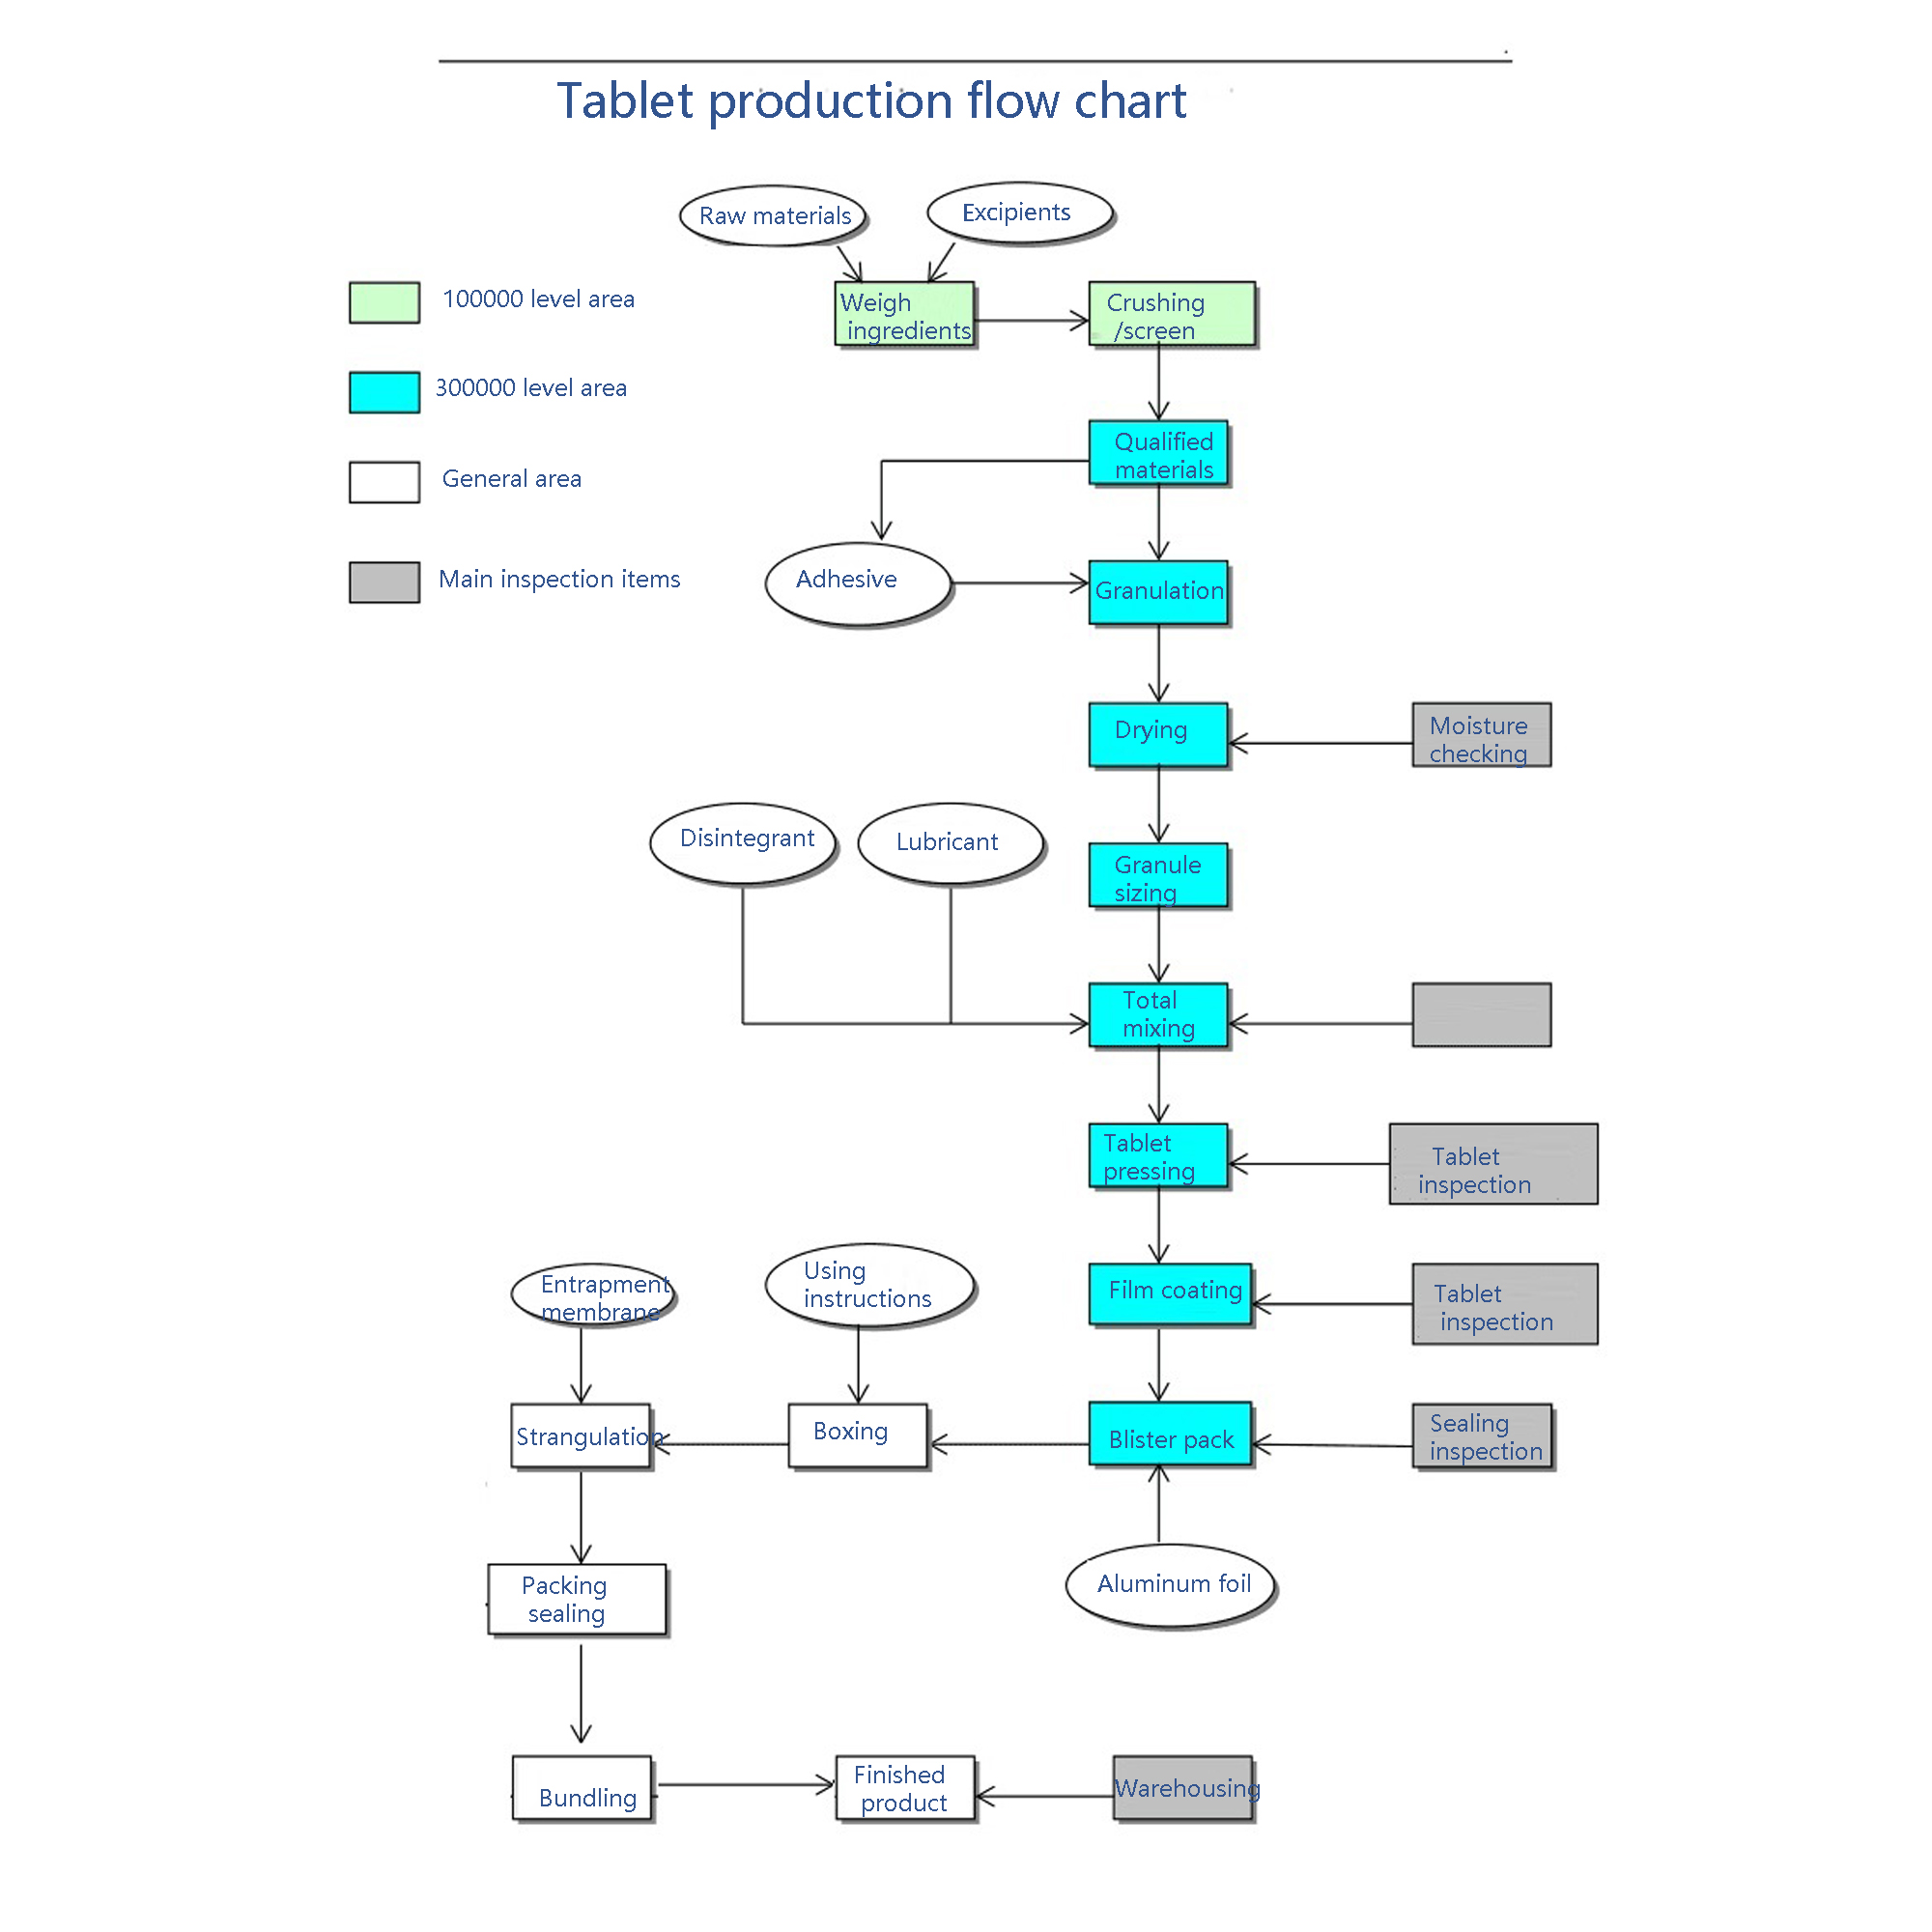
पाउडर ग्रेन्युलेसन प्रक्रियाहरूले निम्न मुख्य कोटीहरू समावेश गर्दछ।
- भिजेको दाना (सामान्यतया प्रयोग हुने प्रतिनिधि उपकरण हो उच्च कतरनी ग्रेन्युलेटर ): सामग्री + बाइंडर - भिजेको दाना - सुकाउने।
- ड्राई ग्रेन्युलेसन (सामान्यतया प्रयोग हुने प्रतिनिधि उपकरण रोलर कम्प्याक्टर ग्रेन्युलेटर हो): तातो-संवेदनशील सामग्री - फ्लेक्समा घुमाइएको - दानाहरूमा भाँचिएको
- फ्लुइडाइज्ड बेड ग्रेन्युलेसन (सामान्यतया प्रयोग हुने प्रतिनिधि उपकरण हो फ्लुइडाइज्ड बेड ड्रायर ग्रेन्युलेटर ): सामग्री तरलीकरण + बाइंडर एटोमाइजेशन- सुखाने - ग्रेन्युलेशन
- स्प्रे ग्रेन्युलेसन (सामान्यतया प्रयोग हुने प्रतिनिधि उपकरण स्प्रे ग्रेन्युलेटर हो): समाधानमा सामग्री + बाइन्डर - स्प्रे सुकाउने।
यो लेख मुख्यतया तपाईं संग छलफल गर्न चाहन्छ तरलीकृत बेड ग्रेन्युलेसन प्रक्रिया । फ्लुइडाइज्ड बेड ग्रेन्युलेसन भनेको कच्चा माल, ग्रेन्युलेसन, सुकाउने, र अन्य प्रक्रियाहरूको मिश्रण हो जुन ग्रेन्युलेसन कार्य कुशलतापूर्वक पूरा गर्न फ्लुइडाइज्ड बेड स्प्रे ग्रेन्युलेटरमा केन्द्रित हुन्छ।
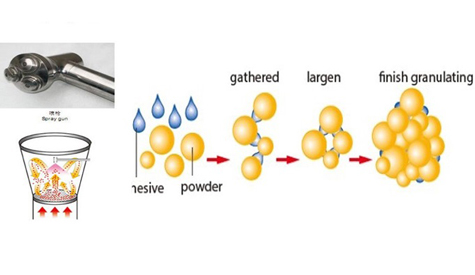
ग्रेन्युलेसनको सिद्धान्त निम्नानुसार नराम्रो छ: कच्चा र सामग्रीहरू बन्द फ्लुइडाइज्ड ओछ्यानमा, र तरलीकरण पाउडर मिश्रण प्राप्त गर्न हो। एटमाइजेसन दबाब र इंजेक्शन गतिको अवस्थामा बन्दुक स्प्रे गर्नुहोस्, र त्यसपछि कच्चा माल पाउडरमा तरल स्प्रे गर्नुहोस् र परमाणु कणहरू वरिपरि एटमाइज्ड थोपाहरू जम्मा गर्नुहोस्, कण आणविक सतहमा तरल थोपाहरूको निरन्तर इंजेक्शनले तरल पुल बनाउँछ, कणहरू र कण केन्द्रकहरू बीच एकसाथ जोड्नको लागि, कणहरू थप सुक्खा ग्रिडको बीचमा बढ्दै जान्छ। ठोस पुल गठन, अर्थात् छिद्रपूर्ण कणहरू गोल आकार पाउँछन्; तरल संतृप्तिको वृद्धि संग, कण आकार बिस्तारै बढ्छ, र porosity थप घट्छ। यो पनि एक तरल बेड स्प्रे granulator काम सिद्धान्त छ।
फ्लुइडाइज्ड बेड उपकरणहरू मुख्यतया डिह्युमिडिफिकेशन (वैकल्पिक), एक प्राथमिक फिल्टर, एक मध्यवर्ती फिल्टर, एक उच्च-तापमान उच्च-दक्षता फिल्टर (H13), सही तापक्रम नियन्त्रणको साथ एक हीटर, एक तल्लो कचौरा, ट्रली सहित चल उत्पादन कचौरा, एक फ्लुइडाइज्ड चेम्बर र एक्स्प्यानिङ सिस्टम, स्प्यानिङ चाम्बर र एक्सपेन्शन प्रणालीबाट बनेको हुन्छ। प्रणाली। यसको संरचना माथि देखि तल सम्म सिलिन्डर को तीन भाग मा विभाजित गर्न सकिन्छ: माथिल्लो सिलिन्डर सामान्यतया फिल्टर झोला भित्र स्थापित हुनेछ, मुख्यतया कम्पन धुलो हटाउनको लागि; मध्य सिलिन्डर एक बेलनाकार विस्तार कक्ष हो, सामग्री ट्यांक र विस्तार कक्ष पारस्परिक आन्दोलन मा माथिल्लो वायु प्रवाह र तल गुरुत्वाकर्षण मा सामाग्री, एक राम्रो तरलता अवस्था गठन गर्न तातो सुख्खा हावा मा निलम्बित कण; तल्लो सिलिन्डर चार्जिङ ट्याङ्की हो, यसरी सामग्री थपिएको छ। फ्लुइडाइज्ड बेड एक-स्टेप ग्रेन्युलेसनका धेरै फाइदाहरू छन्, जस्तै एउटै फ्लुइडाइज्ड बेड उपकरणमा पूरा हुने सामग्रीको मिश्रण, ग्रेन्युलेसन र सुकाउने, ठूलो संख्यामा परिचालन लिङ्कहरू घटाउने, उत्पादन समय बचत गर्ने; समान आकार, गोलो, तरलता, र राम्रो कम्प्रेसिबिलिटीको परिणामस्वरूप कणहरूको दायरा भित्र उपयुक्त प्रक्रिया प्यारामिटरहरू; राम्रो पाउडरको उडानबाट बच्न प्रभावकारी रूपमा बन्द गरिएका उपकरणहरू, औषधिहरूको बाह्य प्रदूषण रोक्न मात्र होइन, तर यसको साथ अपरेटरहरूको संख्या घटाउन पनि यसले औषधीको बाहिरी प्रदूषणलाई मात्र रोक्न सक्दैन तर अपरेटर र चिडचिडा वा विषाक्त औषधिहरू र सहायकहरू बीचको सम्पर्कको सम्भावना पनि कम गर्न सक्छ, जुन GMP आवश्यकताहरू अनुरूप छ। स्वचालनको उच्च डिग्री, विस्तार गर्न र पुन: उत्पादन गर्न सजिलो।
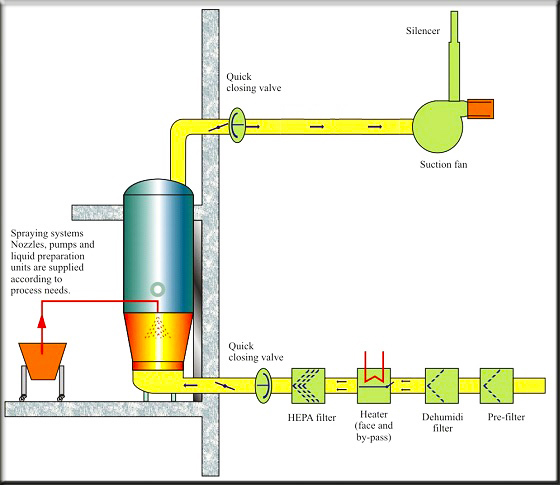
तरल ओछ्यान ग्रेन्युलेसनको इनलेट हावाको तापमान सामग्रीको प्रकृति र आवश्यक कणहरूको आकार अनुसार उपयुक्त दायरा भित्र नियन्त्रण गर्नुपर्छ। यदि बाइन्डरको विलायक इथानोल जस्ता जैविक विलायक हो भने, इनलेट हावाको तापक्रम पानी जस्ता विलायकको भन्दा थोरै कम हुनुपर्छ। अन्य प्यारामिटरहरू अपरिवर्तित बाँकी रहेको अवस्थामा, यदि इनलेट हावाको तापक्रम धेरै उच्च छ भने, यसले स्प्रे गरिएको टाँसिने थोपाहरूको समयभन्दा पहिले सुकाउने र वाष्पीकरण गर्न सक्छ, सामग्रीको भिजेको र पारगम्यता कम गर्दछ, तरल पुल बनाउँछ र एकता घटाउँछ, यसरी जम्मा गर्ने क्षमतालाई असर गर्छ, सानो भागको तापमान फारमको ठूलो आकार। तापक्रम-संवेदनशील सामग्रीहरूको प्रकृतिमा पनि परिवर्तन हुन सक्छ। इनलेट हावाको तापक्रम धेरै कम छ, जसले पाउडरको अत्यधिक भिजेको निम्त्याउनेछ, र केही सामग्री पाउडर एकअर्कासँग क्लस्टरमा जम्मा हुनेछ र भाँडाको पर्खालमा टाँसिनेछ र राम्रो तरलता अवस्था कायम राख्न सक्दैन, जसले गर्दा क्यान्ट फ्लुइड हुने सम्भावना बढी हुन्छ। विशिष्ट तापमान सेटिङहरू विभिन्न सामग्री र प्रक्रियाहरू अनुसार सेट गरिएका छन्।
फ्लुइडाइज्ड बेड वन-स्टेप ग्रेन्युलेसन टेक्नोलोजीमा इनलेट हावा वेगको चयन फ्लुइडाइज्ड बेड कणहरू सधैं राम्रो फ्लुइडाइजेशन अवस्थामा हुन्छन् भन्ने सिद्धान्तमा आधारित छ। राम्रो द्रवीकरण अवस्था मुख्यतया सामग्रीको नमी र वजनमा निर्भर गर्दछ। फ्लुइडाइज्ड बेड एक-स्टेप ग्रेन्युलेसनको प्रक्रियामा, सामग्रीको अवस्था सुक्खा पाउडर अवस्थाबाट भिजेको कणहरूमा र त्यसपछि सुक्खा कणहरूमा परिवर्तन हुन्छ, गति नियन्त्रण इन्भर्टरद्वारा ग्रेन्युलेसनको राम्रो अवस्था सुनिश्चित गर्न फ्यानको गति निरन्तर समायोजन गर्न आवश्यक छ। जब स्लरी दानेदार हुन्छ, फ्यान फ्रिक्वेन्सी कण आर्द्रता मा क्रमिक वृद्धि संग मध्यम वृद्धि गर्न सकिन्छ; उपयुक्त हावाको मात्राले सामग्रीलाई राम्रो तरलताको स्थितिमा बनाउन सक्छ, र सन्तुलित अवस्थामा तातो आदानप्रदान गर्न सक्छ, दानाको लागि अनुकूल। यदि हावाको गति धेरै ठूलो छ भने, सामग्री धुलो झोलामा धेरै उड्न सक्छ, र एकाइ समय मार्फत धेरै तातो हावा प्रवाह हुन सक्छ, बाइन्डर नमी वाष्पीकरण धेरै छिटो बनाउँछ, बन्डिङ बल कमजोर हुन्छ, जबकि बाइंडर थोपाहरू सामग्रीसँग पूर्ण रूपमा सम्पर्क गर्न सकिँदैन ताकि कण आकार वितरण फराकिलो, अझ राम्रो पाउडर हो। र हावाको गति बढ्दै जाँदा, कणहरू अत्यधिक प्रभाव बलको अधीनमा हुन्छन् जसले कणहरूको धेरै घर्षण निम्त्याउँछ।
स्प्रे तरल दबाब ग्रेन्युलेसनको गुणस्तरलाई असर गर्ने गैर-नगण्य कारक हो। स्प्रे प्रेसर वायुप्रवाहद्वारा एटमाइज्ड थोपाहरूमा बाइन्डरलाई अत्यधिक फैलाउने प्रक्रिया हो। सामान्यतया, स्प्रे दबाबको आकार उल्टो रूपमा अन्तिम कण आकारसँग सम्बन्धित छ। स्प्रे दबाब जति ठूलो हुन्छ, एटमाइज्ड थोपाहरू सानो हुन्छन्, थोपाहरूको विशिष्ट सतह क्षेत्र जति ठूलो हुन्छ, र तातो हावाबाट पानीको वाष्पीकरणको दर त्यति नै छिटो हुन्छ, जसले कणको आकार सानो बनाउँछ; यसको विपरीत, स्प्रे दबाब जति सानो हुन्छ, थोपाहरू ठूला हुन्छन्, ठूला थोपाहरूले कणहरूको ठूला क्लम्पहरू उत्पादन गर्ने सम्भावना बढी हुन्छ, र पाउडरलाई भिजाउने क्षमता अझ कम हुन्छ। तसर्थ, atomization दबाव को छनोट उपयुक्त छनोट गर्न सामाग्री र उपकरण प्रदर्शन अनुसार गरिनु पर्छ। स्प्रे नोजलको दबाबलाई नियन्त्रण क्याबिनेटले स्प्रे दबाब समायोजन गर्न कम्प्रेस गरिएको हावाको दबाब समायोजन गर्न समायोजन गरिन्छ।
स्प्रे प्रवाह दर को चयन पनि प्रत्यक्ष कण आकार संग सम्बन्धित छ। स्प्रे प्रवाह दर कण आकारको आकारसँग समानुपातिक हुन्छ, निश्चित स्प्रे दबाबको अवस्थामा, स्प्रे गति बढ्दै जाँदा, टाँस्ने एटमाइज्ड ड्रपलेट साइज पनि बढ्छ, यदि प्रवाह दर धेरै उच्च छ भने, मेसिनमा अत्यधिक आर्द्रताको परिणामस्वरूप, भिजेको कणहरूको सतहमा रहेको आर्द्रतालाई समूहमा सुकाउन वा समूहमा सुकाउन सकिँदैन। कणहरूको आकार यसरी ठूलो हुन्छ, अधिक गम्भीर अवस्थाहरूले ओछ्यानको पतन हुन सक्छ; यसको विपरित, जब प्रवाह दर धेरै कम हुन्छ, कण आकार थप कम हुन सक्छ, धेरै राम्रो पाउडर, एक निश्चित समय चलाउन पनि बन्दूक अवरोध हुन सक्छ, धेरै दक्षता सीमित। निम्न साहित्यले स्प्रे दरको जाँच गर्दछ र निष्कर्ष निकाल्छ कि जब स्प्रे दबाब र इनलेट हावाको तापमान/सामग्रीको तापक्रम स्थिर हुन्छ, उच्चतम कण योग्यता दर 10 एमएल/मिनेटको स्प्रे दरमा प्राप्त हुन्छ।
संक्षेपमा, कणको आकारलाई असर गर्ने कारकहरूलाई निम्नानुसार संक्षेपमा प्रस्तुत गरिएको छ: ग्रेन्युलेसन प्रक्रियामा, फिल्ड ग्रेन्युलेसनको वास्तविक स्थितिलाई उपयुक्त दायरामा कण आकार नियन्त्रण गर्न प्रभावकारी कारकहरूको व्यापक समायोजनको साथ जोड्नु पर्छ।
कण आकार |
इनलेट हावा भोल्युम |
इनलेट हावा तापमान |
स्प्रे तरल दबाब |
स्प्रे दर |
बाइंडर एकाग्रता |
|||||
ठूलो |
सानो |
ठूलो |
सानो |
ठूलो |
सानो |
ठूलो |
सानो |
ठूलो |
सानो |
|
सानो |
ठूलो |
सानो |
ठूलो |
सानो |
ठूलो |
ठूलो |
सानो |
ठूलो |
सानो |
|
माथिका प्यारामिटरहरू बाहेक, त्यहाँ कारकहरू पनि छन् जसले दानाको गुणस्तरलाई असर गर्न सक्छ, जसमा फ्लुइडाइज्ड बेड डिभाइस एयरटाइटनेस र फिल्टर झोला अखण्डता जाँच, बाइन्डर एकाग्रता, बन्दुकको उचाइ, सामग्रीको तापक्रम, हावा इनलेट प्रणाली, नलिकाहरू कालो धब्बाहरू उत्पन्न गर्न धेरै फोहोर छन्। फ्लुइडाइज्ड बेड ग्रेन्युलेसन एक गतिशील प्रक्रिया हो, ग्रेन्युलेसन प्रक्रियामा हामीले वास्तविक-समयमा सामग्रीको तरलीकरणको अवस्था अवलोकन गर्न आवश्यक छ, र हाम्रो ग्रेन्युलहरूको गुणस्तर राम्रो अवस्थामा बनाइएको छ भनेर सुनिश्चित गर्नका लागि समयमै मापदण्डहरू समायोजन गर्न आवश्यक छ, ताकि पछिको कम्प्रेसन वा कोटिंग आदि।
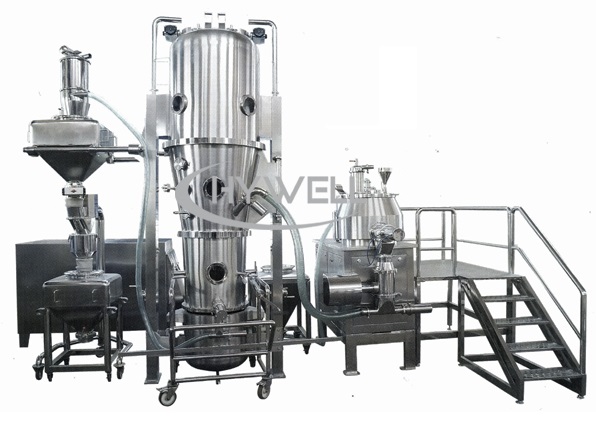
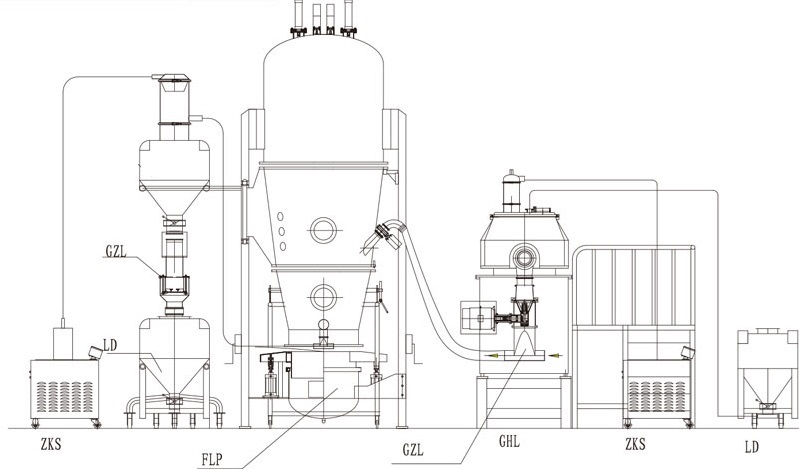
कन्टेनरमा भएका सामग्रीहरू उमाल्न र पूर्ण रूपमा मिश्रित बनाउन एयर इनलेट भोल्युम समायोजन गर्नुहोस्, र उमाल्ने तह सजिलै नोजल भन्दा बढि हुने छैन। फ्लुइड बेड ड्राई ग्रेन्युलेटरको प्रारम्भिक हावाको मात्रा धेरै ठूलो हुनु हुँदैन, अन्यथा पाउडर धेरै उमालेर फिल्टर झोलाको सतहमा टाँसिनेछ, जसले गर्दा हावा प्रवाहमा अवरोध आउँछ। हावाको भोल्युम समायोजन गर्दा, इनलेट हावाको मात्रा निकास हावाको मात्रा भन्दा थोरै ठूलो हुनु राम्रो हुन्छ। सामान्यतया, हावाको मात्रा निर्धारण गरिसकेपछि, तपाईंले उपयुक्त उमालेको अवस्था प्राप्त गर्नको लागि निकास हावाको मात्रा मात्र समायोजन गर्न आवश्यक छ। फ्यान सुरु गर्दा, डम्पर बन्द गर्न आवश्यक छ। फ्यान चलिसकेपछि, एक आदर्श सामग्री उम्लने अवस्था सिर्जना गर्न निकास ड्याम्पर बिस्तारै बढाउन सकिन्छ।
यदि फ्लुइड बेड ग्रेन्युलेसनको इनलेट हावाको तापक्रम धेरै उच्च छ भने, कणको आकार घटाइनेछ, र यदि यो धेरै कम छ भने, सामग्री ओभर-भिजेको छ र एग्लोमेरेट्स बन्नेछ। तसर्थ, उबलने दाना को समयमा तापमान नियन्त्रण गर्न धेरै महत्त्वपूर्ण छ।
वाष्प हीटरमा प्रवेश गर्छ, जसको कारण हावा तताउन जान्छ। तापक्रम बढ्छ र वाष्प तताउँदा निश्चित अवधिमा घट्छ, सेटिङ र समायोजन गर्दा अग्रिम नियन्त्रण र भविष्यवाणीमा ध्यान दिन आवश्यक छ। व्यक्तिगत अनुभव, उत्पादन उपकरणहरू प्रयोग गर्दा, स्टीम तताउने क्रममा, त्यहाँ लगभग दस डिग्रीको बफर जोन हुनेछ, त्यो हो, सेट तापमान 60 डिग्री सेल्सियस छ, तापक्रम 70 डिग्री सेल्सियससम्म बढ्न सक्छ, र त्यसपछि बिस्तारै घटेर 60 डिग्री सेल्सियसमा स्थिर हुन्छ, त्यसपछि यदि यो ग्रेन्युलेसन प्रक्रियाको क्रममा छ भने, तपाईंले तापमान समायोजन गर्न 0 डिग्री सेल्सियसको बारेमा, तपाईंले अग्रिम रूपमा 1 डिग्री सेल्सियस तापमानलाई कम गर्न सेट गर्न आवश्यक छ। आदर्श तापमान भन्दा, र त्यसपछि समायोजन पछि यो अपेक्षाकृत सन्तुलित छ।
जब तापमान आवश्यकताहरूमा पुग्छ, स्प्रे ग्रेन्युलेसन गर्न सकिन्छ। यस समयमा, संकुचित हावाको प्रवाह र दबाब र टाँसने को प्रवाह र वेग नियन्त्रण गर्नुपर्छ। एकै समयमा, फिल्टर झोलाको ब्याकफ्लसिङ (ब्लो-अप) प्रकार्यलाई सक्रिय गर्न आवश्यक छ। प्रत्येक केही सेकेन्डमा ब्लोब्याक।
ओछ्यान दबाव उतार-चढ़ाव सामान्यतया ±3% भित्र हुन्छ। यदि दबाव उतार-चढ़ाव ± 10% भन्दा बढी छ भने, तरलता आदर्श नहुन सक्छ।
संकुचित हावाको प्रवाह दर र दबाब र फ्लो दर र टाँसेको प्रवाह दर उत्पादनको उपयुक्त कण आकार वितरण सुनिश्चित गर्न उपयुक्त हुन आवश्यक छ।
स्प्रे गर्ने प्रक्रियाको क्रममा, सामग्रीको तापक्रम र हावा आउटलेटको तापक्रम घट्छ। जब तिनीहरू एक निश्चित मानमा झर्छन्, पर्खाल टाँसिने वा अवसादन रोक्नको लागि स्प्रे गर्न बन्द गर्नुपर्छ। जब सामग्रीको तापक्रम मूल मानमा फर्कन्छ, स्प्रे पुन: सुरु हुन्छ, र यो चक्र दोहोर्याइएको छ जब सम्म टाँसिएको स्प्रे बाहिर हुँदैन। विभिन्न चिपकने अधिकतम चिपचिपापन तापमान मा ध्यान दिन आवश्यक छ, र उत्पादन को आवश्यकता अनुसार अधिकतम चिपचिपापन तापमान मा सामग्री तापमान को अवधारण समय समायोजन।
स्प्रे च्याम्बरमा, सामग्री ग्यास र कन्टेनरको आकारबाट प्रभावित हुन्छ, जसले केन्द्रबाट वरिपरि माथि र तल सर्कुलेशन आन्दोलनहरू निम्त्याउँछ। टाँस्ने स्प्रे बन्दूकबाट स्प्रे गरिन्छ। पाउडर सामग्री चिपकने थोपाहरू द्वारा पालन गरिन्छ, कणहरूमा जम्मा हुन्छ, र तताइन्छ। हावाको प्रवाहले नमी हटाउँछ, र आउटलेटको तापमानमा परिवर्तनलाई नियन्त्रण गर्नुपर्छ। भिजेका कणहरू एकसाथ टाँसिने र केकहरू बनाउँछन्। त्यहाँ केक को गठन को लागी अन्य कारणहरु छन्: धेरै लोड, त्यसैले तपाईले लोडिङ उपयुक्त छ भनेर सुनिश्चित गर्न आवश्यक छ; कणहरू धेरै भिजेका छन्, र कणहरूको नमी सामग्री कम गर्न आवश्यक छ; यदि त्यहाँ डेड भोल्युम छ भने, पहिले सामग्रीको भाग सुकाउनुहोस् र त्यसपछि बाँकी भिजेको कणहरू थप्नुहोस् वा कणहरू हल्लाउन आवाज गर्नुहोस्।
भरिने भोल्युम उपयुक्त हुनुपर्छ, धेरै वा धेरै कम होइन। सामान्यतया, भरिने भोल्युम फ्लुइड बेड ग्रेन्युलेटरको कन्टेनर भोल्युमको लगभग 60% -80% हुन्छ। धेरै वा धेरै थोरैले उमाल्ने अवस्था र दानाको प्रभावलाई असर गर्नेछ।
फ्लुइडाइज्ड बेड ग्रेन्युलेटरको कन्टेनर सामान्यतया स्थिर उन्मूलन उपकरणसँग सुसज्जित हुन्छ। पाउडर घर्षण द्वारा उत्पन्न स्थिर बिजुली समय मा हटाउन सकिन्छ। केही निर्माताहरूले स्थिर उन्मूलन यन्त्रलाई छुट्टै जाँचको साथ सुसज्जित गर्छन्, जुन प्रयोगको क्रममा म्यानुअल रूपमा सम्मिलित गर्न आवश्यक छ। प्रयोग गर्दा ध्यान दिनुहोस् र यसलाई बिर्सनु हुँदैन। स्थिर बिजुली राम्रो पाउडर शोषण र सङ्कलन झोलाहरूको मुख्य कारण हो, जसले गर्दा दबाबको भिन्नता, तरलता अवस्था, असमान दाना आदिलाई असर गर्छ। (अन्तरल्युड: अर्को पायलट परीक्षणको क्रममा, उपकरण भर्खरै खरिद गरिएको हुनाले, मैले यसलाई प्रयोग गर्दा इलेक्ट्रोस्टेटिक प्रोब घुसाउन बिर्सेँ। सामग्री प्रिहिटिंग प्रक्रियाको क्रममा, मैले फेला पारे कि सामग्री कम रिसर्भेड भएको थियो र कम सामग्रीको पुन: अवलोकन गरिएको थियो। सङ्कलन झोलामा)
सङ्कलन झोला लामो समयदेखि हल्लिएको छैन, र झोलामा धेरै पाउडर सोसिएको छ; उमाल्ने उचाइ धेरै उच्च छ, अवस्था तीव्र छ, ओछ्यान नकारात्मक दबाव धेरै उच्च छ, र पाउडर संकलन झोलामा सोखिएको छ। हावा नली अवरुद्ध छ र हावा इनलेट र आउटलेट चिकनी छैन।
 简体中文