简体中文
Nêrîn: 182 Nivîskar: Edîtorê Malperê Dema Weşandinê: 2023-11-08 Destpêk: Site
Tablet bi teknolojiya amadekirinê ve amadekariyên tabletê yên ku ji dermanan, û aligirên guncav hatine çêkirin vedibêjin. Pêkhatina tabletê: dermanê orîjînal, dagirtin, adsorbent, binder, rûnker, belavker, ajanê şilkirinê, perçebûn, bîhnxweş, materyalên rengîn, û hêmanên din.
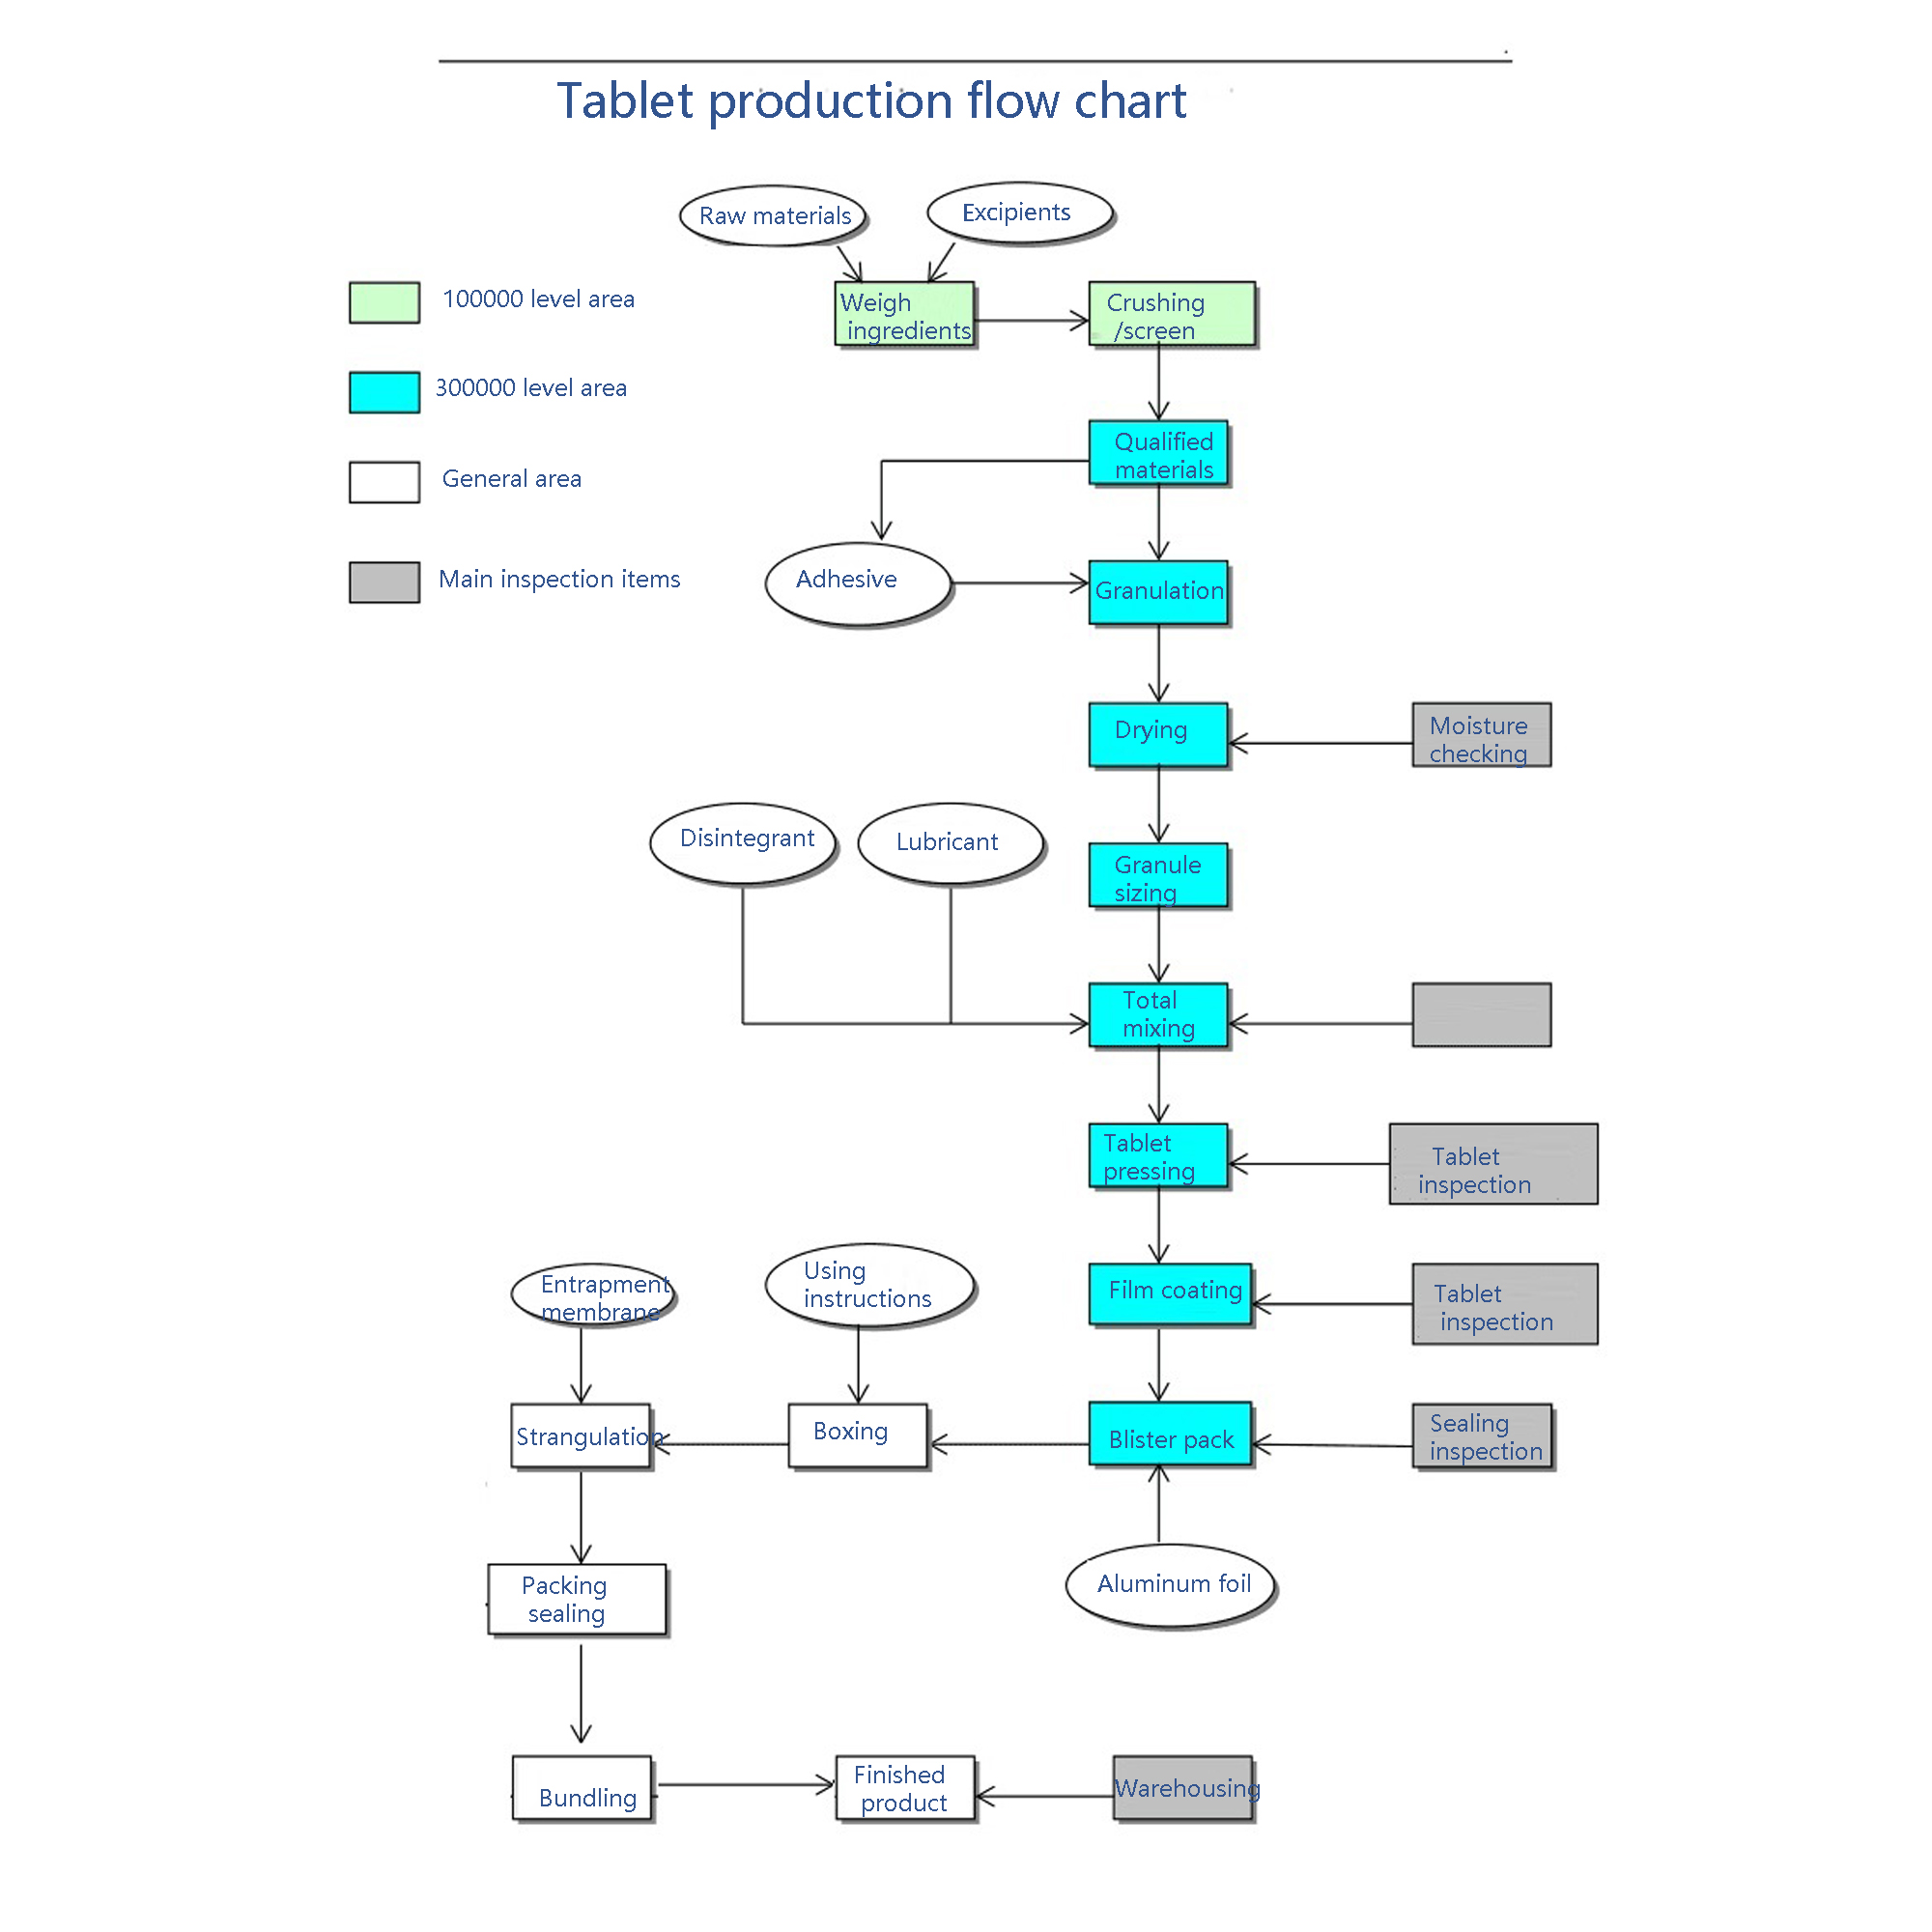
Tablet di pêşkeftina dermanên nû de forma dozê ya bijartî û herî berfireh e. Pêvajoya hilberîna tabletan pêşdibistanên API-ê, dozkirin, granulasyon, zexta tabletê, pêçan, û pêvajoyên din vedihewîne. Di nav wan de, pêvajoya granulasyonê di tevahiya hilberîna tabletê de rolek pir girîng dilîze, ku ji bo pêşîgirtina pirsgirêkên gengaz ên di pêvajoya hilberîna çapkirina tabletê de û misogerkirina kalîteya dermanan pir girîng e. Mînakî, heke mîqdara girêdana ku di pêvajoya granulasyonê de tê zêdekirin pir hindik be û granûl jî pir hişk bin, ew ê di pêvajoya çapkirina tabletê de bibe sedema lobeyan; heke granûl pir şil bin, ew ê bibe sedema qulpek zeliqandî, qulpek zirav, granûlên nehevseng, û heke granûl pir hişk bin, dê bandorê li hilweşandinê û hwd jî bike. Ji ber vê yekê, serwerkirina xalên sereke yên pêvajoya granulasyonê ji bo pêşdebirên derman qursek mecbûrî ye.
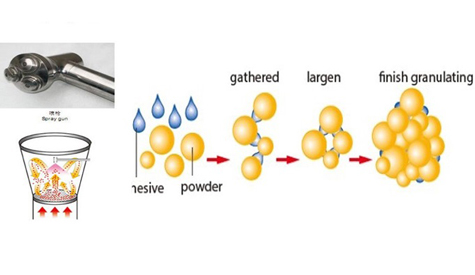
Pêvajoyên Granulation Powder kategoriyên sereke yên jêrîn hene.
- Granulasyona şil (Amûrên nûnerê ku bi gelemperî têne bikar anîn ev in granulatorê rijandina bilind ): maddî + girêk - granulên şil - zuwakirin.
- Granûlasyona hişk (Amûrên nûnerê yên ku bi gelemperî têne bikar anîn granulatorê kompaktorê roller e): Materyalên hestiyar li germahiyê - di pelixandin de - di nav granulan de têne şikandin
- Granûlasyona nivîna şilkirî (Amûrên nûnerê ku bi gelemperî têne bikar anîn ev in granulatorê zuwakirina nivîna şilîkirî ): şilbûna materyalê + atomkirina binder- zuwakirin - granulasyon
- Granulasyona spreyê (Amûrên nûnerê ku bi gelemperî têne bikar anîn granulatorê spreyê ye): maddî + girêk di nav çareseriyê de - zuwakirina spreyê.
Ev gotar bi taybetî dixwaze bi we re nîqaş bike pêvajoya granulasyona nivîna şilîkirî . Granûlasyona nivîna şilbûyî tevlihevkirina madeyên xav, granulasyon, zuwakirin, û pêvajoyên din e ku di granulatorê spraya nivîna şilkirî de têne berhev kirin da ku karê granulasyonê bi bandor biqedînin.
Prensîba granulasyonê bi vî rengî hişk e: Materyalên xav û pêkhateyan di nav nivîna şilbûyî ya girtî de, û şilbûn ev e ku meriv tevhevkirina tozê bi dest bixe. Di şert û mercên zexta atomîkirinê û leza derzîlêdanê de çekê birijînin, û dûv re şilavê li toza madeya xav birijînin û dilopên atomî yên ku li dora pariyên nukleerî çêdibin berhev bikin, derzîlêdana domdar a dilopên şilê li rûbera navokî ya parçikan pirek şilek çêdike, di navbera pirtik û navokên perçeyan de bi hev re pirek şil çêdike, da ku pirtikan di navbera pira şilbûnê de bi domdarî mezin bibe, piştî zuwakirina pira şilbûnê bi berdewamî. pirtik şiklê dor digirin; Bi zêdebûna têrbûna şilavê re, mezinahiya parçikê hêdî hêdî zêde dibe, û porozî bêtir kêm dibe. ev di heman demê de prensîba xebatê ya granulatorê spreya nivîna şil e.
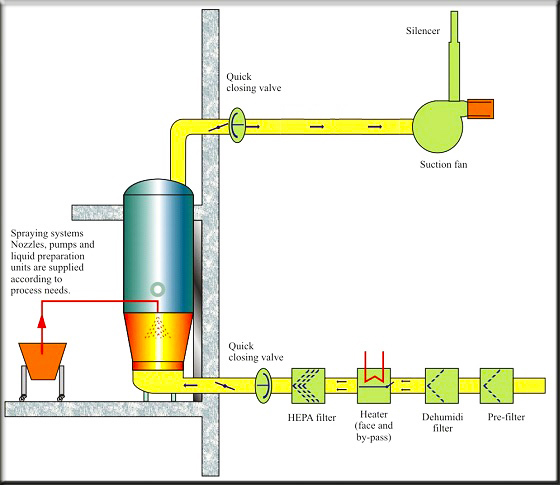
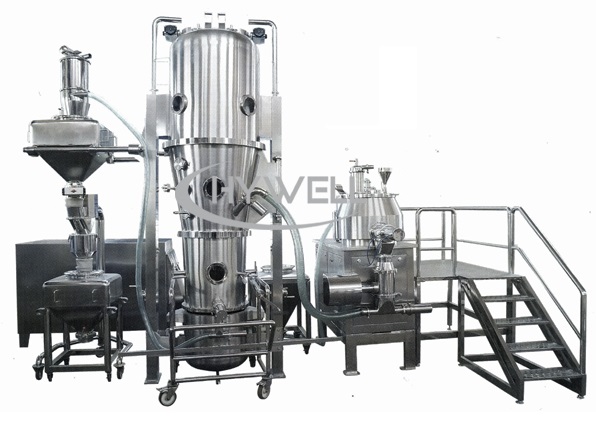
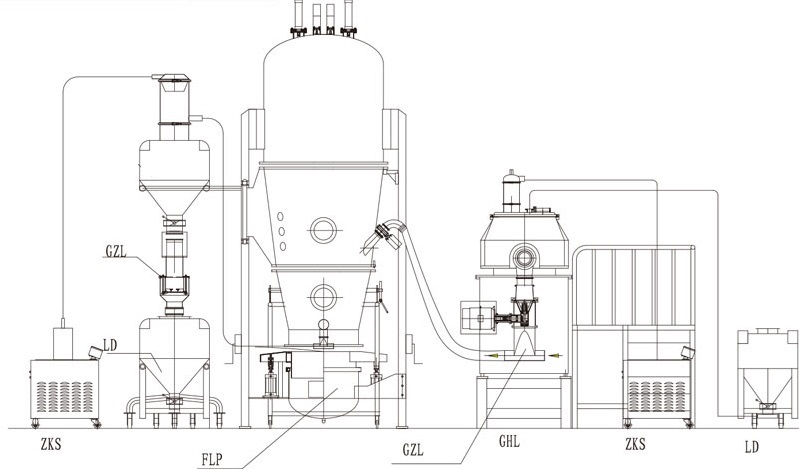
Amûrên nivînên şilkirî bi giranî ji dehfkirinê (Vebijarkî), Parzûnek seretayî, Parzûnek navîn, parzûnek bi karbidestiya bilind a germahîya bilind (H13), germkerek bi kontrolkirina germê ya rast, tasek jêrîn, tasek hilberek guhêzbar bi trolleyê, jûreyek şilandî, jûreya berfirekirinê / xaniyek parzûnê, pergala hewayê rijandinê pêk tê. Struktura wê ji serî heta binî dikare li sê beşên silindirê were dabeş kirin: silindera herî jorîn bi gelemperî dê di hundurê çenteyê parzûnê de were saz kirin, nemaze ji bo rakirina toza vibrasyonê; silindirka navîn jûreyek berbelavbûnê ya silindirîkî ye, maddeya di herikîna hewayê ya ber bi jor û gravîta ber bi jêr ve di tanka materyalê û tevgera berevajî ya jûreya berfirehbûnê de ye, perçeyên ku di hewaya zuwa ya germ de têne sekinandin da ku rewşek şilbûnê çêtir çêbikin; silindera jêrîn tanka barkirinê ye, bi vî rengî materyal tê zêdekirin. Gelek feydeyên granulasyona yek-gavekî ya nivîna şilkirî hene, wek tevlihevkirin, granulasyon, û zuwakirina materyalan ku di heman alavên nivîna şilkirî de têne qedandin, hejmareke mezin a girêdanên xebitandinê kêm dike, dema hilberînê xilas dike; Parametreyên pêvajoyê yên maqûl ên di nav rêza perçeyên encam de bi mezinahîya yekreng, dor, şilbûn, û tevlihevbûna baş; Amûrên girtî da ku bi bandor ji firrîna tozek hûrik dûr nekevin, ne tenê ji bo pêşîgirtina li qirêjiya derve ya dermanan, lê di heman demê de ji bo kêmkirina hejmara operatoran jî ne tenê dikare pêşî li gemariya derveyî derman bigire lê di heman demê de şansê têkiliya di navbera operator û derman û dermanên acizker an jehrîn û pêvekê de jî kêm bike, ku ew bêtir li gorî daxwazên GMP-ê ye; astek bilind a otomatiyê, mezinkirin û nûvekirina hêsan.
Germahiya hewaya ketina granulasyona nivîna şil divê li gorî xwezaya materyalê û mezinahiya perçeyên hewce di nav rêzek guncan de were kontrol kirin. Ger helwêstê binderê halekî organîk wek etanol be, divê germahiya hewaya têketinê hinekî kêmtir ji ya halverek wek avê be. Di rewşa ku pîvanên din neguhezîne de, heke germahiya hewaya ketina hundurê pir zêde be, ew dikare bibe sedema zuwabûna zû û evaporkirina dilopên zeliqandî yên spehî, kêmkirina şilbûn û permebûna materyalê, avakirina pirek şilek û kêmkirina hevgirtinê, bi vî rengî bandorê li kapasîteya berhevkirinê bike, di heman demê de dibe ku mezinahiya parçikan jî bibe sedema mezinbûna germahiyê. guhertinên di xwezaya hin madeyên hestiyar ên germahiyê de. Germahiya hewaya têketinê pir nizm e, ku dê bibe sedema şilbûna zêde ya tozê, û hin toza maddî dê bi hevûdu re di nav koman de biqelişe û bi dîwarê keştiyê ve girêdayî nekare rewşek şilbûnê ya çêtir bidomîne, ku îhtîmal e ku bibe sedema şilbûna kantê. Mîhengên germahiya taybetî li gorî materyal û pêvajoyên cûda têne danîn.
Hilbijartina leza hewaya têketinê di teknolojiya granulasyona yek-gavekî ya nivîna şilkirî de li ser bingeha prensîbê ye ku perçeyên nivîna şilkirî her gav di rewşek şilbûnek baş de ne. Rewşa şilbûna baş bi giranî bi şilbûn û giraniya materyalê ve girêdayî ye. Di pêvajoya granulasyona yek-gavekî ya nivîna şilkirî de, rewşa materyalê ji rewşa toza ziwa berbi perçeyên şil û dûv re jî ber bi perçeyên zuwa diguhere, pêdivî ye ku leza fan bi domdarî were sererast kirin da ku ji hêla guhezbara kontrolkirina lezê ve rewşek granulasyonek baş were peyda kirin. Dema ku şil tê granul kirin, bi zêdebûna hêdî hêdî di nemahiya parçikan re frekansa fan dikare bi nermî were zêdekirin; qebareya hewayê ya minasib dikare materyalê bike rewşek şilbûnek baş, û pevguhertina germê di rewşek hevseng de, ku ji granulasyonê re dibe alîkar. Ger leza bayê pir mezin be, dibe ku maddî pir zêde li ber tozê biherike, û hewaya pir germ di nav dema yekîneyê de pir zêde diherike, ku guheztina şilbûna binderê pir bilez dike, hêza girêdanê qels dibe, di heman demê de ku dilopên girêdanê bi tevahî nikaribin bi materyalê re têkilî daynin da ku belavkirina mezinahiya perçeyê tozek fireh, xweşiktir be; û bi zêdebûna leza bayê re, pirtik dikevin bin bandora hêzek zêde ya bandorê ku dibe sedema pir hejandina parçikan.
zexta şilavê ya spreyê faktorek ne-hesab e ku bandorê li kalîteya granulasyonê dike. Zexta spreyê pêvajoyek pir belavkirina binderê di nav dilopên atomî de ji hêla herikîna hewayê ve ye. Bi gelemperî, mezinahiya zexta spreyê bi mezinahiya paşîn a paşîn ve girêdayî ye. Zexta spreyê her ku mezintir be, dilopên atomî piçûktir, qada rûbera taybetî ya dilopan ew qas mezin be, û leza evaporkirina avê ji hêla hewaya germ zûtir, mezinahiya parçikê piçûktir dike; berevajî vê, her ku zexta spreyê piçûktir be, dilopên mezin çêdibin, dibe ku dilopên mezin îhtîmalek mezin çêbibin ku girûpên mezin ên perçeyan derxînin, û şiyana şilkirina tozê bêtir kêm dibe. Ji ber vê yekê, bijartina zexta atomîkirinê divê li gorî performansa maddî û amûrê were çêkirin da ku bijartinek guncan were çêkirin. Zexta pozê spreyê ji hêla kabîneya kontrolê ve tête rêve kirin da ku zexta hewaya pêçandî biguhezîne da ku zexta spreyê rast bike.
Hilbijartina rêjeya herikîna spreyê jî rasterast bi mezinahiya perçeyê ve girêdayî ye. Rêjeya herikîna spreyê bi mezinbûna mezinahiya perçeyê re têkildar e, di rewşa hin zexta spreyê de, bi zêdebûna leza sprejê re, mezinahiya dilopa atomî ya adhesive jî zêde dibe, heke rêjeya herikînê pir zêde be, di encamê de nemiya zêde di makîneyê de çêdibe, şilbûna li ser rûyê perçikên şil nikare di wextê de perçeyek bi mezinahî were hişk kirin. bi vî rengî pirtikên mezin dibin, rewşên girantir dibe ku bibin sedema hilweşîna nivînê; berevajî vê, dema ku rêjeya herikînê pir kêm be, dibe ku mezinahiya perçeyê bêtir kêm bibe, toza pir xweşik, xebitandina demek diyar jî dibe ku bibe sedema xitimandina çekan, pir bikêrhatî sînordar bike. Wêjeya jêrîn rêjeya spreyê lêkolîn dike û encam dide ku dema ku zexta spreyê û germahiya hewayê / germahiya materyalê sabît be, rêjeya herî bilind a kalîteya perçeyê bi rêjeya spreyê 10 mL/min tê bidestxistin.
Bi kurtahî, faktorên ku bandorê li mezinahiya parçikan dikin wiha têne kurt kirin: Di pêvajoya granulasyonê de, divê rewşa rastîn a granulasyona zeviyê bi verastkirinek berfireh a faktorên bandorker re were hev kirin da ku mezinahiya parçikê di navgîniya guncaw de kontrol bike.
Mezinahiya particle |
Hêjmara hewaya hundurîn |
Germahiya hewaya hundurîn |
Spray zexta şilê |
rêjeya spraying |
Konsera Binder |
|||||
Mezin |
Biçûk |
Mezin |
Biçûk |
Mezin |
Biçûk |
Mezin |
Biçûk |
Mezin |
Biçûk |
|
Biçûk |
Mezin |
Biçûk |
Mezin |
Biçûk |
Mezin |
Mezin |
Biçûk |
Mezin |
Biçûk |
|
Digel pîvanên jorîn, di heman demê de faktorên ku dikarin bandorê li kalîteya granulasyonê bikin jî hene, di nav de hewaya hewayê ya cîhaza nivîna şilkirî û kontrolkirina yekrêziya çenteyê parzûnê, giraniya binder, bilindahiya çekan, germahiya materyalê, pergala ketina hewayê, kanal pir qirêj in ku bibin sedema lekeyên reş û hwd. Granulasyona nivîna şilbûyî pêvajoyek dînamîkî ye, di pêvajoya granulasyonê de pêdivî ye ku em rewşa şilbûna materyalê di wextê rast de bişopînin, û bi wextê parametreyan rast bikin da ku pê ewle bibin ku qalîteya granulên me di rewşek baş de tête çêkirin, da ku paşvekêşana an pêvekirina paşê, hwd.
Hêjmara ketina hewayê rast bikin da ku materyalên di konteynerê de biqelînin û bi tevahî tevlihev bibin, û tebeqeya kelandî dê bi hêsanî ji nozê derbas nebe. Hêjeya hewaya destpêkê ya granulatorê zuwa nivîna şilî divê ne pir mezin be, wekî din toz dê pir zêde biqelişe û bi rûyê çenteyê parzûnê ve girêdayî be, û bibe sedema astengiya herikîna hewayê. Dema ku volta hewayê rast bikin, çêtir e ku qebareya hewaya ketina hewayê ji qebareya hewaya derçûyê hinekî mezintir be. Bi gelemperî, piştî ku qebareya hewayê were destnîşankirin, hûn tenê hewce ne ku volga hewaya derzê rast bikin da ku bigihîjin rewşek kelandinê ya maqûl. Dema ku fanos dest pê dike, pêdivî ye ku damper were girtin. Piştî ku fanos dimeşe, demokrasiya eksê dikare hêdî hêdî zêde bibe da ku rewşek kelandî ya materyalê ya îdeal biafirîne.
Ger germahiya hewaya ketina granulasyona nivîna şil pir zêde be, dê mezinahiya perçeyê kêm bibe, û heke ew pir kêm be, dê materyal pir şil bibe û aglomeratan çêbike. Ji ber vê yekê, pir girîng e ku meriv di dema granulasyona kelandinê de germahiyê kontrol bike.
Buhar dikeve nav germkerê, dema ku tê re derbas dibe hewa germ dibe. Ji ber ku germahî di heyamek diyarkirî de dema ku buhar tê germ kirin bilind dibe û dadikeve, pêdivî ye ku meriv bala xwe bide kontrolkirin û pêşbîniya pêşwext dema danîn û sererastkirin. Tecrûbeya kesane, dema ku amûrên hilberînê bikar tînin, dema ku germkirina hilmê germ dibe, dê herêmek tampon bi qasî deh pileyan hebe, ango germahiya destnîşankirî 60 °C ye, dibe ku germahî bigihîje 70 °C, û dûv re hêdî hêdî kêm bibe û heya 60 °C stabîl bibe, wê hingê heke ew di dema pêvajoya granulasyonê de be Ji bo eyarkirina germahiyê, hûn hewce ne ku germahiya hewayê ji 1 °C kêmtir, an germahiya îdeal ji 1 °C veqetînin. û dûv re piştî ku ew nisbeten hevseng e sererast bikin.
Dema ku germ digihîje hewcedariyên, granulasyona spreyê dikare were kirin. Di vê demê de, herikîn û zexta hewaya pêçandî û herikîn û leza adhesive divê were kontrol kirin. Di heman demê de, pêdivî ye ku fonksiyona paşvekişandinê (tepandin) ya çenteyê parzûnê were veguheztin. Her çend saniyeyan carekê bişkînin.
Guherîna zexta nivînê bi gelemperî di nav ±3% de ye. Ger guheztina zextê ji ± 10% derbas bibe, dibe ku şilbûn ne îdeal be.
Rêjeya herikînê û zexta hewaya pêçandî û rêjeya herikînê û rêjeya herikîna adhesive pêdivî ye ku guncan be da ku dabeşkirina pîvana guncan a hilberê misoger bike.
Di dema pêvajoya sprekirinê de, germahiya materyalê û germahiya derketina hewayê dadikeve. Dema ku ew digihîjin nirxek diyarkirî, pêdivî ye ku rijandin were sekinandin da ku pêşî li zeliqandina dîwar an rijandinê bigire. Dema ku germahiya materyalê vedigere nirxa orîjînal, rijandin dîsa dest pê dike, û ev çerx tê dubare kirin heya ku adhesive were rijandin. Pêdivî ye ku meriv bala xwe bide germahiya vîskozîteya herî zêde ya adhezîvên cihêreng, û dema ragirtina germahiya materyalê li germahiya vîskozîteya herî zêde li gorî hewcedariyên hilberê rast bike.
Di jûreya spreyê de, madde ji gazê û şeklê konteynerê bandor dibe, dibe sedema tevgerên gerîdeya ber bi jor û berjêr ji navendê berbi derdorê. Adhesive ji çeka spreyê tê rijandin. Materyalên toz ji hêla dilopên adhesive ve tê girêdan, di perçeyan de kom dibe û tê germ kirin. Herikîna hewayê şilbûnê radike, û guherîna germahiya dergehê divê were kontrol kirin. Parçikên şil bi hev re disekinin û kulikan çêdikin. Sedemên din ên avakirina kekê hene: barkirina pir zêde, ji ber vê yekê hûn hewce ne ku bicîh bikin ku barkirin guncan e; parçik pir şil in, û pêdivî ye ku naveroka şilbûna parçikan were kêm kirin; heke qebareya mirî hebe, pêşî beşek ji materyalê hişk bikin û dûv re pariyên şil ên mayî lê zêde bikin an jî deng derxin da ku pirtikan bihejînin.
Pêdivî ye ku hêjeya dagirtina guncan be, ne pir an pir hindik be. Bi gelemperî, qebareya dagirtinê bi qasî 60% -80% ji qebareya konteynerê ya granulatorê nivîna şilavê ye. Pir zêde an pir hindik dê bandorê li rewşa kelandinê û bandora granulasyonê bike.
Konteynera granulatorê nivîna şilkirî bi gelemperî bi amûrek jêbirina statîk ve tê saz kirin. Elektrîka statîk a ku ji hêla pezîna tozê ve hatî çêkirin dikare di wextê de were rakirin. Hin hilberîner amûra rakirina statîk bi sondayek veqetandî, ku pêdivî ye ku di dema karanîna de bi destan were danîn, vedigirin. Di dema karanîna de bala xwe bidin wê û divê wê ji bîr nekin. Elektrîka statîk sedema sereke ya berhevkirina toza xweş û çenteyên berhevkirinê ye, ji ber vê yekê bandorê li cûdahiya zextê, rewşa şilbûnê, granulasyona nehevseng, hwd. bag)
Çenteyê berhevkirinê ev demek dirêj e nehejiyaye, û li ser çenteyê pir toz tê kişandin; bilindahiya kelandinê pir zêde ye, rewş tund e, tansiyona neyînî ya nivînê pir zêde ye, û toz li ser çenteyê berhevkirinê tê kişandin. Kanala hewayê tê girtin û ketina hewayê û derketina hewayê ne xweş e.
 简体中文