简体中文
|


DG
HYWELL
8479899990
304/316L/Q235
Химиялық / тыңайтқыш
Иә
| Саны: | |
|---|---|
Ұнтақты түйіршіктеу технологиясының әдетте екі түрі бар: ылғалды және құрғақ түйіршіктеу. Құрғақ түйіршіктеу әдісі байланыстырғыш қоспай-ақ өнімді агломераттарға немесе парақтарға экструдтауды, содан кейін оны құрғақ түйіршіктелген өнімдерге ұсақтауды және сүзуді қамтиды. Ылғалды әдістерде түйіршіктеу үшін негізінен роликтер, дискілер, балқыту, бүрку және бүрку қолданылады.
Ылғалды түйіршіктеуде сұйық байланыстырғыштың капиллярлық әсерінен пайда болатын ылғалды беріктік маңызды рөл атқарады. жылы
келесі кептіру кезеңі, компоненттер арасындағы химиялық реакция және еріген заттардың кристалдануы бөлшектерге пішін беретін қатты, кристалды көпірлерді шығарады. Бұл технологияның өкілдік жабдықтары кіреді сұйық қабат грануляторы, жоғары ығысулы гранулятор , роликтер, сұйықтандыру құрылғылары және т.б.
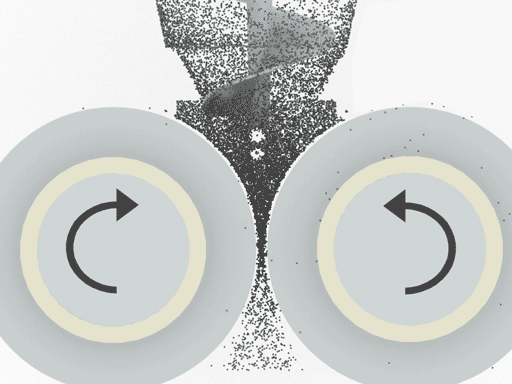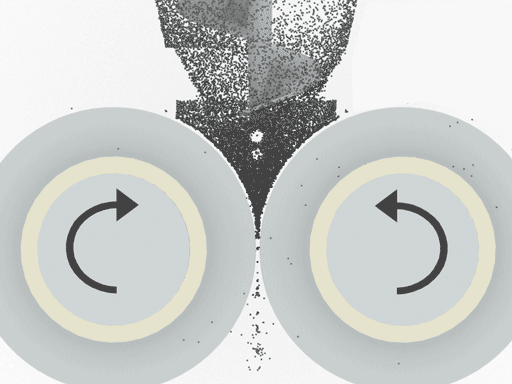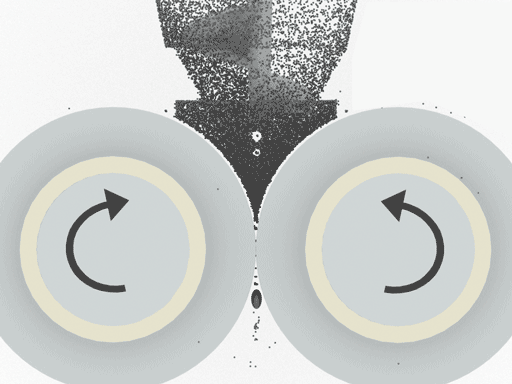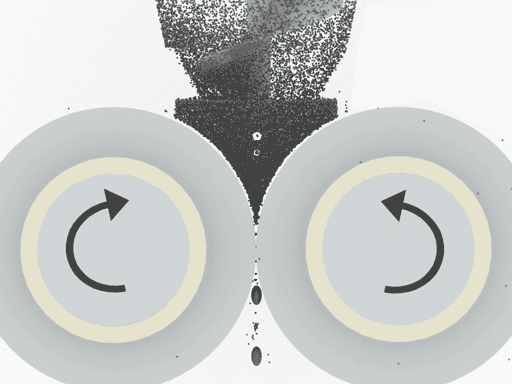
Тұтқырсыз құрғақ экструзия түйіршіктеу технологиясы өте бәсекеге қабілетті технология. Жалпы, бөлшектер бөлшектер арасындағы қатты көпірлерден емес, молекулалар арасындағы күштердің әсерінен пайда болатын бөлшектердің күшімен түзіледі. Бұл күштің қысқа қашықтығына байланысты бөлшектердің өлшемдері бірдей болуы талап етіледі және сыртқы қысым қажет. Қысым салу әдісі экструзия (материалды диаметрі бекітілген саңылауларымен престеу) немесе экструзия (материалдың екі жағына қысым жасау) болуы мүмкін, егер экструзия екі қарама-қарсы айналатын роликтер арасындағы саңылауда орын алса, процесс роликті нығыздаушы гранулятор болып табылады. DG сериялы роликті нығыздағыш грануляторы ылғалдылығы ≤5% ұнтақ тәрізді материалдарды үлпектерге немесе блоктарға сығу үшін құрғақ роликті престеу технологиясын пайдаланады, содан кейін үлпектерді кесектерге айналдыру үшін ұсақтау, түйіршіктеу және сүзу процестерінен өтеді. Материал қолдану талаптарына сәйкес келетін түйіршікті материалға айналады. Роликті нығыздағыш гранулятор машинасы негізінен материалды салыстырмалы түрде айналатын екі роликтің арасындағы саңылау арқылы итермелеу және оны бөліктерге сығуға мәжбүрлеу үшін сыртқы қысымға сүйенеді. Домалау процесінде материалдың нақты тығыздығын 1,5-тен 3 есеге дейін арттыруға болады. Бөлшектердің беріктігіне белгілі бір талаптарға қол жеткізу үшін.
DG сериялы роликті сығымдағыш түйіршіктеуішін негізгі қолдану аясына сәйкес гранулятор, гипс брикет машинасы, брикет машинасы, көміртекті қара түйіршіктеуіш, калий сульфаты грануляторы және калий хлориді түйіршіктеушісі деп те атайды.
DG сериялы роликті сығымдағыш грануляторы жұмыс қасиеттеріне қарай құрғақ түйіршіктеуіш, роликті түйіршіктеуіш, қос роликті түйіршіктеуіш, роликті пресс грануляторы және құрғақ түйіршіктеу машинасы деп те аталады.
Роликті тығыздағыш гранулятор
Роликті тығыздағыш гранулятор
Түйіршіктелген тыңайтқыш жақсы физикалық қасиеттерге ие; ол белгілі бір кеңістік көлемін және логистикадағы шығындарды азайта алады; тиеу-түсіру кезінде шаң түзбейді, ұзақ сақтау кезінде агломерацияланбайды, жақсы өтімділікке ие, ұрықтандыру кезінде оңай таралады; ол сондай-ақ тыңайтқыш сапасын жақсарту үшін баяу босату рөлін атқара алады. Тыңайтқыштарды пайдалану деңгейі және тиімділігін арттыру. Сонымен қатар, әртүрлі сортты, бірақ өлшемдері ұқсас түйіршіктелген тыңайтқыштарды құрама тыңайтқышпен бірдей тыңайтқыш әсері бар арзан құрама тыңайтқыш алу үшін тікелей араластыруға болады.
Дегенмен, түйіршікті тыңайтқыштарды өндіру үшін химиялық тыңайтқыштарды құрғақ роликті түйіршіктеудің бірден-бір кемшілігі өнімнің пішіні дұрыс емес бөлшектер болып табылады. Дегенмен, бөлшектердің дұрыс емес пішіні химиялық тыңайтқыштарды қолдануға әсер етпейді және бөлшектерді одан әрі дөңгелектеу үшін кесу процесін қосуға болады. Роликті нығыздаушы құрғақ түйіршіктеуіш шығаратын тыңайтқыштың күші жеткілікті, шаңы аз, агломерациясы жоқ, бөлшектердің таралу диапазоны тар және жақсы өтімділігі бар. Роликті экструзия түйіршіктеу арқылы өндірілген тыңайтқыш шетелде механикалық тыңайтуда кеңінен қолданылды, бұл олардың бөлшектерінің пішіні химиялық тыңайтқыштарды енгізуге әсер ететін фактор болмайтынын дәлелдеді.
Бір реттік тыңайтқышқа негізінен калий сульфаты, калий хлориді, қос суперфосфат, фосфатты тау жынысы ұнтағы, аммиак сульфаты, аммоний хлориді, калий нитраты және басқа да ұнтақ жатады. Құрғақ түйіршіктеу мақсаты механикалық ұрықтандыруға жарамды 1~5 немесе 2~4мм күшті тыңайтқыш бөлшектерін алу болып табылады. Сондықтан тыңайтқыштар өнеркәсібі құрғақ роликті түйіршіктеуіштерді калий сульфаты, калий хлориді, аммиак сульфаты, аммоний хлориді түйіршіктеуіш деп те атайды.
Егер ұнтақтың жұқалығы 200-ден 400 торға дейін болса, онда оның құрамында ауа көп болады, себебі ұнтақ тым ұсақ, ал көлемдік тығыздығы соғұрлым аз болады. Содан кейін қос роликті пресс грануляторы сәтті түйіршіктеуге қол жеткізу үшін газсыздандыру құрылғысын қосу керек.
Құрама тыңайтқыштардың әдеттегі түйіршіктеу процесі ылғалды әдісті қабылдайды. Бұл әдіс дымқыл жалғыз шикізатты алдымен араластырып, түйіршіктеуді, содан кейін кептіруді талап етеді. Энергия шығыны жоғары. Энергияның көп бөлігі кептіру жүйесінде жұмсалады, ал аз ғана бөлігі пайдаланылады. Үлкен өлшемді бөлшектерді ұсақтау және тасымалдау үшін қолайлы. Ылғалды процестер үшін кептіру процесі өте маңызды, себебі бөлшектердің ішіндегі ылғалды кептіру қажет. Құрғақ илемдеу әдісі күрделі тыңайтқышты өндіру үшін қолданылады, бұл кептірудің қымбат процесін болдырмайды. Тыңайтқыштар өнеркәсібі роликті нығыздаушы грануляторды NPK грануляторы және құрама тыңайтқыш түйіршіктеушісі деп те атайды. Оның артықшылықтары: ① Өндіріс шығындарын және энергияны тұтынуды азайту; ② Түрлі формулалы құрама тыңайтқыштарды өндіру үшін өте икемді болуы мүмкін; ③ Бөлшектердің жоғары беріктігі.
Құрғақ тыңайтқышты құрғақ роликті престеу арқылы алу принципі шамамен бір тыңайтқышты өндірумен бірдей, бірақ құрама тыңайтқыштың құрғақ түйіршіктелуінің өзіндік ерекшеліктері бар. Оның басты себебі – құрама тыңайтқыштың құрамында азот тыңайтқышы бар. Мысалы: Мочевинаның балқу температурасы төмен және өте гигроскопиялық. Суперфосфат стресс кезінде өзгереді. Құрама тыңайтқыш формуласындағы осы екі ингредиенттің мөлшері көп болса, ол құрама тыңайтқыштың түйіршіктелуіне өте жағымсыз әсер етеді. Сондықтан азот, фосфор және калийдің араласу қатынасы азот, фосфор және калий түйіршіктегіштерін өндіру желісінде өте маңызды фактор болып табылады.
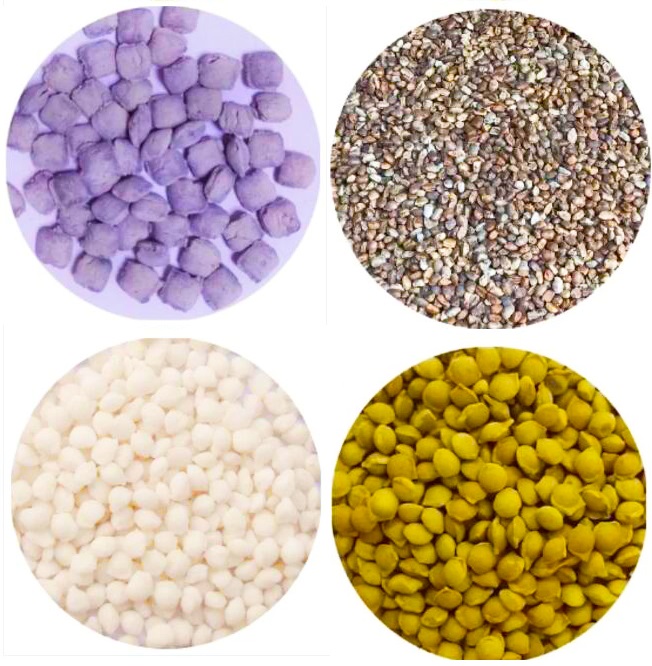
Роликті тығыздағышты түйіршіктеу
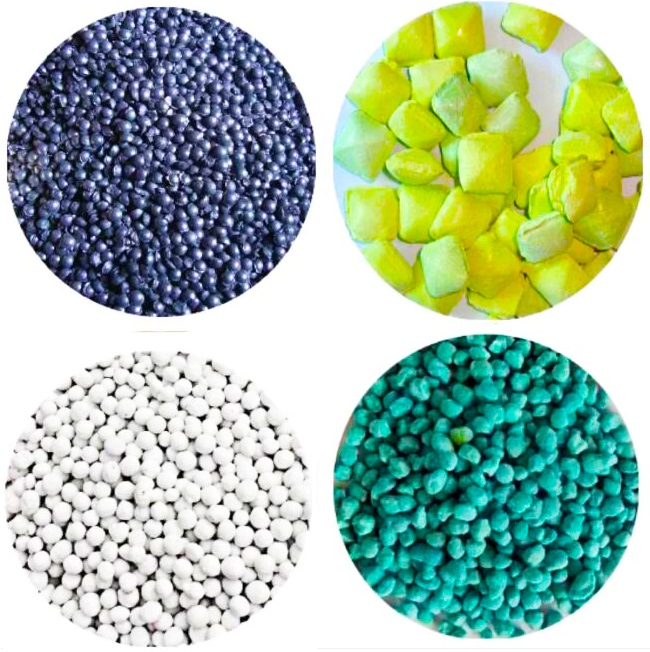
Роликті тығыздағышты түйіршіктеу
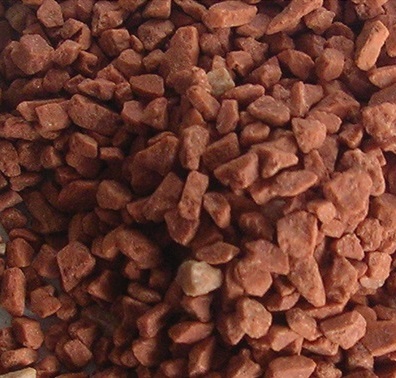
Роликті тығыздағышты түйіршіктеу
Күл – жанартаулық күл материалы. Ол жоғары потенциалды белсенділіктің, минералды денелердің жақсы химиялық тұрақтылығының, ұсақ бөлшектердің және аз зиянды заттардың артықшылығына ие және бетонның немесе ерітіндінің физикалық қасиеттерін жақсарта алады. Көмірдің физикалық қасиеттеріне байланысты ұнтақталған көмір негізінен суда ерімейді, ал ұнтақталған көмір бөлшектері өте ұсақ және молекулааралық күш қашықтығы қысқа, бұл ұнтақталған көмірді түйіршіктеуді өте қиындатады. Тұтқырды қосу керек, ал ұнтақталған көмірді түйіршіктеу үшін байланыстырғыш көмір шайыры болып табылады.
Ұнтақталған көмір түйіршіктеу құрылғысы негізінен ұнтақталған көмірдің екі түрін шығарады: 8-50 мм брикет және 2-6 мм белсендірілген көмір.
Құрғақ пресспен түйіршіктеу ұнтақталған көмірді пішінді көмірге басады және пішінді көмір блоктарының диапазоны 8 ~ 50 мм немесе одан да үлкен.
Ұнтақталған көмірді бөлшектердің белгілі бір диапазонына айналдыру арқылы белсендірілген көмірді өндірудің артықшылығы оның кеуектілігін және меншікті бетінің ауданын ұлғайтады, осылайша белсендірілген көмірдің адсорбциялық қабілетін айтарлықтай жақсартады. Сондықтан, біз жиі ұнтақталған көмірді 2 ~ 6 мм диапазонында тұрақты емес бөлшектерге айналдырамыз, содан кейін белсендірілген көмірді өндіру үшін белсендіреміз және оны металлургиялық шикізат ретінде пайдаланамыз.
Қоршаған ортаны қорғау талаптары күн санап артып келеді. Қоршаған ортаны қорғау талаптарын қанағаттандыру үшін көптеген химиялық өндіріс компаниялары жұмысшылардың жұмыс ортасын жақсартады және шаңның ластануын азайтады. Сонымен қатар, машина жасау, электроника, автомобильдер, құрылыс және ақпарат сияқты ұсақ химиялық заттарға қатысты төменгі ағынды салаларда құрғақ түйіршіктеуден кейін жасалған әртүрлі қоспалар, антиоксиданттар және жануды тездеткіштер сияқты химиялық өнімдерді түйіршіктеу саланың даму үрдісіне айналды.
Мысалы, антиоксиданттар, натрий цианиді, натрий, цианур қышқылы, мырыш оксиді, қорғасын оксиді, калий карбонаты, стронций карбонаты, кальций хлориді, кальций сутегі фосфаты, натрий метасиликаты, криолит, алюминий фториді, ақ көміртек және қара көміртекті ұнтақ, рок-фосфат. т.б.
Материалдардың атауы |
Машина үлгісі |
Бөлшек мөлшері (мм) |
Шығару (Кг/сағ) |
Калий хлориді |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Калий сульфаты |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1300,2000-2500,3000-4300,5500-7500 |
NPK құрама тыңайтқышы |
DG360, DG450, DG650, DG850 |
2-5 |
900-1400,1800-2500,3000-4300,5500-7500 |
Криолит |
DG360, DG450, DG650, DG850 |
2-5 |
1000-1400,2000-2500,3000-4300,5500-7500 |
Аммоний хлориді, аммоний сульфаты |
DG360, DG450, DG650, DG850 |
2-5 |
800-1000,2000-2500,3000-4300,5500-7500 |
Цинк оксиді |
DG360, DG450, DG650, DG850 |
1,5-2,5 |
300-450 |
Натрий цианиді |
DG360, DG450, DG650, DG850 |
1,5-5 |
800-900 |
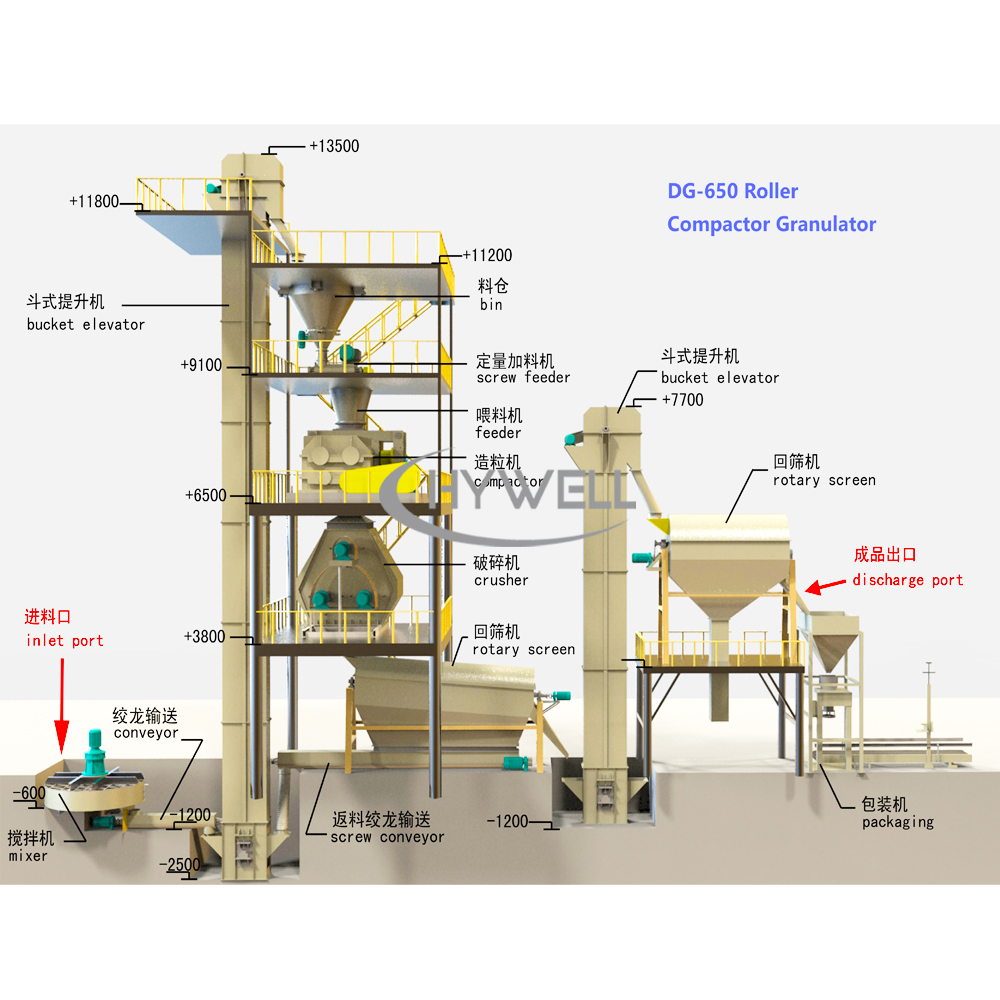
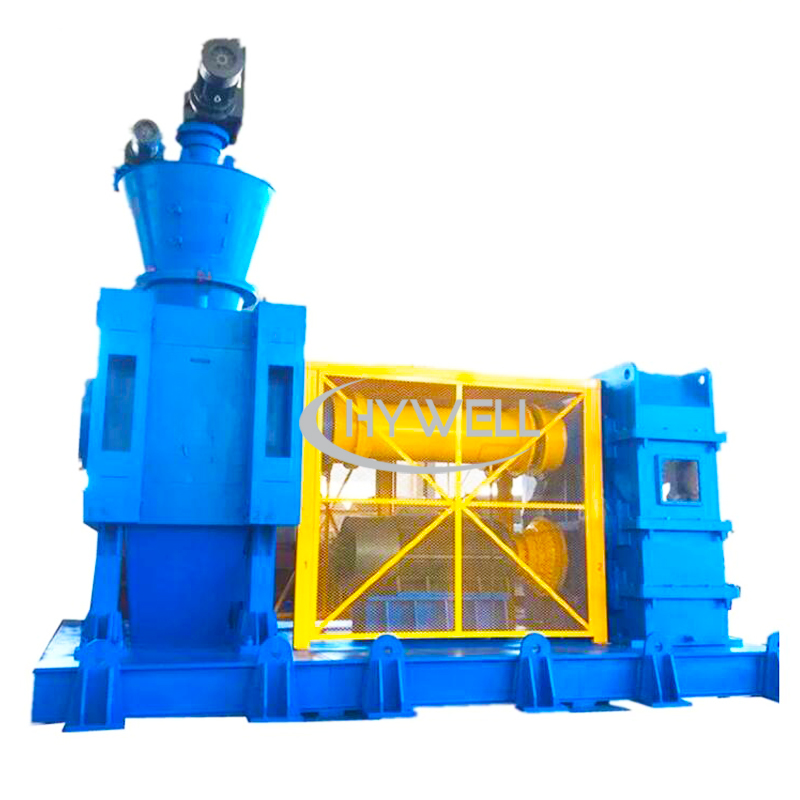
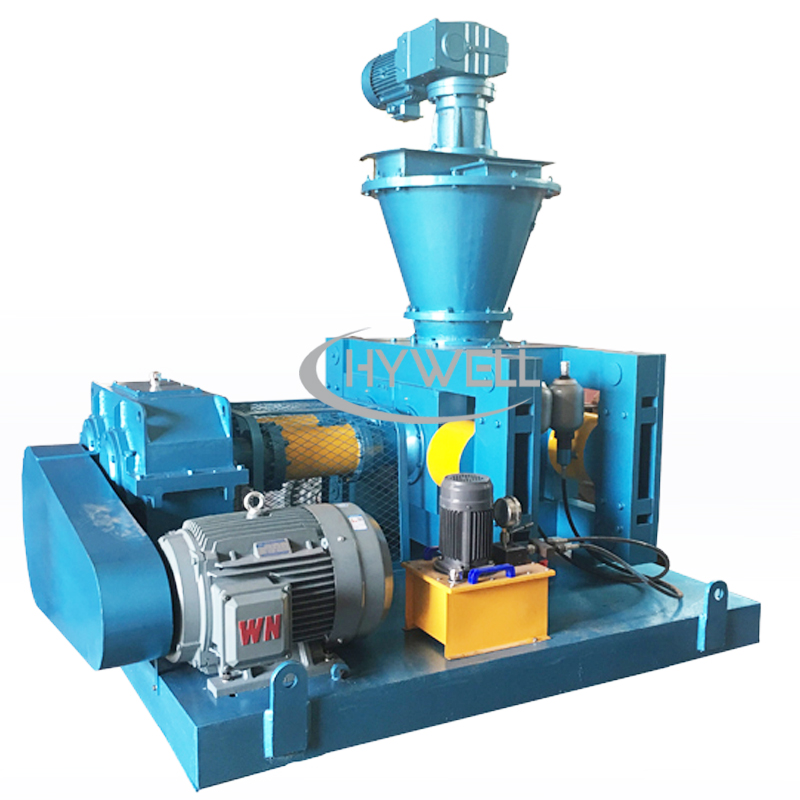
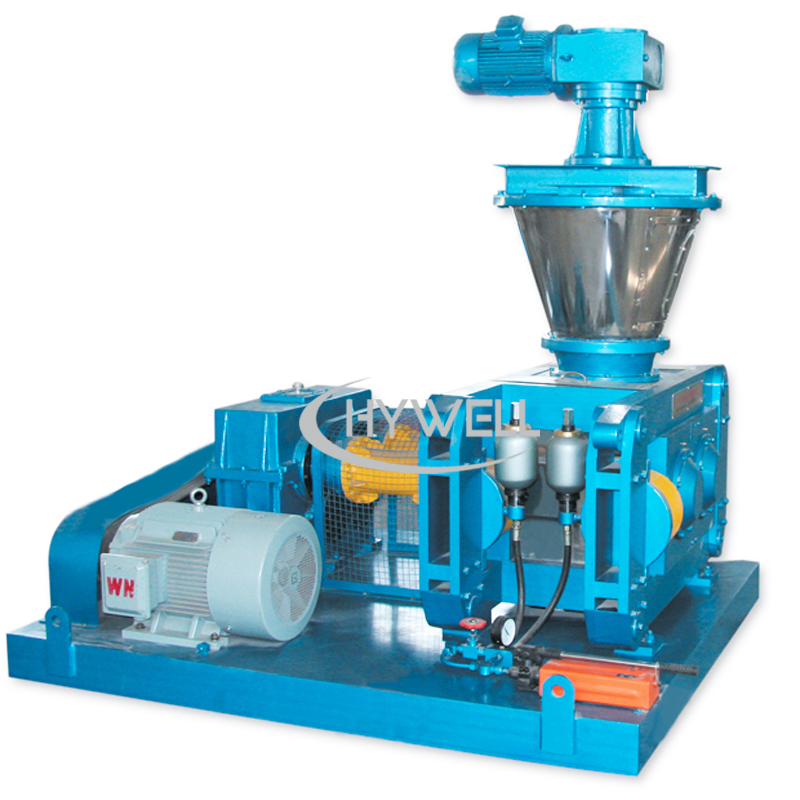
DG-650 роликті сығымдағыш гранулятор
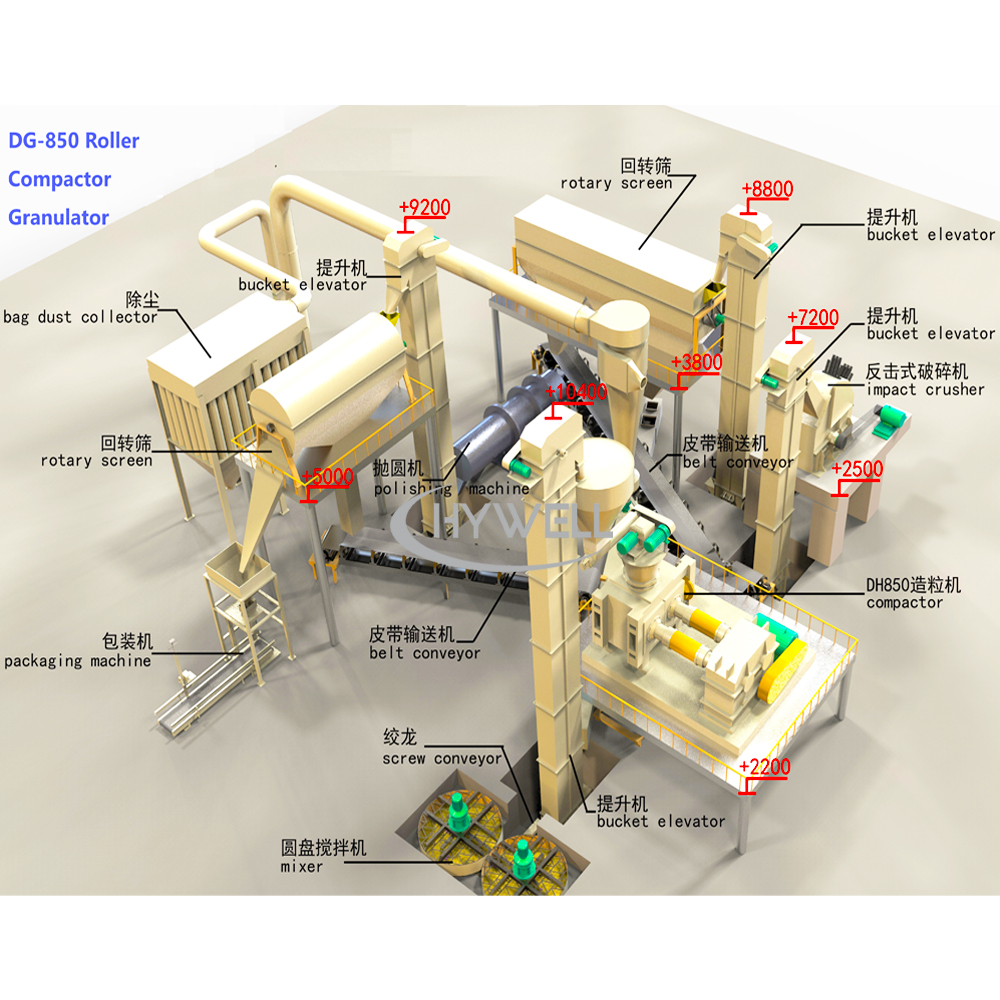
DG-850 роликті сығымдағыш гранулятор
Үлгі |
DG360 |
DG450 |
DG650 |
DG850 |
Ролик диаметрі (мм) |
Φ360 |
Φ450 |
Φ650 |
Φ850 |
Жарамды қолданылатын ені (мм) |
170-230 |
200-280 |
300-330 |
400-420 |
Ролик жылдамдығы (р/мин) |
10-25 |
10-25 |
10-25 |
9-16 |
Мәжбүрлі фидер қуаты (кВт) |
7.5 |
11 |
11 |
15 |
Аккумулятордың алдын ала қысымы (Мпа) |
6 |
8-10 |
8-10 |
10-14 |
Прокаттың максималды қалыңдығы (мм) |
8 |
12 |
16 |
25 |
Домаланған парақ шығысы (т/сағ) |
1300-2300 |
2500-3500 |
5000-7000 |
12000-15000 |
Дайын өнім шығару (т/сағ) |
1000-1300 |
2000-2500 |
3000-4300 |
5500-7500 |
Түйіршік өлшемі (мм) |
2-5 |
2-5 |
2-5 |
2-5 |
Роликті қозғалтқыштың қуаты (кВт) |
37 |
55 |
90 |
220 |
Жалпы қуат (кВт) |
55 |
90 |
175 |
400 |
Өлшемдік өлшем(м) (L*W*H) |
2,35x2x2,6 |
2,6x2,2x2,9 |
3,6x2,8x3,2 |
5x3,8x4,1 |
Жалпы салмақ (Т) |
7 |
11 |
20 |
45 |
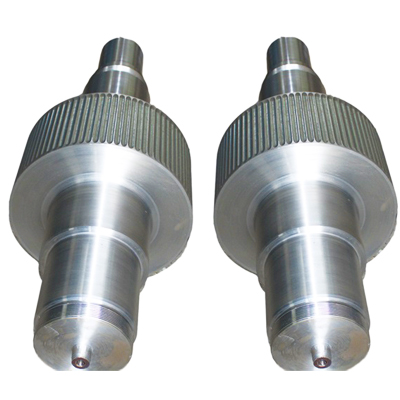
Ролик
Роликті гранулятор
Ролик
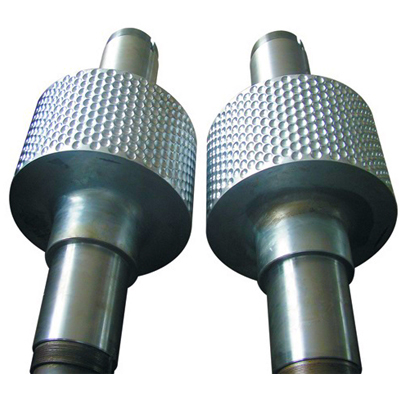
Әртүрлі құрғақ ұнтақ материалдары сандық қоректендіргіш арқылы қоректендіргіш ыдысқа біркелкі беріледі. Газсыздандыру және алдын ала қысымды спиральданғаннан кейін олар екі бірдей роликке кіреді. Роликтер бір-біріне қатысты айналады және материалдар екі роликтің арасындағы кеңістікке күштеп түседі. Роликті мойынтіректердің бір жинағы машинада. Рама қозғалмайды, ал роликті тіректердің басқа жинағы раманың бағыттаушы рельстерінде жүзеді және гидравликалық цилиндрлердің көмегімен бір-біріне қарсы басылады. Орамның бетінде жүйелі түрде орналасқан бірдей пішін мен өлшемдегі көптеген тесіктер бар. Бұл кезде құрғақ ұнтақ материал екі шығыршық арасына екі роликтің үстінен өз салмағымен және мәжбүрлеп беру арқылы үздіксіз және біркелкі енеді. Материал алдымен еркін ағады, содан кейін тістеу аймағына кіргеннен кейін оралады. Роликтің үздіксіз айналуы кезінде материал алып жатқан кеңістік бірте-бірте азаяды және бірте-бірте қысылып, максималды қалыптау қысымына жетеді. Аршылған саусақ тәрізді түйіршіктер грануляторға түседі және айналмалы пышақпен ұсақталады. Ұсақталған материалдар түйіршіктегішке түседі және домалақ пышақ арқылы өтеді, осылайша бөлшектер мен кейбір ұнтақты материалдар сүзгілеу үшін айналмалы діріл экранға түседі. Білікті өнімдер конвейер арқылы дайын өнім қоймасына жіберіледі. Экран астындағы ұнтақты материал қайталама илемдеу үшін конвейер арқылы қайтадан шикізат жәшігіне жіберіледі. Экструзия күшінің өлшемін түйіршіктеу операциясының қажеттіліктеріне сәйкес гидравликалық цилиндрдің қысымымен реттеуге болады.
1. Материалды ешқандай ылғалдандырғыш қоспай, механикалық қысыммен қысып, қалыптауға мәжбүр етеді және өнімнің тазалығына кепілдік беріледі.
2. Құрғақ ұнтақ кейіннен кептіру процесінсіз тікелей түйіршіктелген.
3. Түйіршіктер жоғары беріктікке ие және қабаттастырудың меншікті салмағының артуы басқа түйіршіктеу әдістеріне қарағанда маңыздырақ.
4. Ол үлкен жұмыс икемділігі мен кең бейімділікке ие. Бөлшектердің беріктігін гидравликалық қысым арқылы реттеуге болады.
5. Жүйе үздіксіз өндіріске қол жеткізу үшін тұйық циклде жұмыс істейді.
6. Парақ, жолақ және жалпақ сфералық материалдарды алу үшін ролик бетінің ойық пішінін өзгертіңіз.
7. Айналмалы жұмыс үздіксіз өндіріске және дайын өнімді жоғары шығаруға мүмкіндік береді;
8. Ықшам құрылым, ыңғайлы техникалық қызмет көрсету, қарапайым жұмыс, қысқа технологиялық ағын, төмен энергия тұтыну, жоғары тиімділік және төмен істен шығу жылдамдығы.
9. Ол қоршаған ортаның ластануын бақылай алады, ұнтақ қалдықтары мен орау шығындарын азайтады және өнімді тасымалдау мүмкіндіктерін жақсартады.
10. Азықтандыру және азықтандыру құрылғысы айнымалы жиілікті қадамсыз реттеу басқаруын қабылдайды. Ол автоматтандырудың жоғары дәрежесіне ие және бір адам көп машинаны басқаруды жүзеге асыра алады. Ол төмен еңбек сыйымдылығы мен ұзақ мерзімді үздіксіз жұмыс сипаттамаларына ие.
11. Трансмиссияның негізгі бөліктері жоғары сапалы легирленген материалдардан жасалған. Тот баспайтын болаттан жасалған материалдар мен басқа да беттік қорытпаларды өндіру тозуға төзімділікті, коррозияға төзімділікті, жоғары температураға төзімділікті және қысымға төзімділікті айтарлықтай жақсартады, бұл машинаның ұзақ қызмет ету мерзімін береді.
Бұл тарауда негізінен біздің компанияның қос роликті түйіршіктегішінің технологиялық ағыны келтірілген. Шын мәнінде, біз негізінен құрғақ түйіршіктегішті бір блокты роликті гранулятордың технологиялық желісіне және көп роликті түйіршіктеу машинасының толық желісінің жобасына бөлеміз. Келесі мақалаларда біз процесс ағындарының әртүрлі түрлерін бөлек енгіземіз.
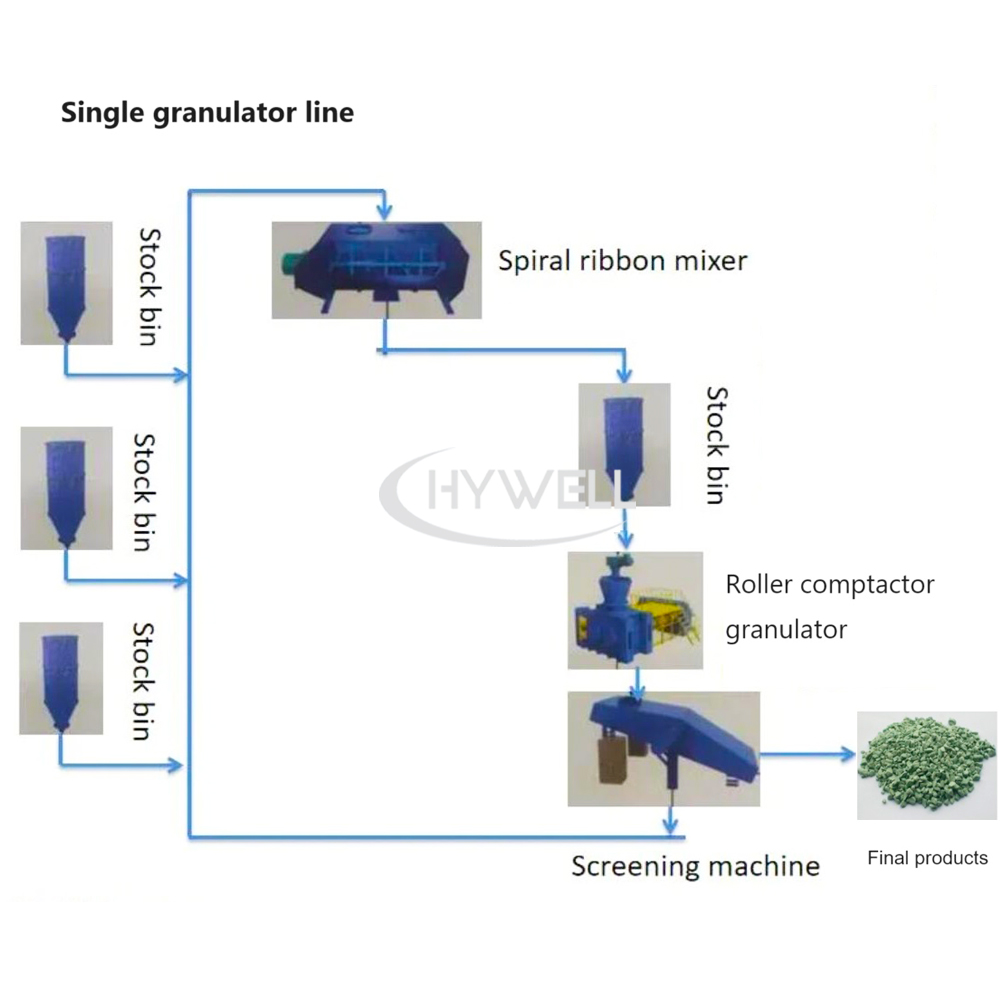
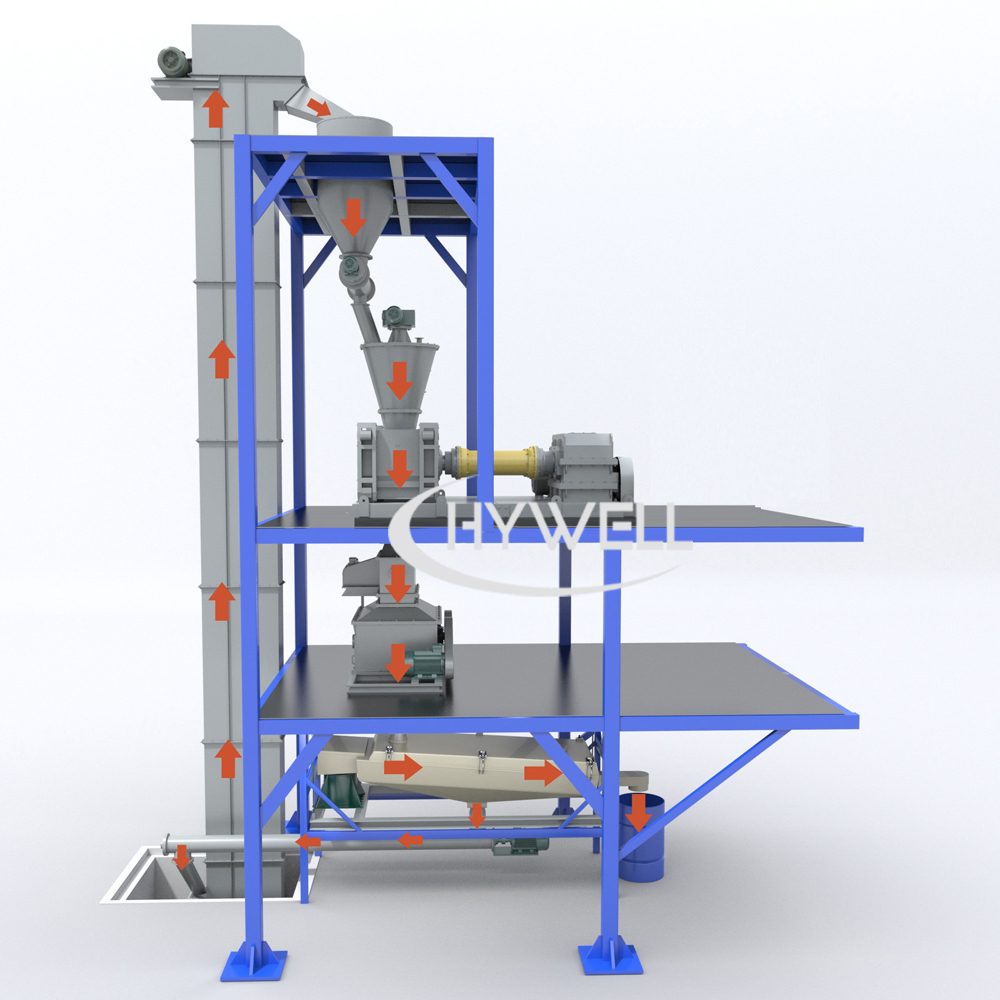
Бір блокты роликті гранулятордың технологиялық желісі
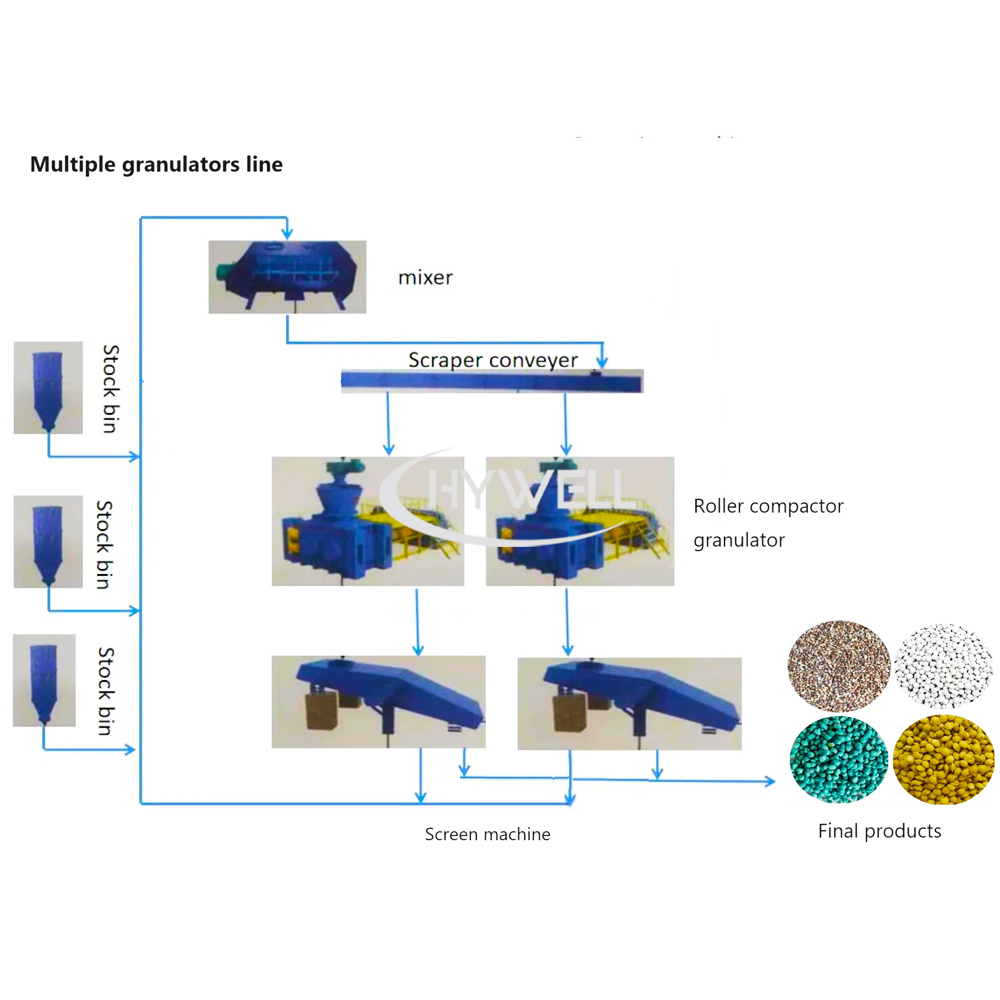
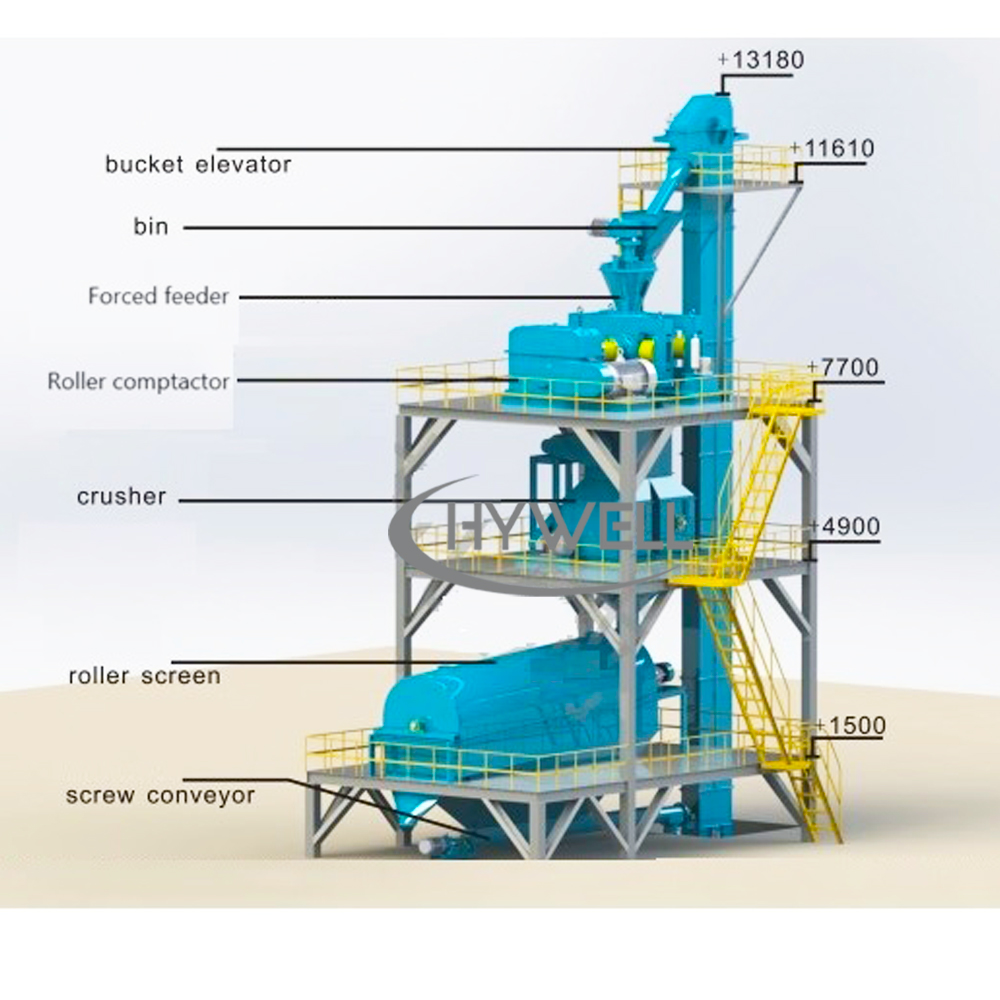
Көп роликті түйіршіктеу машинасының технологиялық желісі
Механикалық діріл, автоматты басқару және уақыт дірілі бар азықтандыру бункері.
ол азықтандыру дәлдігін қамтамасыз ету үшін айнымалы жиілікті жылдамдықты реттеуді қабылдайды.
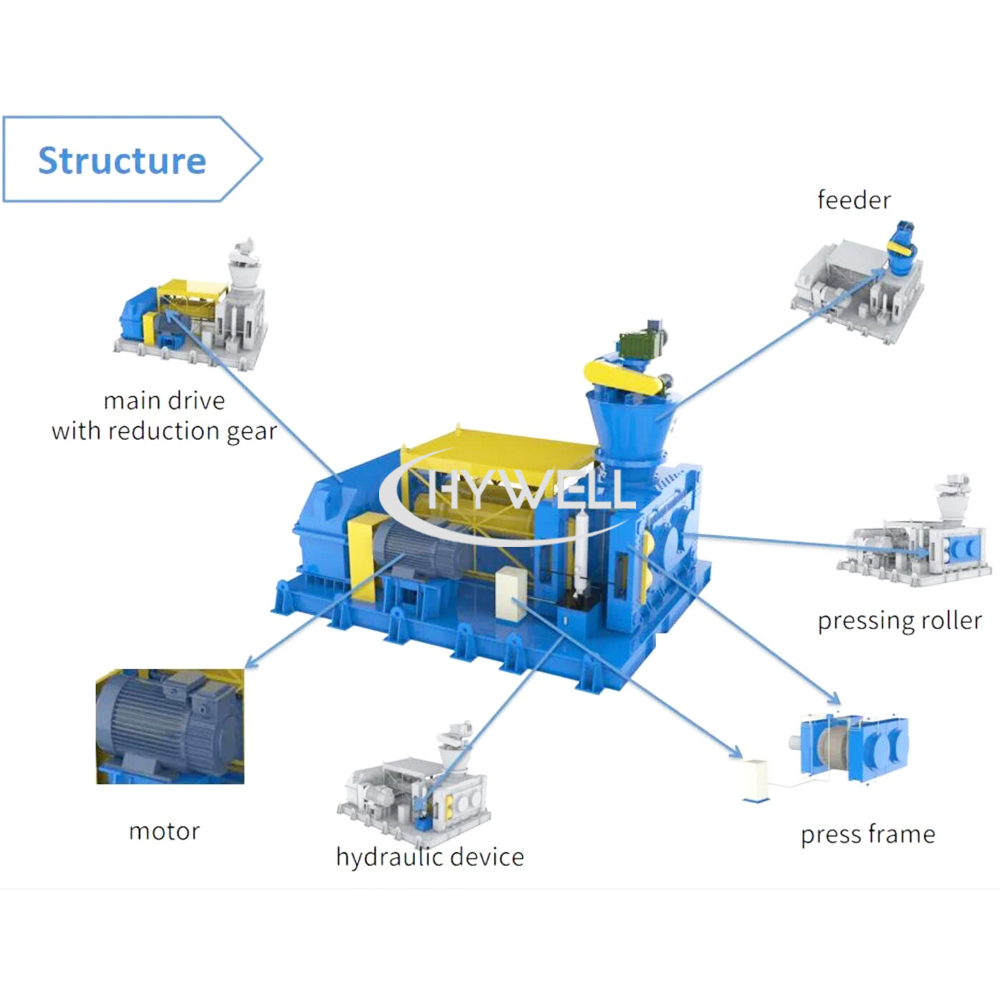
Ол айнымалы жиіліктегі қозғалтқыштан, конустық спиральдан, араластырғыш қалақтары бар конустық бункерден және қоректендіру портының комбинациясынан тұрады. Оның қызметі одан әрі газсыздандыруды аяқтау және қысыммен беруді орындау болып табылады. Газсыздандыру - роликті нығыздаушы түйіршіктеу машинасының көмегімен бөлшектерді ықшамдау,
Ол оң және сол жақ бекітілген мойынтірек орындары мен жылжымалы мойынтіректер орындықтарынан, рамалық құрылымнан, екі легирленген болаттан жасалған роликтен, екі гидравликалық цилиндрден және электрлік автоматты сорғы станциясынан, сондай-ақ қатты тіс беті бар арнайы редуктордан және негізгі қозғалтқыш блогынан тұрады.
Құрғақ типті роликті пресс грануляторының ұсақтау және түйіршіктеу камерасы кескіш жәшіктен, кескіш шпиндельден және арнайы айналмалы пышақтан тұрады. Қозғалтқыш экструдталған материалдарды түйіршіктерге ұсақтау үшін негізгі білікті жоғары жылдамдықпен айналдырады.
Экранды тазалауды жеңілдету үшін бітелуге қарсы құрылғымен жабдықталған. Ұнтақтағыштың сынған ұнтағын машина түйіршіктелген өнімдерге және қайта өңделген ұнтаққа сүзеді.
Біліктілігі жоқ ұнтақты материалдар азықтандыру элеваторына тасымалданады.
Жоғарғы және төменгі жұлдызшалар жиналған құрылымды қабылдайды және материалдарды тасымалдау үшін қолданылады.
Ол электрлік басқару қорабы, жиілікті түрлендіру жылдамдығы реттегіші, амперметр, вольтметр, индикатор шамы, түйме қосқышы, кернеуді түрлендіру қосқышы және басқа электрлік компоненттерден тұрады. Барлық электр құрылғылары орталықтан басқарылады және басқарылады.
Екі роликті экструзиялы түйіршіктеу өндірісінің жабдығының толық жиынтығын өндіру процесі негізінен мыналарды қамтиды:
Шикізатты араластыру және араластыру → ұсақтау – экструзия – сүзгілеу – электронды сандық орау.
Мысал ретінде ядро ретінде DG-650 грануляторы бар түйіршіктелген калий сульфаты өндіру желісін алайық.
1. Өндіріс желісін материалдардың әртүрлі пропорциялары бойынша таспа ағыны таразылары, спиральды ағындар таразылары, салмақ жоғалту таразылары және басқа да араластырғыш құрылғылар арқылы беру;
2. Белгіленген пропорцияда өндіріс желісіне түсетін материалдар таспалы конвейерлер сияқты конвейерлік жабдық арқылы алдын ала қыздырылған барабанды кептіргішке түседі, алдын ала кептіруден өтеді, содан кейін келесі кезеңге өтеді (бұл қадам нақты материалдардың ылғалдылығына байланысты анықталады. Кейбір материалдар бұл кептіру жабдығын қажет етпейді); өйткені әртүрлі материалдарды араластыруға барабанды кептіргішті кептіру процесінде де қол жеткізіледі. Материалдың ылғалдылығы төмен болса және кептіру процесі қажет болмаса, келесі қадамға өтпес бұрын әртүрлі материалдарды біркелкі араластыру үшін ұнтақ араластырғышты қосу керек.
3. Алдын ала кептіруден кейін ұнтақ араластырғыштағы материалдар немесе материалдар таблеткалау үшін қырғыш шелек элеваторлары сияқты конвейерлік жабдық арқылы құрғақ роликті таблеткалау машинасына түседі;
4. Тегістеуге енгеннен кейін материалдың физикалық формасы өзгерді. Бұл кезде материал шөміш көтергіштері сияқты тасымалдау жабдықтары арқылы келесі процеске, вибрациялық экранға жіберіледі. Материал дірілдейтін экранға түскеннен кейін, ұнтақты материал қайтарылатын қырғыш арқылы DG650 құрғақ шығыршықты престеу машинасына қайтадан қайтарылады және қайтадан парақталады. Сонымен бірге сәтті жабыстырылған материалдар келесі процеске өтеді;
5. Дірілдейтін тордан шыққан қабыршақты материалдар ұсауға арналған соққылы ұсатқышқа түседі;
6. Ұсақталған материалдар қырғыштар мен шөмішті элеваторлар сияқты тасымалдау жабдықтары арқылы келесі процеске, ірі айналмалы экранға жіберіледі. Бұл процесте қолайлы өлшемдегі материалдарды таңдау және келесі процеске өту үшін алдын ала скрининг жүргізіледі. , бұл ретте өлшемдері салыстырмалы түрде үлкен материалдар қайтарылатын қырғышқа түседі, содан кейін екінші реттік ұсақтауға арналған соққылы ұсатқышқа түседі;
7. Бастапқыда айналмалы экран арқылы экрандалған лайықты көлемі бар материалдар қырғыш арқылы жұқа сортты айналмалы экранға түседі. Бұл процесс арқылы материалдағы тым кішкентай бөлшектер сүзгіден өткізіліп, кері қырғыш арқылы қайтадан DG650-ге жіберіледі. Құрғақ роликті жабыстырғыш машинада қайта ленталау;
8. Осы уақытта материалдың көлемдік өлшемі бізге қажетті өлшемге салыстырмалы түрде сәйкес келеді. Ол материал бөлшектерінің бетін жылтырату үшін таспалар, шелек лифтілері және басқа жабдықтар арқылы тасымалдау жылтырату машинасына түседі;
9. Жылтыратылған бөлшектер (ортасында жылтыратылған ұнтақпен араласқан) жұқа сүзгілеу үшін елекке түседі. Жұқа сүзгіден өткеннен кейін, шығатын түйіршікті материал қажетті түйіршіктелген калий сульфаты тыңайтқышы болып табылады және бір уақытта жұқа тормен електен өтеді. Алынған ұнтақ кері қырғыш арқылы алдыңғы DG-650 құрғақ роликті таблеткалау машинасына қайтадан түседі және қайтадан түйіршіктеледі;
10. Жұқа экраннан шығатын түйіршікті материал соңғы өнім болып табылады. Осы уақытта ол сөмкелерді орау және тігу үшін орау машинасына кіруі керек;
11. Калий сульфаты буып-түйілгеннен кейін роботты паллеттеудің соңғы процесіне өтеді. Паллеттеу роботы арқылы өндірістік желіде өндірілген материалдар паллетке ұқыпты оралады, содан кейін жүк көтергішпен сақтауға қойылады;
Жоғарыда аталған процесс негізінен түйіршіктелген калий сульфаты тыңайтқышының толық автоматты өндірістік желісі болып табылады. Бұл өндірістік желінің басқару жүйесі толығымен біріктірілген және орталық диспетчерлік бөлмедегі басты басқару жүйесімен біркелкі басқарылады және басқарылады. Басқару жүйесі бағдарламаланатын құрылғымен басқарылады Контроллер (PLC) бүкіл процесті басқарады және адам мен машина алмасуының тасымалдаушысы ретінде негізгі компьютермен жабдықталған. Сонымен қатар қажетті технологиялық буындар динамикалық реттеу үшін жиілікті түрлендіргіштермен жабдықталады, сайып келгенде, өндірістің оңтайлы тиімділігіне қол жеткізуге бүкіл өндірістік желіге мүмкіндік береді;
Ұлғайтылған қос білікті шығыс арнайы редукторы мен барабанды муфтаны пайдалану роликтер мен негізгі мойынтіректерді зақымданудан тиімді қорғайды, берілістің тиімділігін жақсартады және өнім шығаруды одан әрі арттырады.
Эргономика негізінде оңтайландырылған есептеулермен жобаланған жаңа жақтау роликтерге жақын үлкен есік құрылымымен және персоналдың жұмыс істеуіне ыңғайлы, жабдықтың қауіпсіздігі, сенімділігі және ыңғайлы техникалық қызмет көрсету бойынша тұтынушылардың талаптарын толығымен қанағаттандыратын жоғарғы жұмыс платформасымен жабдықталған.
Тыңайтқыш түйіршіктеу машинасының шиыршық корпусы тұтастай жоғары сапалы легирленген болаттан соғылған және әртүрлі күрделі материал жағдайларына кеңінен бейімделеді. Ролик бетіндегі тозуға төзімді қабатты жобалауда біз герцтік контакт теориясы мен таза серпімділік теориясына негізделген үлкен механикалық кернеудің тереңдігі заңын игердік және жыртылуға қарсы қабаттың, өтпелі қабаттың және тозуға төзімді қабаттың материалдарын ғылыми түрде біріктірдік, сондай-ақ қаттылық Сәйкестік және термиялық өңдеу процестерін жақсарту шиыршыққа қарсы және тозуға қарсы бетті айтарлықтай жақсартты. Қайталанатын сынақтар мен салыстырулардан кейін аяқталатын және басқа компоненттердің (мысалы, қоректендіру құрылғысы) техникалық жақсартуларынан пайда алған роликтің бетінің үлгісі материалды тарту бұрышын теңгерімді және тұрақты ете алады және сонымен бірге роликтің осьтік күшін тиімді жояды. Жабдықтың жұмысын тұрақтырақ етіңіз.
Жаңадан жасалған азықтандыру құрылғысы желіде реттеуді оңай жүзеге асыра алатын реттегіш клапан тақтасымен жабдықталған. Ауа кеңейту камерасын қосу материалға енген ауаны біркелкі шығаруға және роликтер арасындағы материалдың тістеуін жақсартуға мүмкіндік береді. Азықтандыру құрылғысының техникалық жетілдірілуі де роликтің бетінің үлгісінің жақсаруына тікелей әкелді.
Калий сульфаты түйіршіктеу машинасының гидравликалық жүйесін жобалауда Hywell оны қуат көзі ретінде қарастырып қана қоймайды, сонымен қатар оны жабдықты қорғау функциясын да береді. Бірнеше автоматты қорғау функциялары әзірленген және оңтайландырылған гидравликалық жүйе қозғалмалы роликті қозғалысқа бейім етеді, бұл кездейсоқ араласқан темір бөлшектерін тиімді жояды және жабдықтың қауіпсіз жұмысын қорғайды.
Калий хлоридінің түйіршіктегішінің ұсатқышы екі сатыға бөлінген, ол қаңылтырмен екі рет басылған блоктық материалдарды ұсақтай алады. Оның үш ұсатқыш камерасы бар, бұл ұсақтау алаңын айтарлықтай арттырады. Сондықтан ұсатқыш ұнтақтау тиімділігі мен шығымдылығын тиімді түрде жақсартады.
Бұл машинада шағын діріл, төмен шу және тірек беріктігіне төмен талаптардың артықшылығы бар. Ол айналмалы қозғалыстың, эллиптикалық қозғалыстың және кері сызықты қозғалыстың артықшылықтарын біріктіреді. Ол сондай-ақ экран бетін тазалау құрылғысымен жабдықталған, сондықтан машина үлкен өнімділікке және жоғары скрининг тиімділігіне ие. Жоғары, төмен қуат тұтыну, икемді орнату және экранды оңай ауыстыру.
Сандық бергіш пен роликті престі басқаратын жиілік түрлендіргіші олардың арасында тұйық циклді басқару жүйесін құрайды. Осылайша, грануляторды басқару жүйесінің өзі жиілік түрлендіргішінің PID арқылы сандық бергіш пен роликті престі бақылайды және басқарады. Негізгі машинаның жылдамдығы екеуіне динамикалық жұмыс тепе-теңдігін барлық уақытта ең жақсы күйде ұстауға мүмкіндік береді, осылайша роликті престің негізгі машинасының жұмыс тогы әрқашан белгіленген жұмыс мәнінде сақталады және тұрақты және біркелкі жұмыс істейді. Сонымен қатар, мәжбүрлі азықтандыру кез келген уақытта жылдамдыққа шамалы түзетулер енгізе алады. Нәтижесінде роликті гранулятор әрқашан ең жақсы жұмыс жағдайында болады. Сонымен қатар, бұл жүйеде икемді және ыңғайлы жұмыс істеу үшін қолмен басқару және автоматты басқару режимдері арасында өзара ауысу бар.


 简体中文