简体中文
दृश्य: 46 लेखक: साइट सम्पादक प्रकाशन समय: 2023-11-08 उत्पत्ति: साइट
कन्टेनरमा भएका सामग्रीहरू उमाल्न र पूर्ण रूपमा मिश्रित बनाउन एयर इनलेट भोल्युम समायोजन गर्नुहोस्, र उमाल्ने तह सजिलै नोजल भन्दा बढि हुने छैन। को प्रारम्भिक वायु मात्रा फ्लुइड बेड ड्राई ग्रेन्युलेटर धेरै ठुलो हुनु हुँदैन, अन्यथा पाउडर धेरै माथि उमालेर फिल्टर झोलाको सतहमा टाँसिनेछ, जसले हावा प्रवाहमा अवरोध खडा गर्छ। हावाको भोल्युम समायोजन गर्दा, इनलेट हावाको मात्रा निकास हावाको मात्रा भन्दा थोरै ठूलो हुनु राम्रो हुन्छ। सामान्यतया, हावाको मात्रा निर्धारण गरिसकेपछि, तपाईंले उपयुक्त उमालेको अवस्था प्राप्त गर्नको लागि निकास हावाको मात्रा मात्र समायोजन गर्न आवश्यक छ। फ्यान सुरु गर्दा, डम्पर बन्द गर्न आवश्यक छ। फ्यान चलिसकेपछि, एक आदर्श सामग्री उम्लने अवस्था सिर्जना गर्न निकास ड्याम्पर बिस्तारै बढाउन सकिन्छ।
यदि इनलेट हावाको तापमान तरल ओछ्यान ग्रेन्युलेसन धेरै उच्च छ, कणको आकार घटाइनेछ, र यदि यो धेरै कम छ भने, सामग्री अधिक भिजेको छ र एग्लोमेरेट्स बन्नेछ। तसर्थ, उबलने दाना को समयमा तापमान नियन्त्रण गर्न धेरै महत्त्वपूर्ण छ।
वाष्प हीटरमा प्रवेश गर्छ, जसको कारण हावा तताउन जान्छ। तापक्रम बढ्छ र वाष्प तताउँदा निश्चित अवधिमा घट्छ, सेटिङ र समायोजन गर्दा अग्रिम नियन्त्रण र भविष्यवाणीमा ध्यान दिन आवश्यक छ। व्यक्तिगत अनुभव, उत्पादन उपकरणहरू प्रयोग गर्दा, स्टीम तताउने क्रममा, त्यहाँ लगभग दस डिग्रीको बफर जोन हुनेछ, त्यो हो, सेट तापमान 60 डिग्री सेल्सियस छ, तापक्रम 70 डिग्री सेल्सियससम्म बढ्न सक्छ, र त्यसपछि बिस्तारै घटेर 60 डिग्री सेल्सियसमा स्थिर हुन्छ, त्यसपछि यदि यो ग्रेन्युलेसन प्रक्रियाको क्रममा छ भने, तपाईंले तापमान समायोजन गर्न 0 डिग्री सेल्सियसको बारेमा, तपाईंले अग्रिम रूपमा 1 डिग्री सेल्सियस तापमानलाई कम गर्न सेट गर्न आवश्यक छ। आदर्श तापमान भन्दा, र त्यसपछि समायोजन पछि यो अपेक्षाकृत सन्तुलित छ।
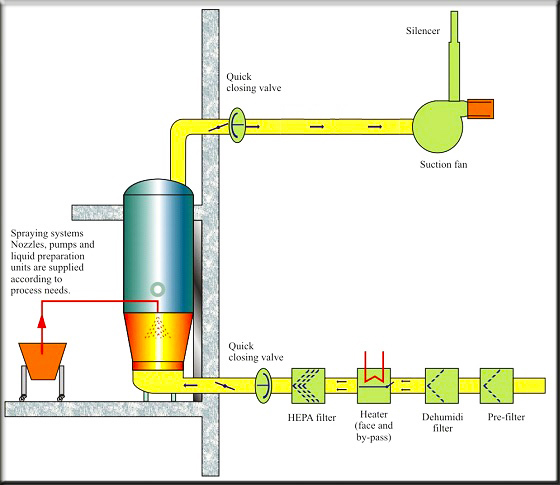
जब तापमान आवश्यकताहरूमा पुग्छ, स्प्रे ग्रेन्युलेसन गर्न सकिन्छ। यस समयमा, संकुचित हावाको प्रवाह र दबाब र टाँसने को प्रवाह र वेग नियन्त्रण गर्नुपर्छ। एकै समयमा, फिल्टर झोलाको ब्याकफ्लसिङ (ब्लो-अप) प्रकार्य सक्रिय गर्न आवश्यक छ। प्रत्येक केही सेकेन्डमा ब्लोब्याक।
ओछ्यान दबाव उतार-चढ़ाव सामान्यतया ±3% भित्र हुन्छ। यदि दबाव उतार-चढ़ाव ±10% भन्दा बढी छ भने, तरलता आदर्श नहुन सक्छ।
संकुचित हावाको प्रवाह दर र दबाब र फ्लो दर र टाँसेको प्रवाह दर उत्पादनको उपयुक्त कण आकार वितरण सुनिश्चित गर्न उपयुक्त हुन आवश्यक छ।
स्प्रे गर्ने प्रक्रियाको क्रममा, सामग्रीको तापक्रम र हावा आउटलेटको तापक्रम घट्छ। जब तिनीहरू एक निश्चित मानमा झर्छन्, पर्खाल टाँसिने वा अवसादन रोक्नको लागि स्प्रे गर्न बन्द गर्नुपर्छ। जब सामग्रीको तापक्रम मूल मानमा फर्कन्छ, स्प्रे पुन: सुरु हुन्छ, र यो चक्र दोहोर्याइएको छ जब सम्म टाँसिएको स्प्रे बाहिर हुँदैन। विभिन्न चिपकने अधिकतम चिपचिपापन तापमान मा ध्यान दिन आवश्यक छ, र उत्पादन को आवश्यकता अनुसार अधिकतम चिपचिपापन तापमान मा सामग्री तापमान को अवधारण समय समायोजन।
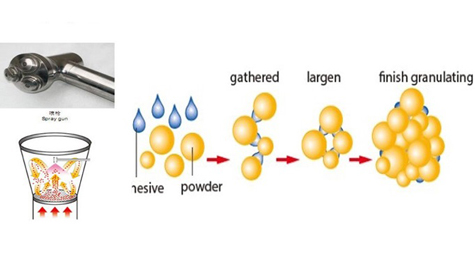
स्प्रे च्याम्बरमा, सामग्री ग्यास र कन्टेनरको आकारबाट प्रभावित हुन्छ, जसले केन्द्रबाट वरिपरि माथि र तल सर्कुलेशन आन्दोलनहरू निम्त्याउँछ। टाँस्ने स्प्रे बन्दूकबाट स्प्रे गरिन्छ। पाउडर सामग्री चिपकने थोपाहरू द्वारा पालन गरिन्छ, कणहरूमा जम्मा हुन्छ, र तताइन्छ। हावाको प्रवाहले नमी हटाउँछ, र आउटलेटको तापमानमा परिवर्तनलाई नियन्त्रण गर्नुपर्छ। भिजेका कणहरू एकसाथ टाँसिने र केकहरू बनाउँछन्। त्यहाँ केक को गठन को लागी अन्य कारणहरु छन्: धेरै लोड, त्यसैले तपाईले लोडिङ उपयुक्त छ भनेर सुनिश्चित गर्न आवश्यक छ; कणहरू धेरै भिजेका छन्, र कणहरूको नमी सामग्री कम गर्न आवश्यक छ; यदि त्यहाँ डेड भोल्युम छ भने, पहिले सामग्रीको भाग सुकाउनुहोस् र त्यसपछि बाँकी भिजेको कणहरू थप्नुहोस् वा कणहरू हल्लाउन आवाज गर्नुहोस्।
भरिने भोल्युम उपयुक्त हुनुपर्छ, धेरै वा धेरै कम होइन। सामान्यतया, भरिने भोल्युम फ्लुइड बेड ग्रेन्युलेटरको कन्टेनर भोल्युमको लगभग 60% -80% हुन्छ। धेरै वा धेरै थोरैले उबलने अवस्था र दानाको प्रभावलाई असर गर्नेछ।
फ्लुइडाइज्ड बेड ग्रेन्युलेटरको कन्टेनर सामान्यतया स्थिर उन्मूलन उपकरणसँग सुसज्जित हुन्छ। पाउडर घर्षण द्वारा उत्पन्न स्थिर बिजुली समय मा हटाउन सकिन्छ। केही निर्माताहरूले स्थिर उन्मूलन उपकरणलाई छुट्टै प्रोबसँग सुसज्जित गर्छन्, जुन प्रयोगको क्रममा म्यानुअल रूपमा सम्मिलित गर्न आवश्यक छ। प्रयोग गर्दा ध्यान दिनुहोस् र यसलाई बिर्सनु हुँदैन। स्थिर बिजुली राम्रो पाउडर शोषण र सङ्कलन झोलाहरूको मुख्य कारण हो, जसले गर्दा दबाबको भिन्नता, तरलता अवस्था, असमान दाना आदिलाई असर गर्छ। (अन्तरल्युड: अर्को पायलट परीक्षणको क्रममा, उपकरण भर्खरै खरिद गरिएको हुनाले, मैले यसलाई प्रयोग गर्दा इलेक्ट्रोस्टेटिक प्रोब घुसाउन बिर्सेँ। सामग्री प्रिहिटिंग प्रक्रियाको क्रममा, मैले फेला पारे कि सामग्री कम रिसर्भेड भएको थियो र कम सामग्रीको पुन: अवलोकन गरिएको थियो। सङ्कलन झोलामा)
सङ्कलन झोला लामो समयदेखि हल्लिएको छैन, र झोलामा धेरै पाउडर सोसिएको छ; उमाल्ने उचाइ धेरै उच्च छ, अवस्था तीव्र छ, ओछ्यान नकारात्मक दबाव धेरै उच्च छ, र पाउडर संकलन झोलामा सोखिएको छ। हावा नली अवरुद्ध छ र हावा इनलेट र आउटलेट चिकनी छैन।
 简体中文