简体中文
Перегляди: 182 Автор: Редактор сайту Час публікації: 2023-11-08 Походження: Сайт
Таблетки відносяться до таблетованих препаратів, виготовлених з лікарських засобів і відповідних допоміжних речовин через технологію приготування. Склад таблетки: оригінальний препарат, наповнювач, адсорбент, сполучна речовина, мастило, диспергатор, змочувач, дезінтегрант, ароматизатор, барвники та інші компоненти.
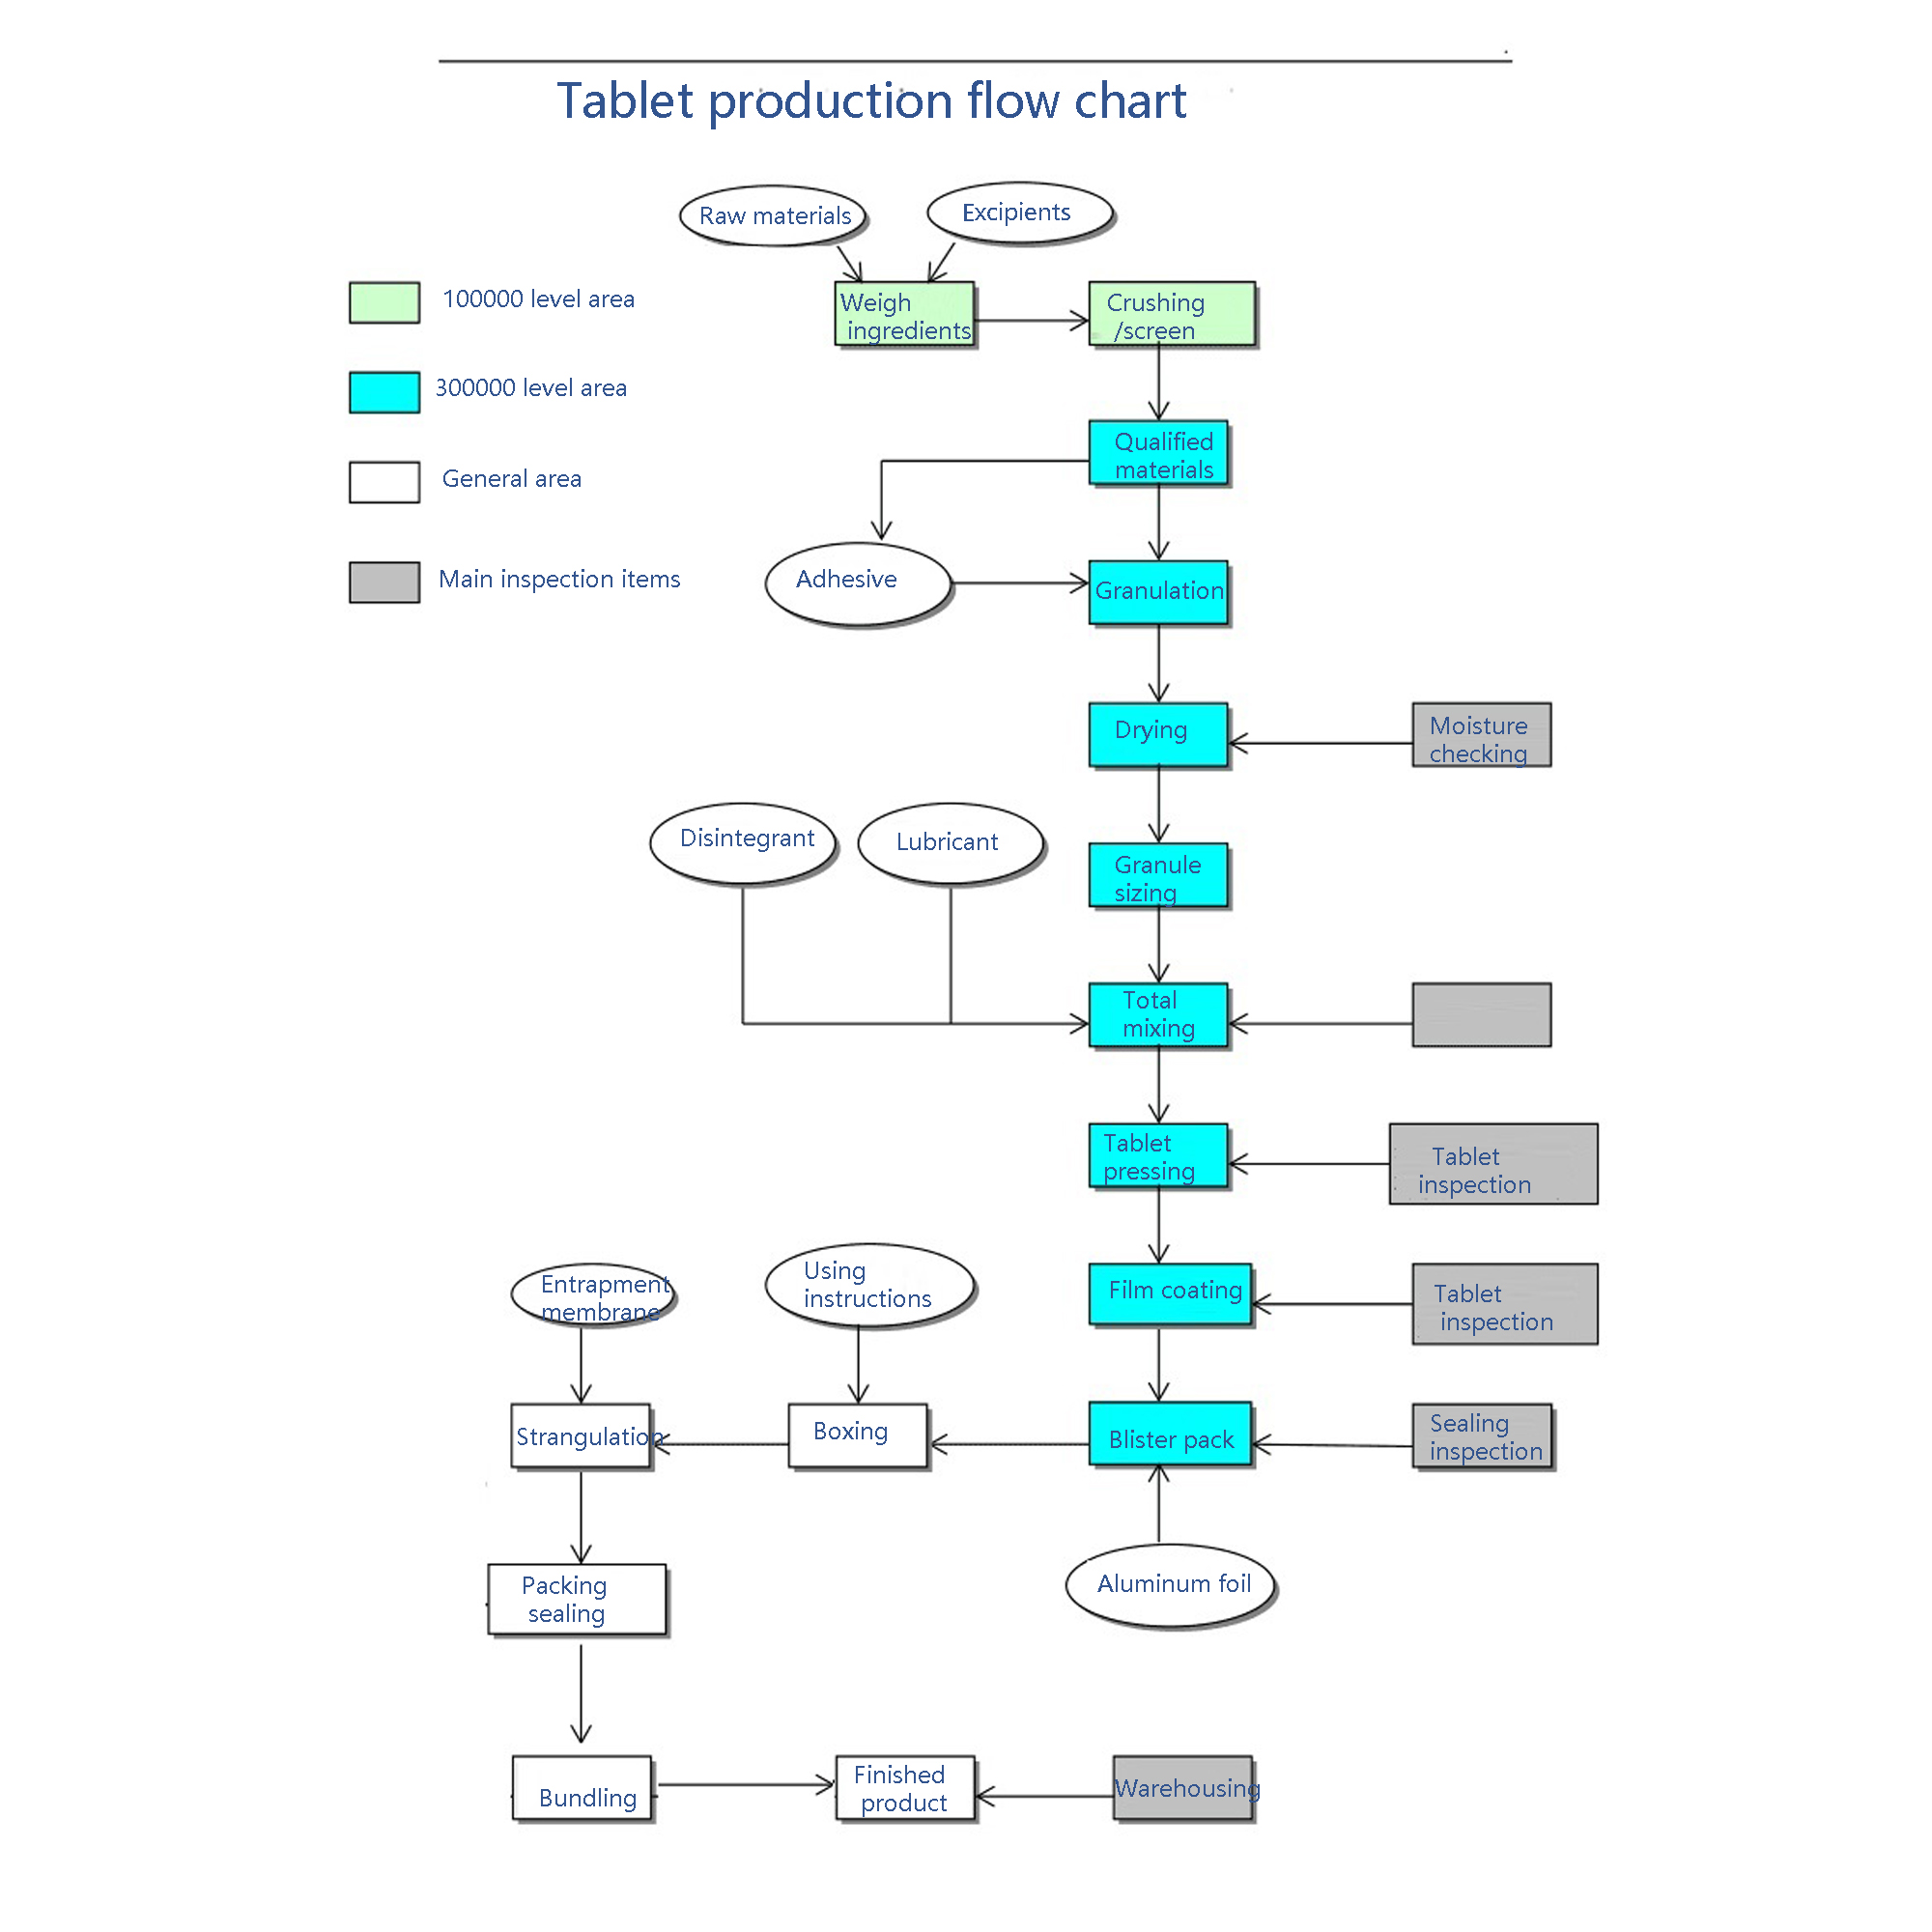
Таблетки є переважною і найбільш широко використовуваною лікарською формою при розробці нових ліків. Процес виробництва таблеток включає попередню обробку API, дозування, гранулювання, пресування таблеток, покриття та інші процеси. Серед них процес гранулювання відіграє дуже важливу роль у всьому виробництві таблеток, що має велике значення для запобігання можливим проблемам у процесі виробництва пресування таблеток та забезпечення якості ліків. Наприклад, якщо кількість сполучного, доданого в процесі гранулювання, занадто мала, а гранули занадто сухі, це призведе до утворення часток у процесі пресування таблетки; якщо гранули надто вологі, це призведе до липкого удару, терпкого удару, нерівних гранул, а якщо гранули занадто тверді, це також вплине на розчинення тощо. Тому опанування ключових моментів процесу гранулювання є обов’язковим курсом для розробників ліків.
Процеси гранулювання порошку включають такі основні категорії.
- Вологе гранулювання (зазвичай використовуване типове обладнання гранулятор з високим зсувом ): матеріал + сполучна речовина - вологі гранули - сушіння.
- Сухе гранулювання (зазвичай використовуваним репрезентативним обладнанням є гранулятор з роликовим компактором): термочутливі матеріали - згорнуті в пластівці - розбиті на гранули
- Гранулювання в псевдозрідженому шарі (зазвичай використовуване типове обладнання гранулятор сушарки з киплячим шаром ): псевдозрідження матеріалу + розпилення зв'язуючого - сушіння - грануляція
- Розпилювальна грануляція (зазвичай використовуваним репрезентативним обладнанням є розпилювальний гранулятор): матеріал + зв'язуюча речовина в розчин - розпилювальна сушка.
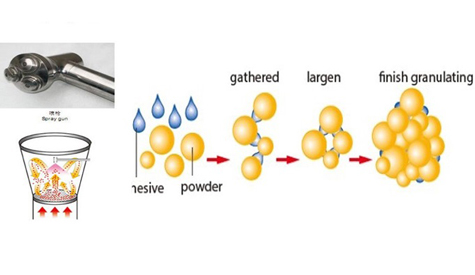
Ця стаття головним чином хоче обговорити з вами процес гранулювання в киплячому шарі . Грануляція в псевдозрідженому шарі — це змішування сировини, гранулювання, сушіння та інші процеси, які зосереджені в розпилювальному грануляті з псевдозрідженим шаром для ефективного виконання завдання гранулювання.
Принцип грануляції є таким грубим: сировина та інгредієнти поміщаються в закритий псевдозріджений шар, а псевдозрідження — для змішування порошку. Розпиліть пістолет в умовах тиску розпилення та швидкості впорскування, а потім розпиліть рідину в порошок сировини та зберіть розпилені краплі навколо ядерних частинок, безперервне впорскування крапель рідини в ядерну поверхню частинок утворює рідкий міст між частинками та ядрами частинок разом, щоб сприяти безперервному зростанню частинок, після висихання рідкого містка між випаровуванням подальше утворення твердого містка, а саме пористого частинки набувають круглу форму; Зі збільшенням насичення рідиною розмір частинок поступово збільшується, а пористість ще більше зменшується. це також принцип роботи розпилювального гранулятора з псевдозрідженим шаром.
Обладнання з псевдозрідженим шаром в основному складається з осушення (необов’язково), первинного фільтра, проміжного фільтра, високотемпературного високоефективного фільтра (H13), нагрівача з точним контролем температури, нижньої чаші, рухомої чаші для продукту з візком, псевдозрідженої камери, розширювальної камери/корпуса фільтра, системи розпилення та системи відведення повітря. Його структуру зверху вниз можна розділити на три частини циліндра: верхній циліндр, як правило, буде встановлено всередині фільтруючого мішка, головним чином для видалення вібраційного пилу; середній циліндр є циліндричною розширювальною камерою, матеріал у висхідному потоці повітря та вниз під дією сили тяжіння в матеріальному резервуарі та розширювальній камері зворотно-поступальний рух, частинки, суспендовані в гарячому сухому повітрі для формування кращого стану псевдозрідження; нижній циліндр є зарядним баком, таким чином додається матеріал. Існує багато переваг одноетапної грануляції з псевдозрідженим шаром, таких як змішування, гранулювання та сушіння матеріалів, які завершуються в тому самому обладнанні з псевдозрідженим шаром, що зменшує велику кількість робочих зв’язків, заощаджує час виробництва; відповідні параметри процесу в діапазоні отриманих частинок однорідного розміру, округлої форми, текучості та гарної стисливості; закрите обладнання для ефективного запобігання розльоту дрібного порошку, не тільки для запобігання зовнішньому забрудненню ліків, але й для зменшення кількості операторів із Це може не тільки запобігти зовнішньому забрудненню препарату, але й зменшити ймовірність контакту між оператором і подразливими або токсичними препаратами та допоміжними речовинами, що більше відповідає вимогам GMP; високий ступінь автоматизації, легко збільшувати та відтворювати.
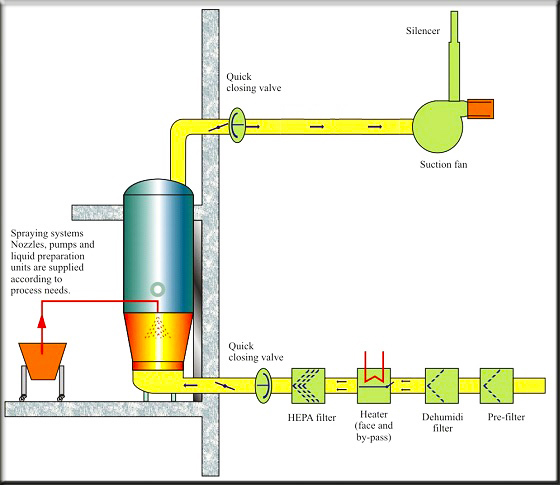
Температуру повітря на вході при грануляції з псевдозрідженим шаром слід контролювати у відповідних межах відповідно до природи матеріалу та розміру необхідних частинок. Якщо розчинником сполучного є органічний розчинник, такий як етанол, температура повітря на вході повинна бути трохи нижчою, ніж температура такого розчинника, як вода. Якщо інші параметри залишаються незмінними, якщо температура повітря на вході занадто висока, це може призвести до передчасного висихання та випаровування розпилених крапель клею, зниження змочуваності та проникності матеріалу, утворення рідкого містка та зниження когезії, таким чином впливаючи на агрегаційну здатність частинок, утворюючи частинки меншого розміру, тоді як занадто висока температура може також спричинити зміни в природі деяких чутливі до температури матеріали. Температура повітря на вході надто низька, що призведе до надмірного змочування порошку, і частина порошку матеріалу буде агломеруватися в кластери один з одним і прилипати до стінки посудини, що не може підтримувати кращий стан псевдозрідження, що, швидше за все, спричинить перекіс рідини. Конкретні налаштування температури встановлюються відповідно до різних матеріалів і процесів.
Вибір швидкості повітря на вході в технології одноетапної грануляції з киплячим шаром ґрунтується на принципі, згідно з яким частинки киплячого шару завжди перебувають у хорошому стані псевдозрідженого шару. Хороший стан псевдозрідження залежить головним чином від вологості та ваги матеріалу. У процесі одноетапної грануляції з псевдозрідженим шаром стан матеріалу змінюється від стану сухого порошку до вологих частинок, а потім до сухих частинок, швидкість вентилятора потрібно постійно регулювати, щоб забезпечити хороший стан гранулювання за допомогою інвертора керування швидкістю. Коли суспензія гранулюється, частоту вентилятора можна помірно збільшити з поступовим збільшенням вологості частинок; відповідний об'єм повітря може зробити матеріал у хорошому стані псевдозрідження, а теплообмін у збалансованому стані, що сприяє грануляції. Якщо швидкість вітру надто велика, матеріал може бути надто роздуто до мішка для пилу, і надто сильний потік гарячого повітря протягом одиниці часу, що призводить до надшвидкого випаровування вологи зв’язувальної речовини, сила зв’язування послаблюється, тоді як краплі зв’язуючої речовини не можуть повністю контактувати з матеріалом, так що розподіл частинок за розміром є широким, більш дрібним порошком; а зі збільшенням швидкості вітру частинки піддаються надмірній силі удару, що призводить до занадто сильного стирання частинок.
Тиск розпилюваної рідини є незначним фактором, що впливає на якість гранулювання. Тиск розпилення – це процес високого розпилення зв’язуючого на розпорошені краплі потоком повітря. Загалом, величина тиску розпилення обернено пропорційна кінцевому розміру частинок. Чим більший тиск розпилення, тим менші розпилені краплі, тим більша питома поверхня крапель і тим швидше швидкість випаровування води гарячим повітрям, що робить розмір частинок меншим; і навпаки, чим менший тиск розпилення, тим більші краплі утворюються, тим більші краплі можуть утворювати більші згустки частинок, і здатність змочувати порошок ще більше знижується. Таким чином, вибір тиску розпилення повинен бути зроблений відповідно до матеріалу та характеристик приладу, щоб зробити відповідний вибір. Тиск розпилювальної форсунки регулюється шафою керування для регулювання тиску стисненого повітря для регулювання тиску розпилення.
Вибір швидкості потоку спрею також безпосередньо залежить від розміру частинок. Швидкість потоку розпилення пропорційна розміру частинок, у разі певного тиску розпилення, зі збільшенням швидкості розпилення, розмір розпилених крапель клею також збільшується. Якщо швидкість потоку занадто висока, що призводить до надмірної вологості в машині, волога на поверхні вологих частинок не може бути висушена вчасно, може призвести до агрегації або адгезії в групу, таким чином розмір частинок стає більші, серйозніші випадки можуть призвести до обвалення ліжка; навпаки, коли швидкість потоку надто низька, розмір часток може бути зменшений, занадто багато дрібного порошку, робота протягом певного часу також може призвести до засмічення пістолета, що значно обмежує ефективність. У наведеній нижче літературі розглядається швидкість розпилення та робиться висновок, що коли тиск розпилення та температура вхідного повітря/температура матеріалу є постійними, найвищий рівень кваліфікації частинок досягається при швидкості розпилення 10 мл/хв.
Підсумовуючи, фактори, що впливають на розмір частинок, підсумовуються наступним чином: У процесі гранулювання фактичну ситуацію польового гранулювання слід поєднувати з комплексним регулюванням факторів впливу для контролю розміру частинок у відповідному діапазоні.
Розмір частинок |
Обсяг вхідного повітря |
Температура повітря на вході |
Тиск розпилюваної рідини |
норма розпилення |
Концентрація сполучного |
|||||
Великий |
Маленький |
Великий |
Маленький |
Великий |
Маленький |
Великий |
Маленький |
Великий |
Маленький |
|
Маленький |
Великий |
Маленький |
Великий |
Маленький |
Великий |
Великий |
Маленький |
Великий |
Маленький |
|
Крім наведених вище параметрів, існують також фактори, які можуть вплинути на якість гранулювання, включаючи герметичність пристрою з киплячим шаром і перевірку цілісності фільтрувального мішка, концентрацію зв’язуючого, висоту пістолета, температуру матеріалу, систему впуску повітря, канали занадто брудні, щоб викликати чорні плями тощо. Грануляція в киплячому шарі є динамічним процесом, у процесі гранулювання нам потрібно спостерігати за станом псевдозрідження матеріалу в режимі реального часу та своєчасно регулювати параметри, щоб гарантувати, що якість наших гранул буде зроблено в хорошому стані, щоб подальше стиснення або покриття тощо.
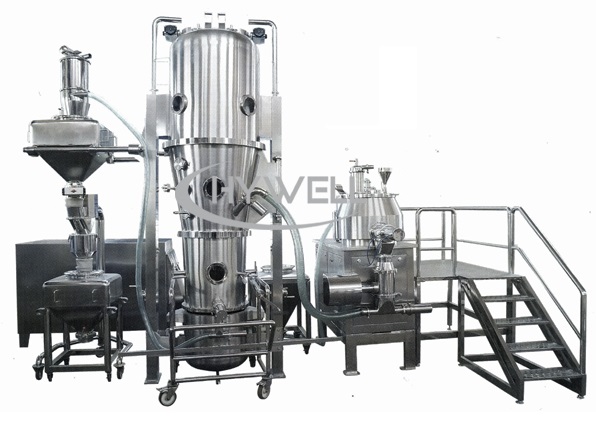
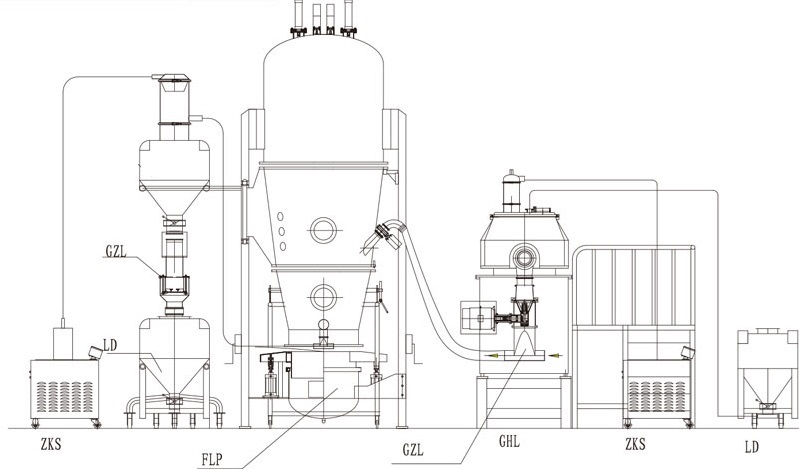
Відрегулюйте об’єм вхідного повітря, щоб матеріали в контейнері закипіли та повністю перемішалися, і киплячий шар не буде легко перевищувати сопло. Початковий об’єм повітря сухого гранулятора з псевдозрідженим шаром не повинен бути надто великим, інакше порошок закипить надто високо й прилипне до поверхні фільтрувального мішка, спричиняючи перешкоду потоку повітря. При регулюванні об’єму повітря краще, щоб об’єм вхідного повітря був трохи більшим, ніж об’єм витяжного. Як правило, після визначення об’єму повітря вам потрібно лише відрегулювати об’єм вихлопного повітря, щоб досягти відповідного стану кипіння. При запуску вентилятора заслінка повинна бути закрита. Після роботи вентилятора можна поступово збільшувати витяжну заслінку, щоб створити ідеальний стан кипіння матеріалу.
Якщо температура вхідного повітря при грануляції з псевдозрідженим шаром занадто висока, розмір частинок зменшиться, а якщо вона занадто низька, матеріал буде надмірно зволожений і утворюватиме агломерати. Тому дуже важливо контролювати температуру при кип’ятінні грануляції.
Пара потрапляє в нагрівач, через що повітря нагрівається під час проходження. Оскільки температура підвищується і падає протягом певного періоду часу, коли пара нагрівається, необхідно звернути увагу на попередній контроль і прогнозування під час налаштування та регулювання. Особистий досвід: під час використання виробничого обладнання, коли парове опалення нагрівається, буде буферна зона приблизно на десять градусів, тобто задана температура становить 60 °C, температура може піднятися до 70 °C, а потім поступово знижуватися та стабілізуватися до 60 °C, тоді, якщо це відбувається під час процесу гранулювання. Щоб відрегулювати температуру, вам потрібно заздалегідь короткочасно вимкнути вхід повітря або встановити температуру приблизно на 10 °C нижче ідеальної температури, а потім відрегулювати після цього. він відносно збалансований.
Коли температура досягає вимог, можна проводити розпилювальне гранулювання. У цей час потрібно контролювати потік і тиск стисненого повітря, а також потік і швидкість клею. У той же час необхідно ввімкнути функцію зворотного промивання (продування) фільтрувального мішка. Зворотний удар кожні кілька секунд.
Коливання тиску в шарі зазвичай знаходяться в межах ±3%. Якщо коливання тиску перевищує ±10%, псевдозрідження може бути не ідеальним.
Швидкість потоку та тиск стисненого повітря, а також швидкість потоку та швидкість потоку адгезиву мають бути відповідними, щоб забезпечити відповідний розподіл частинок продукту за розміром.
У процесі розпилення температура матеріалу та температура повітря на виході падають. Коли вони падають до певного значення, обприскування слід припинити, щоб запобігти прилипанню стінок або утворенню осаду. Коли температура матеріалу повертається до початкового значення, напилення починається знову, і цей цикл повторюється, поки клей не розпилиться. Необхідно звернути увагу на максимальну температуру в'язкості різних клеїв і регулювати час утримання температури матеріалу при температурі максимальної в'язкості відповідно до потреб продукту.
У камері розпилення на матеріал впливають газ і форма контейнера, викликаючи висхідні та низхідні циркуляційні рухи від центру до оточення. Клей розпилюється з пульверизатора. Порошковий матеріал прилипає крапельками клею, збирається в частинки та нагрівається. Потік повітря забирає вологу, і слід контролювати зміну температури на виході. Вологі частинки, як правило, злипаються і утворюють коржі. Існують і інші причини утворення макухи: занадто велике завантаження, тому потрібно стежити, щоб завантаження відповідне; частинки занадто вологі, і вміст вологи в частинках потрібно зменшити; якщо є мертвий об’єм, спочатку висушіть частину матеріалу, а потім додайте решту мокрих частинок або створіть шум, щоб струсити частинки.
Об’єм наповнювача має бути відповідним, не надто великим і не надто малим. Як правило, об’єм заповнення становить приблизно 60%-80% об’єму контейнера гранулятора з псевдозрідженим шаром. Занадто багато або занадто мало вплине на ступінь кипіння та ефект гранулювання.
Контейнер гранулятора з киплячим шаром, як правило, оснащений пристроєм для усунення статичної електрики. Статичну електрику, що виникає внаслідок тертя порошку, можна з часом усунути. Деякі виробники оснащують пристрій для усунення статичної електрики окремим зондом, який потрібно вставляти вручну під час використання. Звертайте на це увагу під час використання та не забуйте про це. Статична електрика є основною причиною адсорбції тонкого порошку та мішків для збору, що впливає на різницю тиску, стан псевдозрідження, нерівномірне гранулювання тощо. (Інтерлюдія: під час іншого пілотного випробування, оскільки обладнання було придбано нещодавно, я забув вставити електростатичний зонд під час його використання. Під час процесу попереднього нагрівання матеріалу я виявив, що матеріалу стає все менше. Повторні спостереження показали, що більша частина матеріалу адсорбується на мішку для збору)
Мішок для збору не струшували протягом тривалого часу, і на мішку забагато адсорбованого порошку; висота кипіння занадто висока, стан інтенсивний, негативний тиск шару занадто високий, і порошок адсорбується на мішку для збору. Повітропровід заблоковано, а отвір для входу та виходу повітря неправильний.
 简体中文